 English
 中文简体
 Español
 Português
 Deutsch
 русский
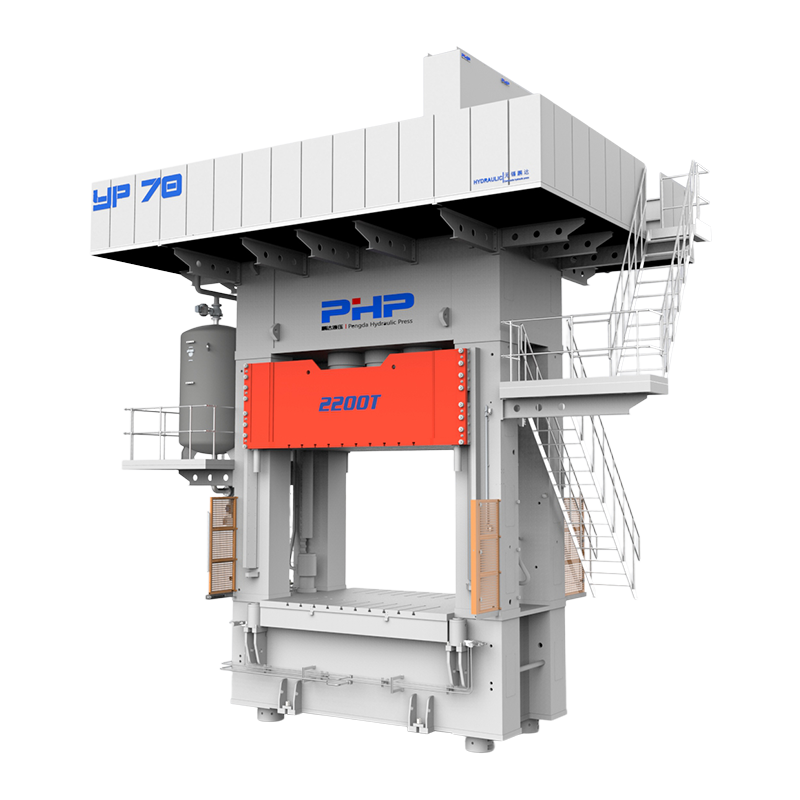
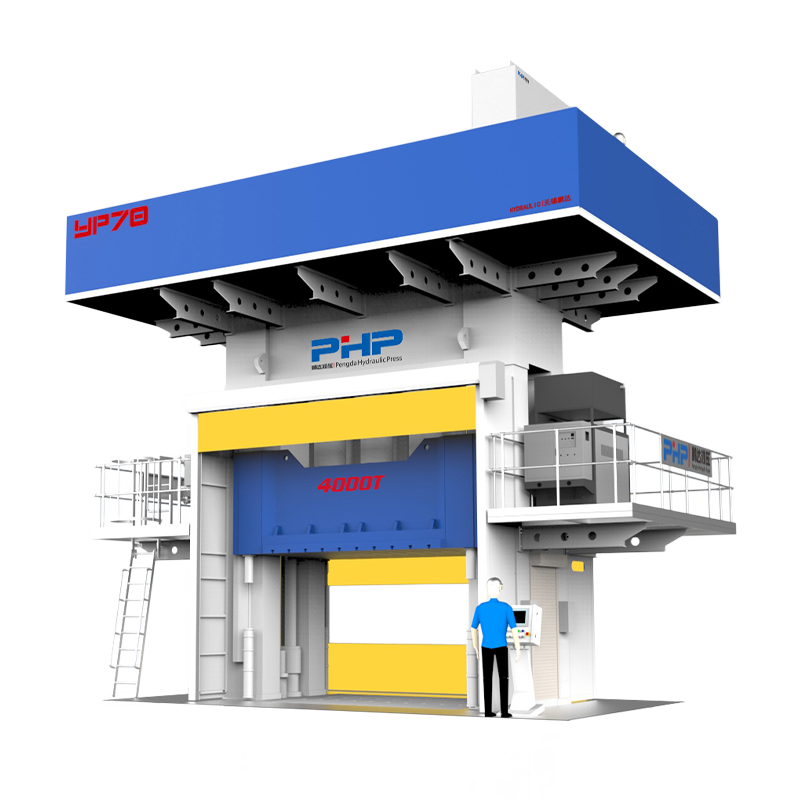
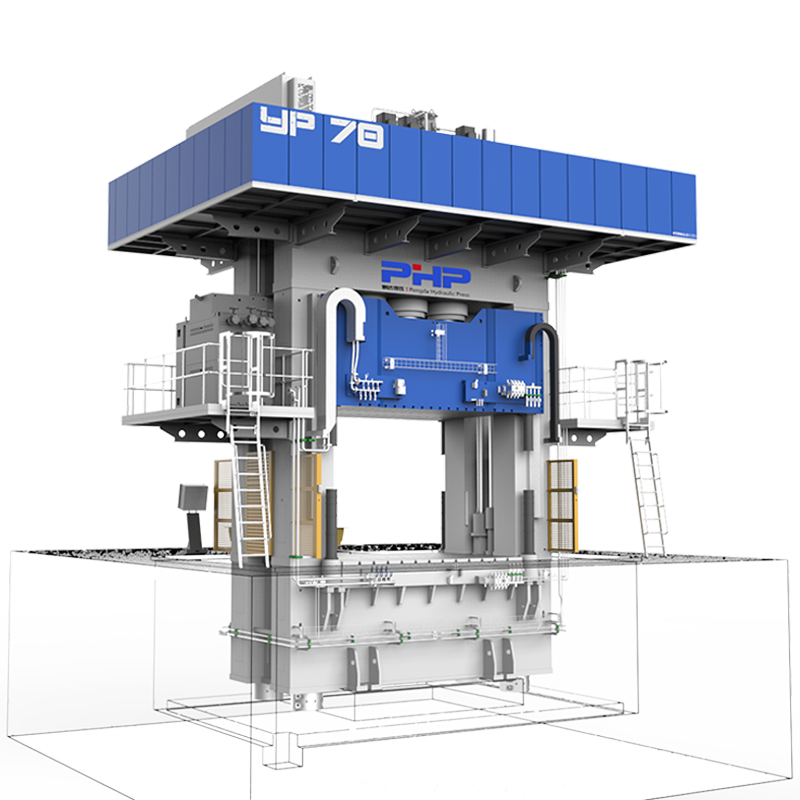
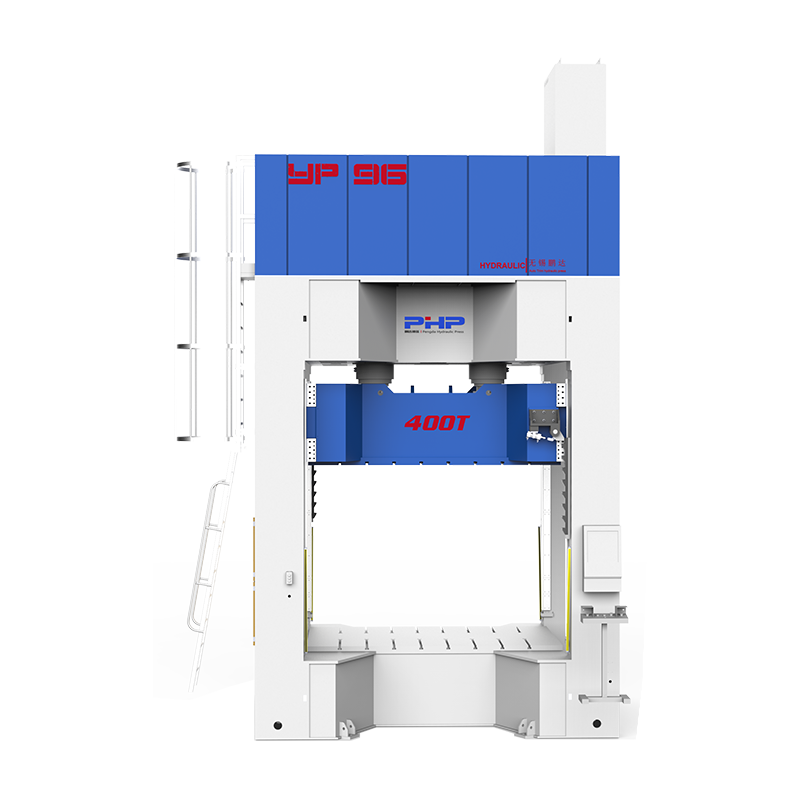
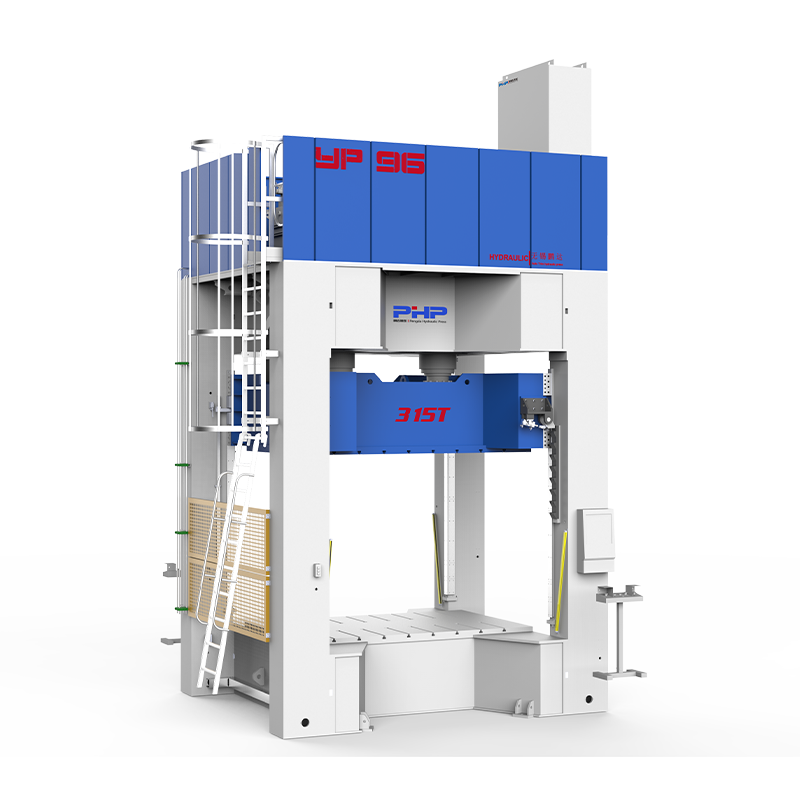
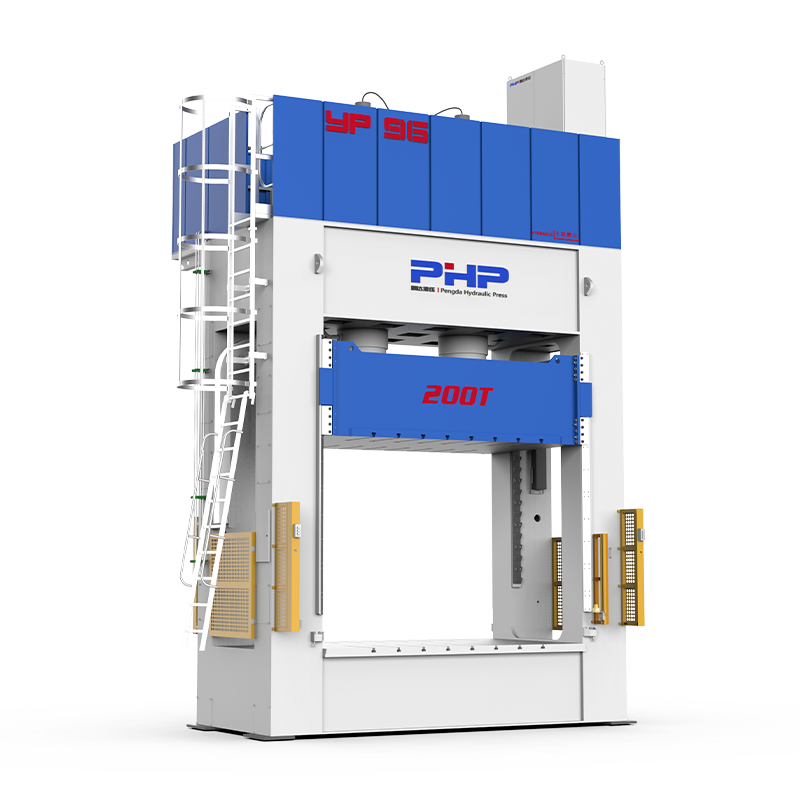
Обрезка с ЧПУ, как правило, лучше подходит для изделий сложной геометрии, небольших объемов производства, прототипов и деталей SMC, которые все еще могут потребовать инженерных изменений. Специальный обрезной пресс становится все более привлекательным, когда конструкция компонентов стабильна, объемы производства высоки и требуется короткое время такта.
Однако для многих компонентов SMC автомобилей и грузовиков наиболее экономичным решением не обязательно является тот или иной процесс. Гибридная производственная ячейка может использовать обрезной пресс для высокоскоростного удаления периметра и отверстий, сохраняя при этом обработку с ЧПУ для важных отверстий или сложных элементов.
Детали SMC часто выходят из процесса компрессионного формования с заусенцами или с элементами, которые все еще требуют отверстий, окон, обработки кромок или коррекции размеров. Таким образом, выбор процесса вторичной обрезки влияет не только на качество кромки, но и на инвестиции в инструмент, требования к рабочей силе, производственные мощности, автоматизацию и общую стоимость готовой детали.
Это руководство от Компания интеллектуального оборудования Уси PengdaHZ, Ltd. сравнивает обрезные и обрезные прессы с ЧПУ с точки зрения проектирования и производства.
Контент
- 1 1. Обрезка с ЧПУ и обрезной пресс: как работают два процесса
- 2 2. Точность, допуски и требования к инструментам.
- 3 3. Время цикла, производительность и рентабельность инвестиций
- 4 4. Вопросы автоматизации, технического обслуживания и безопасности.
- 5 5. Когда стратегия гибридного обрезного пресса с ЧПУ имеет смысл
- 6 6. Как выбрать между обрезкой с ЧПУ и обрезным прессом
- 7 Часто задаваемые вопросы: обрезка с ЧПУ и обрезной пресс для деталей SMC
- 8 Обсудите ваши требования к обрезке SMC с PengdaHZ
1. Обрезка с ЧПУ и обрезной пресс: как работают два процесса
При обрезке на станке с ЧПУ формованный компонент SMC размещается на специальном приспособлении, в то время как фрезерный станок, шпиндель или роботизированная система резки следует по запрограммированному пути. На одной и той же станции можно обрезать внешний профиль, обрабатывать пазы, делать отверстия и удалять местный материал из труднодоступных мест.
Главное преимущество – гибкость. Если геометрия кромки меняется, производители часто могут изменить программу ЧПУ и, при необходимости, приспособление вместо того, чтобы создавать совершенно новый обрезной штамп. Это делает ЧПУ особенно полезным при производстве прототипов, запуске продукта, мелкосерийном и среднесерийном производстве, а также производстве нескольких моделей.
Тем не менее, обработка SMC представляет собой определенные проблемы. Поскольку отвержденный материал обычно содержит армирующие волокна, фреза работает как через полимерную матрицу, так и через абразивное армирование. По мере ухудшения состояния инструмента производители могут наблюдать обнажение волокон, распушение, выдергивание волокон, сколы на краях, локальное повреждение матрицы или увеличение сил резания.
Обрезной пресс использует другой подход. Литой компонент расположен внутри специального инструмента для обрезки, и пресс прилагает необходимое усилие для удаления заусенцев, вырезания по периметру или пробивки отверстий. Несколько элементов часто могут быть обработаны за один цикл прессования.
| Фактор процесса | Обрезка с ЧПУ | Обрезной пресс |
| Гибкость производства | Высокий | Опустите, как только кубик будет завершен. |
| Инженерные изменения | Обычно легче разместить | Может потребоваться модификация матрицы |
| Сложные 3D контуры | Хорошо подходит для роботизированных или многоосевых станков с ЧПУ. | Возможно, но инструменты становятся более сложными. |
| Время цикла | Зависит от общей траектории резания | Потенциально очень короткий для стабильной геометрии. |
| Начальный специальный инструмент | Обычно ниже | Обычно выше |
| Высокий-volume unit cost | Может быть ограничено временем обработки. | Может стать ниже после амортизации оснастки |
Для наружных панелей кузова, компонентов грузовика, структурных крышек, корпусов аккумуляторов и других крупных SMC-компонентов также необходимо учитывать геометрию. Тонкая кромка без опоры может вибрировать во время обработки на станке с ЧПУ, а деталь с недостаточной опорой может треснуть или сломаться во время обрезки на прессе.
2. Точность, допуски и требования к инструментам.
Заманчиво сказать, что ЧПУ — это «высокоточный» вариант, а обрезной пресс — «высокоскоростной», но реальное производство сложнее.
Точность ЧПУ зависит от всей технологической цепочки: изменение размеров отлитой детали, коробление, выбор исходной точки, жесткость приспособления, состояние шпинделя, отклонение фрезы, параметры резания и износ инструмента — все это влияет на конечный размер.
Например, производитель может указать более жесткие позиционные допуски для монтажных отверстий, чем для нефункционального внешнего периметра. В этой ситуации ЧПУ можно сохранить для монтажа, даже если основной периметр обрабатывается обрезным прессом.
Важно: Точность позиционирования станка не следует путать с допуском готовой детали SMC. Станок с ЧПУ может позиционировать гораздо точнее, чем сам формованный компонент может повторно позиционироваться в приспособлении.
Режущие инструменты для SMC следует выбирать в зависимости от типа арматуры, содержания стекловолокна, толщины стенки, требуемого качества кромки и количества продукции. Твердосплавные инструменты обычно используются для обработки композитов, тогда как решения с покрытием или на основе алмазов могут быть оценены, когда абразивный износ становится основным фактором затрат.
Вместо того, чтобы указывать, что фреза должна всегда заменяться после фиксированного количества компонентов, более надежной производственной стратегией является мониторинг:
- качество готовой кромки;
- размерный дрейф;
- нагрузка шпинделя;
- силы резания;
- вибрация инструмента;
- накопленное расстояние резания.
Как оценить силу прессования триммера
Обрезной пресс не следует выбирать просто по площади проекции компонента SMC. Периметр резки, толщина стенки, поведение материала, количество отверстий, расположение матрицы, а также возможность одновременной обрезки элементов - все это влияет на требуемую нагрузку.
Концептуальная сила резания ≈ Эффективный периметр резания × Толщина материала × Эффективное сопротивление сдвигу × Коэффициент безопасности процессаПри выборе пресса следует дополнительно учитывать размеры штампа, дневной свет, ход, размер опорной плиты, нецентральную нагрузку, скорость подхода, скорость возврата, пространство для автоматизации и необходимый производственный такт.
Поэтому при заказе оборудования производитель должен предоставить марку SMC, чертеж детали или 3D-модель, толщину, полный периметр обрезки, размеры отверстий и проемов, целевой допуск, годовое количество и целевое время цикла.
3. Время цикла, производительность и рентабельность инвестиций
Самым сильным экономическим преимуществом ЧПУ обычно является относительно низкая приверженность специализированному инструменту. Самым большим экономическим преимуществом обрезки пресса является возможность быстро обрабатывать стабильную геометрию после разработки штампа.
Рассмотрим два гипотетических компонента SMC. Часть А производится в количестве 4000 единиц в год и каждые несколько месяцев подвергается конструктивным изменениям. Часть Б — автомобильные панели, выпускаемые тиражом 100 000 штук в год, со стабильной конструкцией и строгим соблюдением линий.
Даже если оба компонента технически могут быть обработаны любым методом, их экономические требования сильно различаются.
| Состояние производства | Обычно процесс стоит оценить в первую очередь |
| Части прототипа | ЧПУ |
| Частые версии CAD | ЧПУ |
| Несколько вариантов в одной строке | ЧПУ |
| Сложный многоосный контур | ЧПУ / robotic trimming |
| Стабильное массовое производство | Обрезной пресс |
| Очень короткое время такта | Обрезной пресс |
| Высокий volume with several critical machined features | Гибридный пресс с ЧПУ |
Рассчитайте объем безубыточности вместо того, чтобы гадать
Не существует универсального годового количества, при котором каждый производитель должен перейти с станка с ЧПУ на обрезной пресс. Решение должно быть рассчитано в соответствии с фактическим компонентом.
Количество безубыточности = Дополнительные инвестиции в инструмент для обрезки ÷ (Стоимость ЧПУ за деталь − Стоимость обрезки пресса за деталь)Только иллюстративный пример:
По оценкам компании, специальный инструмент для обрезки требует на 70 000 долларов США больше первоначальных инвестиций, чем приспособление с ЧПУ. Расчетная стоимость обрезки на станке с ЧПУ составляет 6 долларов США за компонент, а стоимость обрезки на автоматизированном прессе оценивается в 2,50 доллара США за компонент.
Экономия на каждой детали = 3,50 доллара США.
Простой объем безубыточности = 70 000 долларов США ÷ 3,50 доллара США = 20 000 компонентов .
Это не означает, что 20 000 деталей — это отраслевое правило. Измените стоимость оснастки, норму труда, расход фрезы, коэффициент использования станка, процент брака, срок службы изделия или требования к такту, и результат немедленно изменится.
Правильный расчет рентабельности инвестиций должен включать амортизацию оборудования, приспособлений или штампов, непосредственный труд, расходные материалы, пылеудаление, осмотр, лом, техническое обслуживание, простои, автоматизацию и ожидаемое количество лет, в течение которых компонент будет оставаться в производстве.
4. Вопросы автоматизации, технического обслуживания и безопасности.
Производственные ячейки с ЧПУ и обрезными прессами могут работать с роботизированной загрузкой и разгрузкой, но их конструкции различны.
Ячейка обрезки с ЧПУ может включать в себя шестиосного робота или многоосный обрабатывающий центр, систему идентификации приспособлений, лазерное или визуальное позиционирование, автоматическую смену инструмента, мониторинг нагрузки на шпиндель, обнаружение поломки инструмента, закрытую защитную систему и систему пылеудаления.
Особого внимания при обработке SMC, армированного стекловолокном, заслуживает борьба с пылью. Закрытая ячейка и подходящая система вытяжки могут помочь контролировать попадание мусора в воздух, одновременно уменьшая загрязнение направляющих, приспособлений, датчиков и другого производственного оборудования.
Ячейка обрезного пресса может включать в себя:
- роботизированная передача с формовочной станции;
- станция ориентации или охлаждения детали;
- обрезная матрица и гидравлический пресс;
- разделение лома;
- проверка готовой детали;
- автоматический отказ от несоответствующих компонентов.
Техническое обслуживание также влияет на реальную пропускную способность. Системы ЧПУ требуют проверки фрезы, обслуживания шпинделя, проверки креплений, обслуживания системы извлечения и мониторинга установочных поверхностей. Обрезные прессы требуют проверки режущих кромок, направляющих, гидравлических систем, датчиков, смазки, выравнивания матрицы и защитных систем.
При установке в США компоновка оборудования должна учитывать применимые требования к защите оборудования и процедуры контроля опасной энергии. Процедуры блокировки/маркировки становятся особенно важными во время технического обслуживания, замены инструмента, обслуживания матрицы, поиска и устранения неисправностей или других работ, где накопленная гидравлическая, электрическая, пневматическая или механическая энергия может представлять опасность.
5. Когда стратегия гибридного обрезного пресса с ЧПУ имеет смысл
Производителям не всегда нужно выбирать исключительно одну технологию. Во многих программах SMC гибридный подход обеспечивает лучший баланс между временем цикла и гибкостью.
Стратегия 1: Сначала обрезной пресс, затем обработка на станке с ЧПУ
Обрезной пресс удаляет стабильный периметр, большие проемы и крупные заусенцы за короткий цикл. Затем на станке с ЧПУ обрабатываются только точные монтажные отверстия, локализованные контуры или элементы, которые невозможно легко встроить в обрезной штамп.
Это сокращает занятость станка с ЧПУ, избегая при этом излишне сложной матрицы.
Стратегия 2: ЧПУ во время запуска, обрезка пресса после заморозки проекта
Во время прототипного и опытного производства ЧПУ выполняет всю операцию обрезки. Производитель может изменить программу резки, когда инженеры пересматривают модель САПР.
После того, как компонент пройдет квалификацию и его геометрия станет стабильной, для массового производства можно будет внедрить специальную обрезную матрицу.
Эта стратегия помогает избежать значительных инвестиций в инструменты, пока компонент все еще меняется.
Иллюстративный сценарий автомобильной панели
Рассмотрим внешнюю панель грузовика SMC, требующую обрезки по периметру, четырех больших вентиляционных отверстий и шести монтажных отверстий.
Во время пилотного производства ЧПУ может завершить все функции, поскольку годовой объем невелик и ожидается несколько доработок чертежей. Как только объем производства увеличится, периметр и вентиляционные отверстия можно будет перенести на обрезной пресс, а для монтажных отверстий останется ЧПУ.
Результатом не обязательно является станок с наименьшими инвестициями, но потенциально лучшая общая производственная система: более короткое время обработки с ЧПУ, большая доступная мощность ЧПУ, контролируемые критические размеры и более быстрая обрезка больших объемов.
6. Как выбрать между обрезкой с ЧПУ и обрезным прессом
Перед выбором оборудования производители должны ответить на следующие вопросы:
| Фактор принятия решения | Инженерный вопрос |
| Годовое количество | Сколько качественных деталей необходимо производить каждый год? |
| Срок действия программы | Сколько лет компонент будет оставаться в производстве? |
| Зрелость дизайна | Геометрия заморожена или еще ожидаются изменения? |
| Геометрия детали | Является ли траектория обрезки плоской, изогнутой или полностью трехмерной? |
| Количество функций | Сколько отверстий, прорезей, окон и вырезов потребуется? |
| Толерантность | Какие размеры фактически контролируют сборку или квалификацию? |
| время такта | Сколько секунд доступно для обрезки? |
| Качество поверхности | Будет ли обрезанный край виден, склеен, окрашен, запечатан или скрыт? |
| Варианты | Будет ли клетка производить одну часть или множество связанных частей? |
| Автоматизация | Будет ли управление ручным, полуавтоматическим или полностью роботизированным? |
ЧПУ Лучше всего рассматривать его, когда доминируют гибкость, сложная геометрия и инженерные изменения.
Обрезной пресс Лучше всего рассматривать это, когда геометрия стабильна и короткое время такта имеет решающее значение для массового производства.
Гибрид Стоит оценить, когда большой объем производства должен сочетаться с несколькими сложными или высокоточными второстепенными функциями.
Часто задаваемые вопросы: обрезка с ЧПУ и обрезной пресс для деталей SMC
Обсудите ваши требования к обрезке SMC с PengdaHZ
Компания интеллектуального оборудования Уси PengdaHZ, Ltd. предоставляет гидравлические прессы и решения для производственного оборудования для производства SMC.
Если вы оцениваете обрезной пресс для существующего компонента SMC или сравниваете обрезной пресс с обработкой на станке с ЧПУ, выбор оборудования должен начинаться с детали, а не только с тоннажа пресса.
Для первоначальной инженерной оценки подготовьте следующую информацию:
- 2D-чертеж или 3D-модель детали;
- Спецификация материала SMC;
- номинальная и максимальная толщина стенки;
- необходимый периметр, отверстия и проемы;
- критические допуски размеров;
- годовой объем производства;
- целевое время цикла;
- запланированная ручная или роботизированная обработка.
Основываясь на этих параметрах, PengdaHZ может обсудить подходящую мощность пресса, концепции оснастки, конфигурацию производственных ячеек, требования к автоматизации, а также может ли специальное обрезное прессовое оборудование обеспечить экономическое преимущество для вашей производственной программы SMC.
Свяжитесь с PengdaHZ, чтобы запросить предварительную обрезку SMC и оценку гидравлического пресса для вашего компонента.