 English
 中文简体
 Español
 Português
 Deutsch
 русский
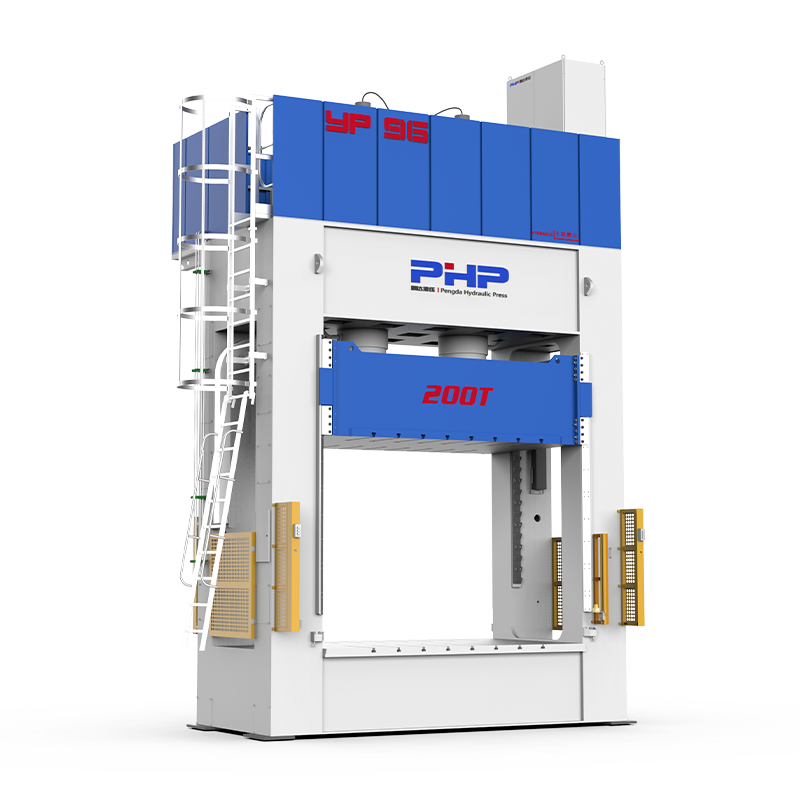

Производство деталей SMC не заканчивается с открытием пресса для компрессионного формования. Большинство формованных компонентов по-прежнему требуют обрезки кромок, обработки отверстий, удаления заусенцев, вырезов или окончательной обработки перед сборкой.
Метод обрезки может напрямую влиять на точность размеров, качество кромки, время цикла, расход инструмента, образование пыли и, в конечном итоге, на стоимость готовой детали.
Для автомобильных панелей, электрических корпусов, компонентов аккумуляторов, деталей бытовой техники и других изделий, полученных прессованием, производители обычно выбирают фрезеровку с ЧПУ, гидроабразивную резку, обрезку штампами, распиловку или шлифовку, ручную обрезку и, в некоторых случаях, лазерную резку.
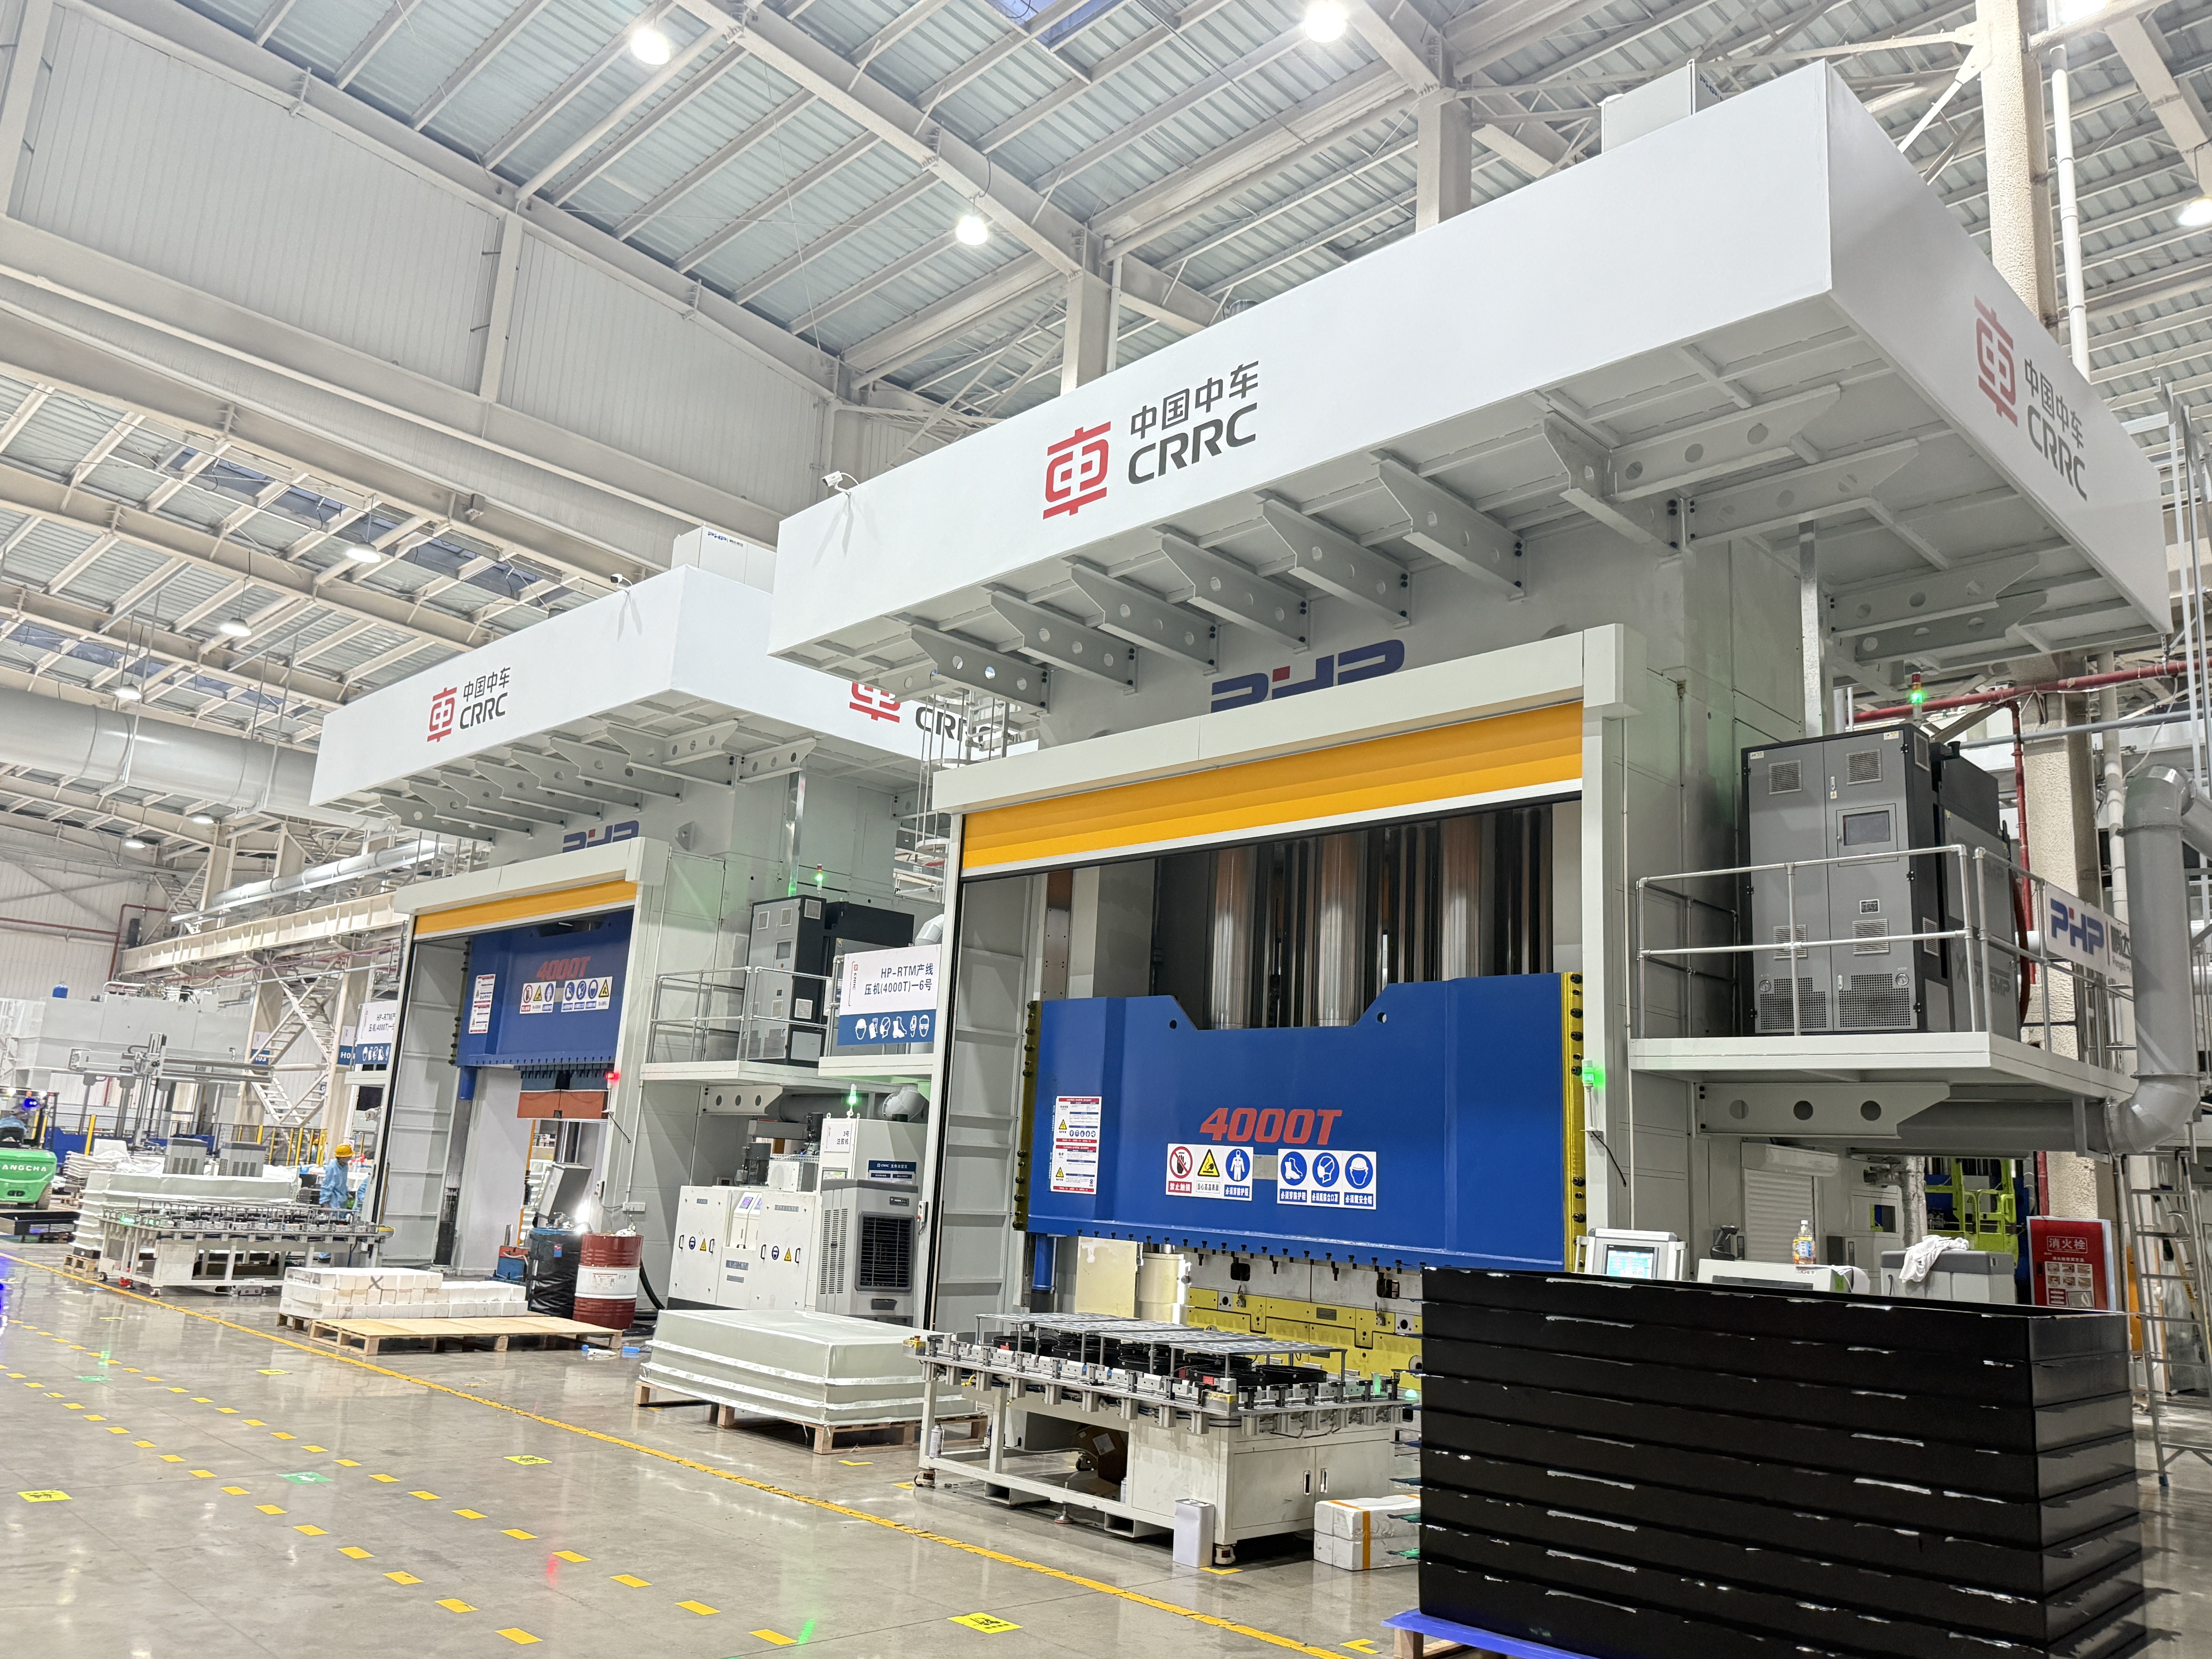
Не существует единого лучшего метода для каждого компонента SMC. Правильный выбор зависит от геометрии детали, рецептуры SMC, толщины стенок, объема производства, требований к допускам, последующей обработки и требуемого уровня автоматизации.
Контент
- 1 Как выбрать метод обрезки детали SMC
- 2 Фрезерование с ЧПУ, гидроабразивная обработка, обрезка штампов и другие методы
- 3 Пример. Обрезка детали SMC размером 200 × 300 × 3,5 мм.
- 4 Крепежные и автоматизированные ячейки обрезки SMC
- 5 Контроль пыли, безопасность труда и обращение с отходами
- 6 Проверка и отделка после обрезки
- 7 Какой метод обрезки SMC более экономичен?
- 8 Планирование производственной линии SMC
- 9 Часто задаваемые вопросы
- 9.1 Как выбрать лучший метод обрезки детали SMC?
- 9.2 Какие настройки ЧПУ следует использовать для маршрутизации SMC?
- 9.3 Могут ли детали SMC быть вырезаны лазером?
- 9.4 Как можно предотвратить движение во время высокоскоростной маршрутизации?
- 9.5 Как следует контролировать пыль при обрезке SMC?
- 9.6 Как соотносятся затраты на фрезеровку на станках с ЧПУ и обрезку штампов?
Как выбрать метод обрезки детали SMC
Практическое решение по обрезке должно начинаться с пяти вопросов:
- Каков годовой объем производства?
- Насколько сложен контур обрезки?
- Какой размерный допуск необходим?
- Насколько толстый и абразивный материал SMC?
- Будет ли процесс обрезки выполняться вручную, на базе ЧПУ или интегрирован в автоматизированную производственную ячейку?
Для прототипов и небольших производственных партий гибкие процессы, такие как фрезерование на станках с ЧПУ и гидроабразивная резка, обычно позволяют избежать затрат на специальные инструменты для обрезки. Для стабильного, крупносерийного автомобильного производства обрезка штампов может оправдать гораздо большие первоначальные инвестиции в оснастку из-за короткого времени цикла.
Фрезерование с ЧПУ занимает золотую середину. Он программируется, подходит для отверстий и сложных профилей и может быть встроен в роботизированные или автоматические производственные ячейки.
| Метод обрезки | Типичное применение | Объем производства | Гибкость | Потенциал точности | Первоначальная стоимость оснастки |
|---|---|---|---|---|---|
| Маршрутизация с ЧПУ | Сложные контуры, отверстия, прорези | От низкого к высокому | Высокий | Высокий | Средний |
| Абразивная гидроабразивная резка | Толстые или сложные композитные профили | От низкого до среднего | Очень высокий | Высокий | Средний |
| Обрезка матрицы/пресса | Повторяющиеся производственные детали | Высокий | Низкий | Высокий after tooling validation | Высокий |
| Пила/абразивная резка | Прямые или простые края | От низкого до среднего | Средний | Средний | Низкий |
| Ручная обрезка | Прототип, ремонт, вторичная отделка | Низкий | Очень высокий | Зависит от оператора | Низкий |
| Лазерная резка | Отдельные тонкие или специальные композитные материалы | Зависит от приложения | Высокий | Потенциально высокий | Высокий |
Пример 1: Крупносерийный внешний компонент автомобиля
Рассмотрим автомобильную панель SMC, выпускаемую тиражом 60 000 штук в год, имеющую стабильную конструкцию и повторяемую линию отделки.
Специальная операция обрезки штампа или высокоавтоматизированная ячейка обрезки с ЧПУ могут обеспечить лучшую экономию, чем повторная обработка каждой кромки на станке общего назначения.
Более крупные инвестиции в оснастку распределяются по десяткам тысяч деталей.
Пример 2: Корпус энергетического оборудования малой мощности
Теперь рассмотрим корпус SMC, выпускаемый тиражом всего 2000 штук в год, с несколькими размерами продукта и регулярными техническими изменениями.
Фрезерный станок с ЧПУ или систему водоструйной резки обычно легче перепрограммировать, чем специальный обрезной штамп.
Гибридный процесс также может иметь смысл. Гидроабразивная резка позволяет быстро удалить большие секции с последующей фрезеровкой на станке с ЧПУ монтажных отверстий, важных интерфейсов и элементов с высокими допусками.
Фрезерование с ЧПУ, гидроабразивная обработка, обрезка штампов и другие методы
SMC содержит армирование, смолу и часто минеральные наполнители. Эти ингредиенты сильно отличают этот материал от обработки алюминия или ненаполненных термопластов.
Стекловолокно, углеродное волокно и наполнители могут ускорить износ инструмента. Опубликованные исследования обработки SMC показали, что силы резания увеличиваются по мере износа инструмента, а это означает, что состояние инструмента следует рассматривать как переменную процесса, а не просто ждать видимого отказа инструмента.
Маршрутизация с ЧПУ
Фрезерование с ЧПУ — одно из наиболее универсальных решений для обрезки SMC.
Он может обрабатывать:
- внешние контуры;
- отверстия и отверстия;
- слоты;
- особенности крепления;
- обработка кромок;
- несколько вариантов деталей с использованием разных программ ЧПУ.
Для первоначальной разработки процесса производители могут оценить скорость шпинделя примерно в диапазоне 12 000–24 000 об/мин с использованием подходящих режущих инструментов из композитных материалов малого диаметра. Скорость подачи может начинаться с 1–6 м/мин, а затем оптимизироваться путем пробной резки.
Эти цифры являются отправной точкой развития процесса, а не универсальными настройками.
Конечные параметры зависят от загрузки волокна, содержания наполнителя, толщины, геометрии фрезы, диаметра инструмента, жесткости шпинделя, жесткости крепления, требуемой обработки кромки и производительности экстракции.
Твердосплавные инструменты можно использовать во многих сферах применения, тогда как инструменты с алмазным покрытием или PCD можно использовать там, где абразивный износ становится основной статьей производственных затрат.
Полезная стратегия смены инструментов – это не просто:
Замените фрезу после X деталей.
Вместо этого следите за:
- накопленная длина резки;
- нагрузка шпинделя;
- сила резания, если таковая имеется;
- шероховатость кромок;
- заусенец или прорыв волокна;
- размерный дрейф.
Инструмент следует менять, когда начинается измеримое ухудшение качества, а не в соответствии с произвольным универсальным количеством деталей.
Абразивная гидроабразивная резка
Абразивная гидроабразивная обработка удаляет материал, не создавая такой же зоны термического воздействия, как при термической резке.
Поэтому он привлекателен для композитных компонентов, где важна минимизация термических повреждений.
Типичные переменные процесса разработки включают в себя:
- давление воды;
- расход абразива;
- размер абразивных частиц;
- диаметр сопла;
- расстояние дистанции;
- скорость перемещения;
- стратегия пирсинга.
Промышленные системы могут работать примерно в диапазоне давлений 250–400 МПа, при этом гранатовые абразивы размером примерно 80 меш часто используются в качестве отправной точки для технологических испытаний.
Однако увеличение скорости перемещения просто для сокращения времени цикла может привести к увеличению конусности пропила или снижению качества нижней кромки.
Исследования, включающие абразивную гидроабразивную обрезку рубленого SMC-волокна, показали, что подходящие условия эксплуатации позволяют получить относительно однородные поверхности с ограниченным выдергиванием волокон.
Обрезка штампом или прессом
Обрезка штампов особенно привлекательна, когда:
- объем производства высокий;
- геометрия детали стабильна;
- линии обрезки повторяются от детали к детали;
- короткое время такта важно.
Инструмент обрезки должен быть спроектирован с учетом фактического формованного компонента, а не только номинальной геометрии САПР.
Усадка пресс-формы, пружинение, коробление детали, изменение толщины и повторяемость позиционирования — все это влияет на точность окончательной обрезки.
Требуемое усилие прессования следует рассчитывать на основе общего периметра резки, толщины материала, эффективного сопротивления сдвигу, количества одновременных операций обрезки и соответствующего инженерного коэффициента безопасности.
По этой причине утверждение о том, что каждый компонент SMC требует определенного фиксированного тоннажа обрезки, было бы заблуждением.
Основным недостатком обрезки штампов являются вложения в инструмент. Если конструкция компонента часто меняется, модификация или замена триммера может свести на нет большую часть экономической выгоды.
Лазерная резка
Лазерная резка обеспечивает быстрое бесконтактное движение и гибкое программирование ЧПУ, но ее не следует автоматически считать предпочтительным решением для SMC.
Матрицы термореактивных смол и армирующие волокна по-разному реагируют на концентрированную тепловую энергию. В зависимости от состава материала и условий лазера потенциальные проблемы включают в себя:
- деградация матрицы;
- обесцвечивание;
- карбонизированные края;
- образование дыма;
- зоны термического воздействия;
- изменения в склеиваемых поверхностях.
По этой причине параметры лазера, такие как мощность, фокусное положение, вспомогательный газ, скорость сканирования и количество проходов, должны определяться посредством испытаний купонов с использованием фактической рецептуры SMC.
Для многих традиционных компонентов SMC из стекловолокна проще квалифицировать фрезеровку, гидроабразивную или механическую обрезку.
Пример. Обрезка детали SMC размером 200 × 300 × 3,5 мм.
Рассмотрим упрощенный компонент корпуса со следующими требованиями:
- Размер детали: 200 × 300 мм.
- Толщина: 3,5 мм
- Приблизительный путь обрезки: 1000 мм.
- Требуемый допуск: ±0,30 мм.
- Годовой объем: 40 000 деталей.
- Несколько просверленных отверстий для крепления
Для фрезерования с ЧПУ время обработки можно оценить как:
Время резания = длина траектории инструмента ÷ эффективная скорость подачи
Если эффективная запрограммированная скорость подачи 3 м/мин подтверждена:
1,0 м ÷ 3 м/мин ≈ 20 секунд
Это не означает, что полный частичный цикл составляет 20 секунд.
Производственный расчет также должен включать в себя:
- загрузка робота или оператора;
- расположение детали;
- подход и отвод инструмента;
- обработка отверстий;
- разгрузка;
- удаление пыли;
- смена инструмента;
- доплата за осмотр.
Если общий цикл загрузки, позиционирования, сверления, фрезерования и разгрузки составляет 50 секунд, это число, а не теоретическое время резки, следует использовать для планирования мощности.
Для производства 40 000 стабильных деталей в год производитель должен затем сравнить годовую стоимость механической обработки с амортизированной стоимостью и более коротким временем такта специальной обрезки штампов.
Это правильный способ экономического сравнения процессов.
Крепежные и автоматизированные ячейки обрезки SMC
Точное режущее оборудование не может компенсировать плохую фиксацию заготовки.
Детали SMC могут иметь изогнутые поверхности, стенки различной толщины, формованные ребра и остаточную деформацию. Чрезмерное усилие зажима может деформировать деталь во время обработки и вызвать ошибки размеров после ее освобождения.
Распространенные варианты крепления включают в себя:
Вакуумные светильники
Вакуумные приспособления обеспечивают распределенную удерживающую силу и быструю загрузку, особенно для крупных компонентов в форме раковины.
Они эффективны, когда имеется достаточная площадь уплотнения.
Механический зажим
Механические зажимы обеспечивают более сильную фиксацию, но их следует располагать за пределами важных косметических или измерительных поверхностей.
Приложение чрезмерного давления зажима к неподдерживаемым стенкам SMC может временно деформировать компонент.
Поиск контактов и специальных гнезд
Производственное приспособление часто сочетает в себе контурное гнездо с установочными штифтами и выбранными зажимами.
При необходимости можно использовать стратегию 3-2-1 для создания воспроизводимой системы координат станка, избегая при этом ненужных чрезмерных ограничений.
Приспособление должно обеспечивать зазор ниже траектории обрезки, чтобы фреза не касалась приспособления.
Надежная автоматизированная последовательность может выглядеть так:
Компрессионный пресс SMC → Роботизированная распалубка → Охлаждение/стабилизация → Позиционирование детали → ЧПУ или роботизированная обрезка → Сверление → Удаление пыли → Проверка
Автоматизация также может включать в себя:
- робот погрузки и разгрузки;
- автоматическая смена инструмента;
- вакуумный мониторинг;
- датчики подтверждения крепления;
- ориентация на основе видения;
- контроль нагрузки шпинделя;
- счетчики срока службы инструмента;
- предохранительные блокировки.
Для производителей, оценивающих автоматизированную ячейку обрезки, окупаемость инвестиций должна рассчитываться на основе общего сокращения трудозатрат, сокращения времени такта, сокращения брака, потребления инструментов, времени безотказной работы, технического обслуживания и объема производства, а не только цены покупки робота.
Контроль пыли, безопасность труда и обращение с отходами
Механическая обрезка отвержденного SMC может привести к образованию мелких частиц, содержащих отвержденную смолу, армирующие волокна и минеральные наполнители.
Точный профиль опасности зависит от состава SMC, поэтому перед проектированием системы экстракции всегда следует просматривать паспорт безопасности поставщика материала.
Первым приоритетом должен быть контроль загрязнения в его источнике.
Для фрезерования с ЧПУ это обычно означает:
вытяжка на уровне инструмента или закрытая камера обрезки → воздуховоды → система пылеулавливания
Для шлифования и абразивной обработки вытяжки следует располагать как можно ближе к месту образования пыли.
Если требуется защита органов дыхания, выбор респиратора должен основываться на выявленном загрязнителе и измеренном воздействии, а не автоматически назначаться одной и той же маской для каждой операции.
Особое внимание требуется, если состав SMC содержит кристаллический диоксид кремния. В Соединенных Штатах общеотраслевой стандарт OSHA по вдыхаемому кристаллическому диоксиду кремния определяет уровень действия 25 мкг/м³ и допустимый предел воздействия 50 мкг/м³ как средневзвешенную средневзвешенную концентрацию за 8 часов.
Стирол также следует оценивать там, где он имеет отношение к конкретной смоляной системе или процессу. Не следует предполагать, что обработка каждого полностью отвержденного компонента SMC приводит к одинаковому воздействию стирола.
Собранные отходы обрезков следует хранить отдельно от общего производственного мусора. Предприятия должны определить варианты утилизации или переработки в соответствии с составом материала, местными правилами обращения с отходами, уровнем загрязнения и возможностями имеющихся подрядчиков по переработке отходов.
Проверка и отделка после обрезки
Обрезанный компонент следует оценивать с использованием критериев, связанных с его фактической функцией.
Типичные методы проверки включают в себя:
- цифровые штангенциркули для простых размеров;
- датчики годности/негодности для серийного производства;
- измерение профиля;
- оптический контроль;
- 3D сканирование;
- координатно-измерительные машины для критической геометрии.
План проверки может определять:
| Особенность | Пример управления |
|---|---|
| Общий размер обрезки | Допуск рисунка |
| Положение монтажного отверстия | Допуск положения от базовой точки |
| Краевой прорыв | Максимально допустимый визуальный или размерный предел |
| Заусенец/свободное волокно | Никаких вмешательств в сборку. |
| Радиус края | Чертеж или требование клиента |
| Косметический край | Утвержденный эталонный образец |
Требования должны исходить из чертежей компонентов и спецификаций заказчика, а не из одного универсального стандарта качества кромок SMC.
После обрезки деталей может потребоваться очистка щеткой, шлифовка, локальное удаление заусенцев, удаление пыли, подготовка покрытия или герметизация кромок.
Если появляется чрезмерный прорыв волокон, простое добавление операции ручного шлифования может скрыть симптом, не устранив процесс.
Производитель должен изучить:
- изношенная оснастка;
- неправильная подача или скорость шпинделя;
- недостаточная поддержка приспособлений;
- вибрация;
- плохая стратегия входа или выхода;
- несогласованная формованная геометрия.
Какой метод обрезки SMC более экономичен?
Самая низкая стоимость машино-часа не обязательно приводит к самой низкой стоимости детали.
Полезное сравнение должно включать:
Стоимость одной принятой детали = стоимость станка, рабочая сила, оснастка, амортизация приспособлений, амортизация обрезки штампа, расходные материалы, техническое обслуживание, лом, доработка
Маршрутизация с ЧПУ обычно обеспечивает привлекательный баланс между гибкостью и точностью.
Гидроабразивная резка полезна для гибкой нетермической резки и обработки сложной геометрии.
Специальная обрезка штампов становится все более привлекательной, когда годовой объем высок, а конструкция компонентов стабильна.
Ручная обрезка по-прежнему полезна для прототипов и доработок, но ее становится трудно контролировать по мере роста объема производства.
Лазерную резку следует оценивать только после подтверждения того, что фактическая формула SMC соответствует требованиям по термическому повреждению и качеству кромки.
Для многих производственных линий лучшим решением является не один процесс, а сочетание формования, автоматизированной обработки, обрезки, сверления, очистки и проверки.
Планирование производственной линии SMC
В идеале требования к обрезке следует учитывать до завершения строительства линии компрессионного формования.
Геометрия детали, ожидаемое коробление, расположение исходных точек, положение заусенца, время производственного такта, доступность робота и требования к последующей обработке — все это может влиять на планирование пресса и автоматизации.
Компания Wuxi PengdaHZ Intelligent Equipment Co., Ltd. специализируется на оборудовании для компрессионного формования SMC и производственных решениях для промышленных композитных компонентов.
При оценке нового проекта SMC предоставление следующей информации помогает инженерам разработать более практичную концепцию производства:
- Чертеж детали SMC или 3D-модель;
- рецептура материала;
- максимальные размеры компонентов;
- вес и толщина детали;
- необходимое усилие формования;
- годовой объем производства;
- целевое время цикла;
- размерный допуск;
- требования к обрезке и сверлению;
- желаемый уровень автоматизации.
Совместное рассмотрение операций формования и последующего формования может помочь избежать создания быстрого процесса формования, который просто устраняет узкие места производства.
Часто задаваемые вопросы
Как выбрать лучший метод обрезки детали SMC?
Начните с годового объема, геометрии, толщины, допуска, состава материала и допустимых инвестиций в инструмент. Фрезерование с ЧПУ обеспечивает высокую гибкость, гидроабразивная обработка позволяет избежать термической резки, а специальная обрезка штампов часто привлекательна для стабильных продуктов в больших объемах.
Какие настройки ЧПУ следует использовать для маршрутизации SMC?
Универсальной настройки не существует. Скорость шпинделя, подача, диаметр фрезы, конструкция канавки, материал инструмента и направление резания должны быть установлены путем испытаний с использованием фактического SMC. Следует контролировать износ инструмента, поскольку он может влиять как на силу резания, так и на качество кромки.
Могут ли детали SMC быть вырезаны лазером?
Некоторые составы SMC можно обрабатывать лазером, но необходимо оценить термическое разложение, обесцвечивание, образование дыма и края, подвергшиеся термическому воздействию. Механическая фрезеровка или гидроабразивная резка часто легче подходят для обычных компонентов SMC.
Как можно предотвратить движение во время высокоскоростной маршрутизации?
Используйте повторяющиеся исходные положения, соответствующую опору, вакуумные зоны или правильно расположенные зажимы, а также зазор вокруг траектории фрезы. Избегайте зажима компонента таким образом, чтобы он временно деформировался.
Как следует контролировать пыль при обрезке SMC?
Улавливайте пыль как можно ближе к месту резки, используя вытяжку инструмента или закрытую камеру обрезки, подключенную к соответствующей системе пылеулавливания. Оценка воздействия и выбор СИЗ должны основываться на фактическом составе SMC и измеренных условиях на рабочем месте.
Как соотносятся затраты на фрезеровку на станках с ЧПУ и обрезку штампов?
ЧПУ имеет более низкие затраты на специальные инструменты и его легче перепрограммировать, в то время как обрезка матрицы требует большего количества начальных инструментов, но может обеспечить гораздо более короткие циклы повторения. Годовой объем, срок службы продукта, частота изменения конструкции, трудозатраты, износ инструментов и отходы — все это должно быть включено в сравнение.