 English
 中文简体
 Español
 Português
 Deutsch
 русский
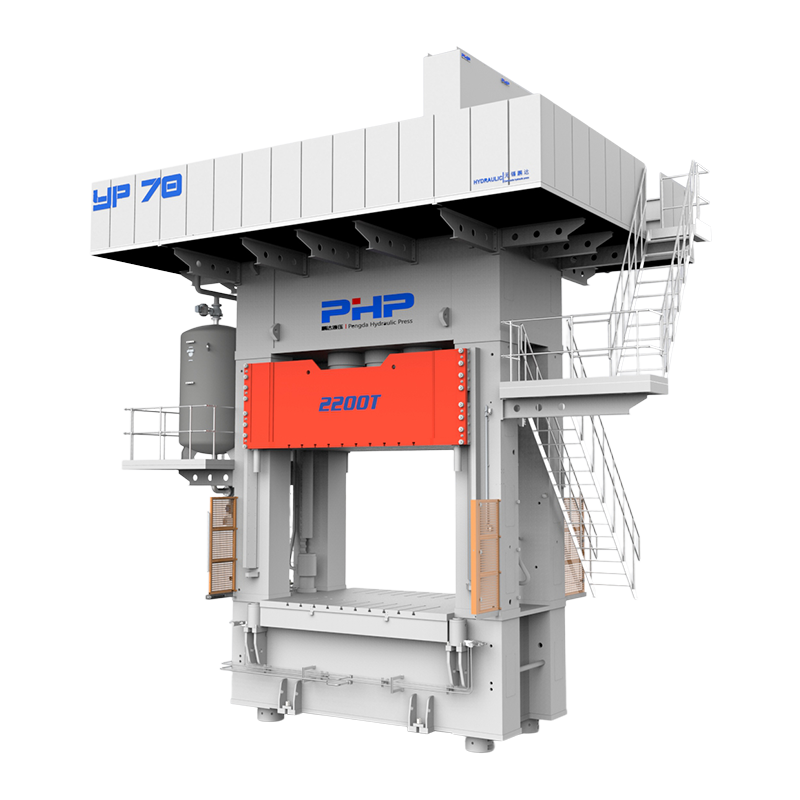
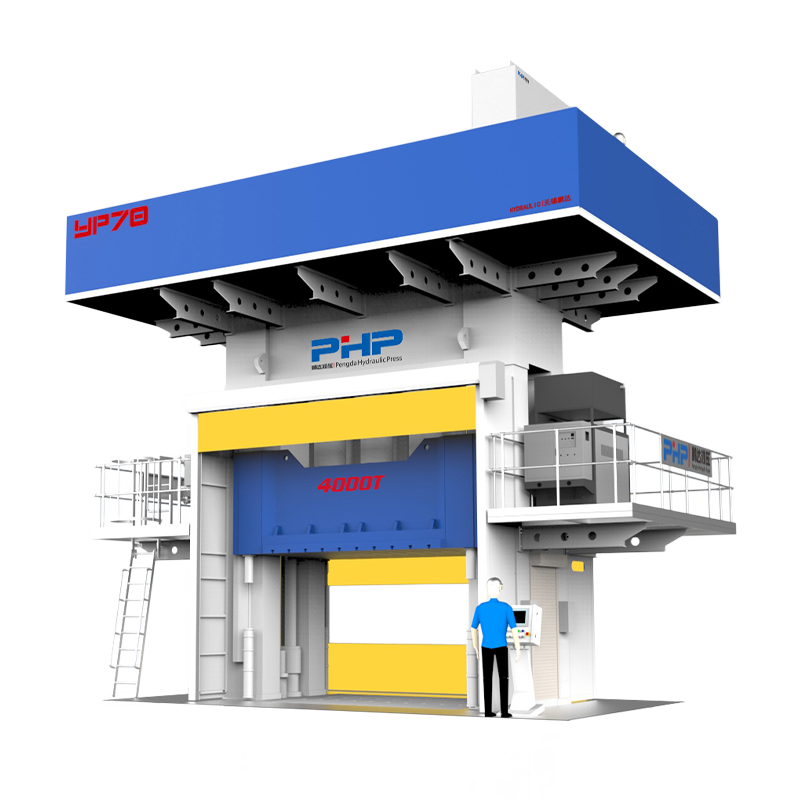
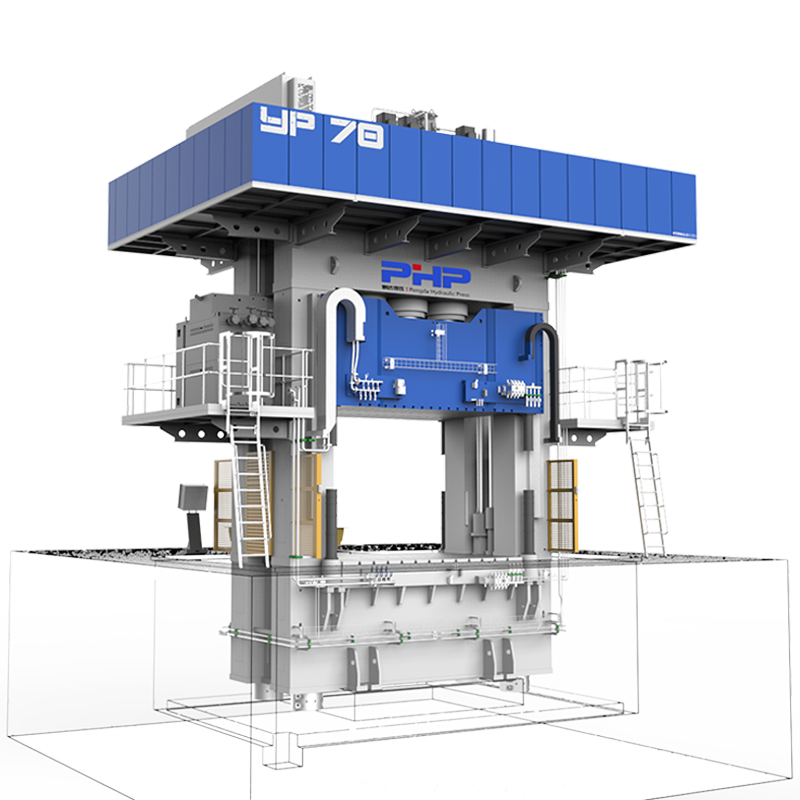
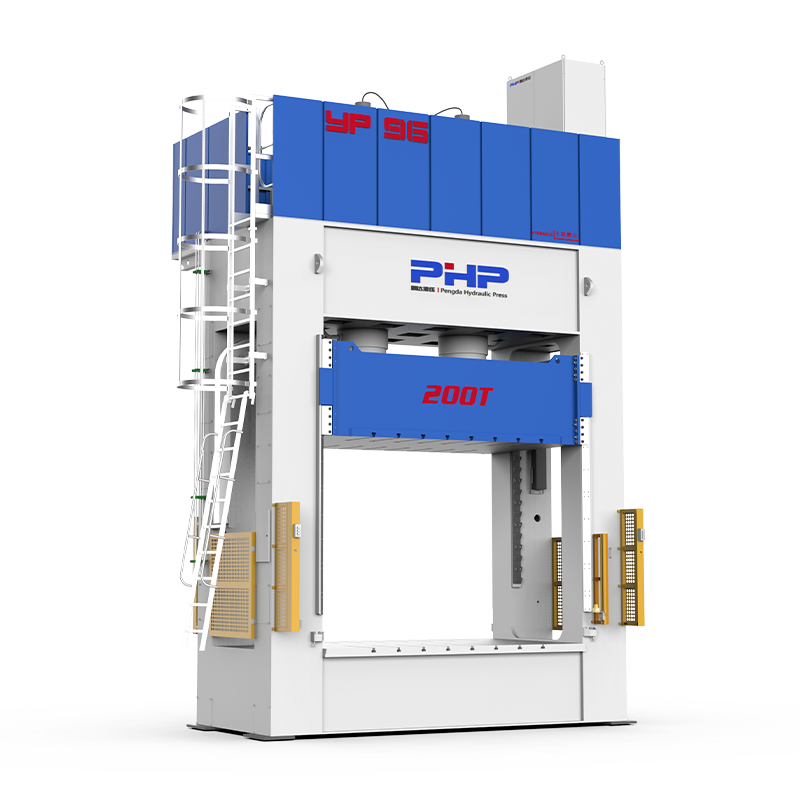
Листовой формовочный компаунд (SMC) стал важным композитным материалом для производителей автомобилей, которым необходимы легкие конструкции, устойчивость к коррозии, интеграция деталей и повторяемость крупносерийного производства. Однако успешное производство автомобильных SMC зависит не только от помещения материала в нагретую форму. Состояние материала, конструкция загрузки, температура формы, профиль закрытия пресса, давление формования, время отверждения, точность оснастки и контроль качества — все это работает вместе как одна производственная система.

Для производителей автомобильного оборудования, поставщиков первого уровня и компаний, занимающихся формованием композитов, понимание полного процесса производства автомобильных деталей SMC имеет важное значение при планировании новой производственной линии или выборе гидравлического пресса. В этом руководстве объясняется процесс от подготовки материала до проверки готовой детали, уделяя особое внимание параметрам пресса и формования, которые влияют на качество, время цикла и стабильность производства.
Контент
- 1 1. От листа SMC до готовой автомобильной детали: полный производственный процесс
- 2 2. Автомобильные материалы SMC и их влияние на формование.
- 3 3. Параметры компрессионного формования и оптимизация времени цикла.
- 4 4. Проектирование пресс-форм и прессов для автомобильных деталей SMC.
- 5 5. Контроль качества, дефекты и квалификация автомобилей.
- 6 Преимущества и ограничения SMC для автомобилестроения
- 7 Планируете линию по производству автомобильного SMC?
- 8 Часто задаваемые вопросы
- 8.1 Какие материалы обычно используются в автомобильном SMC?
- 8.2 Какая температура и давление используются для компрессионного формования автомобильного SMC?
- 8.3 Как рассчитать тоннаж гидравлического пресса, необходимый для автомобильной детали SMC?
- 8.4 Какие параметры пресса оказывают наибольшее влияние на качество SMC?
- 8.5 Как производители могут сократить время цикла изготовления автомобильных деталей SMC?
- 8.6 Каковы наиболее распространенные дефекты формования SMC?
- 8.7 Какие требования к качеству применяются к автомобильным компонентам SMC?
- 8.8 Можно ли переработать лом производства SMC?
1. От листа SMC до готовой автомобильной детали: полный производственный процесс
Автомобильный SMC обычно поступает на формовочный завод в виде созревшего листового материала, защищенного несущей пленкой. В отличие от литья под давлением, при котором гранулы расплавляются и впрыскиваются через литниковую систему, компрессионное формование SMC начинается с заранее определенного количества и расположения листового материала, известного как заряжать .
Подготовка материала и проектирование шихты
Лист SMC сначала кондиционируется в соответствии с рекомендациями поставщика материала. Затем операторы или автоматизированные системы резки снимают пленку-носитель, разрезают листы на необходимые формы и взвешивают их для достижения заданной массы шихты.
Размещение заряда имеет решающее значение. Материал не всегда покрывает всю полость формы перед прессованием. Вместо этого заряд может занимать только часть площади выступающей полости, так что материал течет при сжатии. Оптимальное покрытие зависит от геометрии детали, содержания волокон, ребер, выступов, толщины стенок, требований к поверхности и приемлемого направления потока волокон.
Загрузка формы и закрытие пресса
Подготовленную шихту помещают в разогретую нижнюю форму. В зависимости от объема производства загрузка может осуществляться вручную или с помощью роботов и автоматизированных систем обработки.
Затем пресс следует контролируемому профилю закрытия, а не просто перемещается из открытого состояния в закрытое с одной скоростью. Практическая последовательность SMC обычно включает в себя:
- быстрый подход к сокращению непроизводительного времени;
- контролируемый контакт с зарядом СМК;
- медленное закрытие формования для контроля потока материала;
- нарастание давления по мере приближения полости к окончательной толщине;
- выдерживание давления во время отверждения термореактивной смолы; и
- контролируемый сброс давления с последующим открытием формы.
Этот многоступенчатый профиль движения особенно важен для крупных автомобильных компонентов, поскольку неконтролируемое закрытие может привести к чрезмерному перемещению волокон, захвату воздуха, образованию засветов или неравномерному заполнению.
Автомобильные приложения
SMC подходит для компонентов как легковых, так и коммерческих автомобилей, где важны формование большой площади, коррозионная стойкость, электрическая изоляция, стабильность размеров или легкий дизайн. Типичные области применения могут включать наружные панели кузова, щитки днища кузова, передние конструкции, крышки и кожухи аккумуляторных батарей, структурные панели, электрические корпуса, внутренние опоры и компоненты кузова коммерческого транспорта.
2. Автомобильные материалы SMC и их влияние на формование.
SMC не является единым стандартизированным материалом. Автомобильные марки могут значительно различаться по химическому составу смол, армированию стекловолокном, минеральному наполнителю, добавкам для контроля усадки, системе отверждения, пигментации и другим технологическим добавкам.
В обычном составе может использоваться термореактивная матрица на основе ненасыщенного полиэфира, армированная рубленым стекловолокном. Другие системы смол могут быть выбраны, когда химическая стойкость, температурные характеристики, поведение в пламени, электрические свойства или другие требования, специфичные для конкретного применения, становятся более важными.
| Материальная переменная | Основная функция | Влияние на компрессионное формование |
| Система смолы | Формирует термореактивную матрицу | Влияет на вязкость, температуру отверждения, скорость отверждения и конечные характеристики. |
| Содержание стекловолокна | Обеспечивает усиление | Более высокое армирование может увеличить сопротивление потоку и необходимое усилие формования. |
| Длина волокна | Влияет на механическое поведение | Влияет на ориентацию потока, силу и поведение при наполнении. |
| Минеральные наполнители | Изменить стоимость, усадку и размерное поведение. | Влияние плотности, вязкости, качества поверхности и заполнения формы. |
| Низкопрофильные добавки | Контролируйте усадку формования | Может улучшить качество поверхности и стабильность размеров. |
| Материальная зрелость | Обеспечивает подходящую консистенцию листа | Непосредственно влияет на управляемость, вязкость и повторяемость потока. |
| Температура зарядки | Определяет условия начала обработки | Может влиять на начальную вязкость и поведение при наполнении. |
По этой причине гидравлический пресс не следует конфигурировать только на основе общей спецификации SMC. Выбранную марку автомобильного материала следует оценивать вместе с геометрией пресс-формы и производственными требованиями.
3. Параметры компрессионного формования и оптимизация времени цикла.
На этапе формования производительность пресса оказывает наибольшее влияние на производство автомобильных SMC. Температура, давление, положение, скорость и время должны оставаться достаточно повторяемыми от цикла к циклу.
Температура формы
Во многих традиционных системах SMC используются нагретые формы примерно за 140–160°С диапазон. Это следует рассматривать как стартовую область проектирования, а не как универсальную спецификацию. Фактическое заданное значение зависит от химического состава смолы, системы инициатора, толщины детали, расстояния потока и требуемого качества поверхности.
Однородность температуры может быть так же важна, как и средняя температура формы. Более горячая область может начать отверждение преждевременно, пока материал еще течет в другом месте, тогда как более холодная область может потребовать более длительного времени отверждения или привести к неполному отверждению.
Давление формования и тоннаж пресса
Давление формования также значительно варьируется. Разработка многих традиционных компонентов SMC может начаться примерно в 3,5–10 МПа регионе, в то время как сложное заполнение, высокоармированные материалы или сложные детали конструкции могут потребовать более высоких значений, приближающихся или превышающих 10–15 МПа .
Поэтому требуемый тоннаж гидравлического пресса следует рассчитывать, прежде всего, исходя из проектируемой площади формования и требуемого давления в полости:
Затем следует учитывать инженерный запас с учетом вариаций материала, неравномерной загрузки, чувствительности к вспышке, разработки процесса и будущих производственных требований. Выбор пресса SMC только по весу готовой детали может привести к серьезному занижению размеров.
Время отверждения и выдержки давления
Период выдержки давления или отверждения примерно 60–180 секунд может быть полезным предварительным эталоном для многих применений SMC в автомобильной промышленности, хотя более толстые компоненты и некоторые рецептуры могут потребовать более длительных циклов.
Попытка сократить время цикла просто за счет повышения температуры пресс-формы рискованна. Если поверхность начинает отверждаться до того, как шихта полностью растеклась, могут появиться короткие всплески, линии сварного шва, плохое заполнение ребер или дефекты поверхности.
Откуда обычно берутся улучшения времени цикла
- сокращение ненужного подхода к прессе и времени возврата;
- оптимизация перехода между управлением положением и управлением давлением;
- улучшение равномерности нагрева формы;
- стабилизация веса и размещения заряда;
- с использованием автоматизированной резки, загрузки и разгрузки;
- оптимизация окна отверждения для конкретного материала;
- использование параллельной обрезки или последующих операций; и
- запись кривых цикла для выявления изменений процесса.
Современные гидравлические прессы с сервоуправлением особенно полезны там, где требуется несколько ступеней скорости и давления. Управление с обратной связью позволяет рецепту машины независимо определять скорость подхода, положение контакта, скорость формования, изменение давления, давление удержания, движения отпуска и возврата.
4. Проектирование пресс-форм и прессов для автомобильных деталей SMC.
Для крупносерийного автомобильного литья требуется, чтобы пресс-форма и пресс разрабатывались совместно. Наличие достаточного тоннажа не означает автоматически, что пресс может работать с конкретной формой SMC.
Важные параметры соответствия пресс-формы включают в себя:
- прогнозируемая площадь формования для расчета необходимой силы;
- размеры формы для определения размера валика;
- высота закрытой формы для выбора дневного света машины;
- необходимое расстояние открытия для расчета хода;
- требования к извлечению деталей для дневного света и разрешения автоматизации;
- вес формы для проектирования плит и конструкций;
- зоны нагрева для равномерности температуры; и
- параллельность и жесткость плит для обеспечения постоянной толщины полости.
Что касается самой формы, вентиляция должна обеспечивать выход захваченных газов и воздуха во время движения материала. Зоны плавления и зоны перелива следует проектировать в соответствии с поведением материала, а не рассматривать как второстепенную мысль. Плохая вентиляция может привести к пористости, ожогам и неполному заполнению, а неподходящая конструкция перелива может привести к увеличению отходов материала.
Крупные автомобильные формы также должны обеспечивать стабильное распределение тепла. Схема расположения нагревательных каналов или электронагревателей должна сводить к минимуму горячие и холодные зоны на широких поверхностях формы. Вставки, эжекторы и местные элементы должны быть спроектированы так, чтобы они не мешали потоку материала и не создавали неконтролируемую ориентацию волокон.
5. Контроль качества, дефекты и квалификация автомобилей.
Автомобильная производственная линия SMC нуждается в контроле качества на трех уровнях: входной контроль материала, мониторинг процесса формования и проверка готовой детали.
Мониторинг процессов
Производственные записи могут включать вес загрузки, партию материала, температуру формы, положение закрытия, скорость формования, пиковое давление, давление выдержки, время отверждения и общее время цикла. Отслеживание этих переменных помогает производителям установить стабильное окно процесса и исследовать дефекты, используя фактические данные о машине, а не предположения оператора.
Типичный осмотр готовой детали
В зависимости от компонента и спецификации заказчика проверка может включать визуальную проверку поверхности, измерение размеров, проверку КИМ, испытание на плотность, испытание на растяжение или изгиб, испытание на удар, оценку водопоглощения, термический анализ, такой как ДСК, а также отдельные методы неразрушающего контроля для конструкций, критически важных для безопасности.
| Распространенный дефект | Возможные причины | Типичное корректирующее направление |
| Пористость/пустоты | Захваченный воздух, плохая вентиляция, неподходящий профиль закрытия. | Проверьте размещение загрузки, скорость вентиляции и закрытия формы. |
| Короткий выстрел | Недостаточная заправка, плохой поток, преждевременное отверждение или недостаточное давление. | Проверьте вес загрузки, температуру, расстояние потока и давление. |
| Чрезмерная вспышка | Превышение заряда, чрезмерное давление или состояние инструмента | Проверьте массу загрузки, профиль давления и состояние пресс-формы. |
| Коробление | Неравномерное отверждение, термический дисбаланс или ориентация волокон. | Обзор распределения температуры, схемы зарядки и поддержки охлаждения |
| Волнистость поверхности | Поток материала, усадка или изменение температуры | Оптимизация состояния материала, температуры инструмента и профиля потока. |
| Расслаивание | Состояние материала, захваченный воздух или недостаточная консолидация. | Проверьте погрузочно-разгрузочные работы, расположение загрузки и давление формования. |
Документация по качеству автомобилей
Для программ OEM и Tier-1 утверждение деталей выходит за рамки простой проверки размеров. В зависимости от уровня клиента и цепочки поставок производителям может потребоваться работать в рамках системы управления качеством на основе IATF 16949 и поддерживать такие требования, как APQP, PPAP, PFMEA, планы контроля, MSA, SPC, отслеживаемость и исследования возможностей процессов.
Точный квалификационный пакет зависит от OEM-производителя и требований конкретного заказчика. Ford, General Motors, Stellantis, BMW, Volkswagen и другие производители автомобилей могут устанавливать свои собственные дополнительные требования, поэтому план производства и проверок должен быть установлен на основе применимой спецификации клиента, а не на основе одного универсального контрольного списка утверждений.
Преимущества и ограничения SMC для автомобилестроения
SMC предлагает несколько преимуществ для автомобильных компонентов. Большие и геометрически сложные детали часто можно формовать под давлением с помощью одного инструмента, что позволяет интегрировать ребра, бобышки, элементы крепления и другие функции в один компонент. Материал также обеспечивает коррозионную стойкость, электрическую изоляцию и благоприятное соотношение жесткости и веса.
Однако SMC не является автоматически самым дешевым решением для каждой детали. Высокопроизводительные прессы и большие нагреваемые формы требуют значительных первоначальных инвестиций. Поток материала и ориентация волокон должны тщательно контролироваться, поверхности с хорошим внешним видом требуют более жесткого контроля процесса, а переработка термореактивных композитов остается более сложной, чем переплавка обычных термопластов.
Наиболее убедительное экономическое обоснование обычно возникает тогда, когда интеграция компонентов, устойчивость к коррозии, легкий вес, свобода проектирования и повторяемость в больших объемах оправдывают инвестиции в инструменты и оборудование.
Планируете линию по производству автомобильного SMC?
Компания Wuxi PengdaHZ Intelligent Equipment Co., Ltd. разрабатывает гидравлические и сервоуправляемые прессы для SMC и других операций компрессионного формования композитов.
Для нового автомобильного проекта SMC предоставьте Чертеж детали, прогнозируемая площадь формования, марка материала SMC, размеры пресс-формы, вес пресс-формы, целевое время цикла, годовой объем производства, требуемый метод нагрева и требования к автоматизации. .
Эти входные данные можно использовать для оценки подходящего тоннажа пресса, размеров плит, дневного света, хода, конфигурации нагрева формы, контроля давления и положения, автоматизации загрузки/разгрузки и общей конфигурации производственной линии.
Свяжитесь с Wuxi PengdaHZ, чтобы обсудить требования к вашему прессу SMC или автоматической линии формования композитных материалов.
Часто задаваемые вопросы
Какие материалы обычно используются в автомобильном SMC?
Автомобильный SMC обычно состоит из системы термореактивных смол, армированного рубленого стекловолокна, минеральных наполнителей, добавок для контроля усадки, отвердителя и технологических добавок. Точный состав зависит от требований к структурной, поверхностной, термической, электрической и химической стойкости.
Какая температура и давление используются для компрессионного формования автомобильного SMC?
Для многих традиционных материалов SMC используется температура формы около 140–160°C. Предварительное давление формования обычно может находиться в пределах примерно 3,5–10 МПа, тогда как для деталей сложной конструкции может потребоваться более высокое давление. Окончательные параметры всегда должны основываться на рекомендациях выбранного поставщика материала и подтверждаться испытаниями пресс-формы.
Как рассчитать тоннаж гидравлического пресса, необходимый для автомобильной детали SMC?
Предварительный расчет умножает проектируемую площадь формования на необходимое давление в полости. Затем добавляется соответствующий инженерный запас в соответствии с конструкцией пресс-формы, разнообразием материалов, нагрузкой на полость и производственными требованиями.
Какие параметры пресса оказывают наибольшее влияние на качество SMC?
Важные переменные включают скорость закрытия формы, переход от положения к давлению, давление формования, стабильность давления, время отверждения, однородность температуры формы, параллельность плит и повторяемость между циклами формования.
Как производители могут сократить время цикла изготовления автомобильных деталей SMC?
Время цикла можно сократить за счет сокращения непроизводительных движений пресса, оптимизации окна отверждения для конкретного материала, улучшения нагрева формы, автоматизации подготовки и обработки загрузки, стабилизации размещения загрузки и переноса обрезки или вторичных операций за пределы формовочной станции, где это практически возможно.
Каковы наиболее распространенные дефекты формования SMC?
Общие проблемы включают пористость, короткие прожилки, чрезмерную засветку, волнистость поверхности, коробление и расслоение. Диагностика должна учитывать состояние материала, конструкцию загрузки, температуру формы, вентиляцию, скорость закрытия пресса, историю давления и условия отверждения.
Какие требования к качеству применяются к автомобильным компонентам SMC?
Требования зависят от OEM-производителя, клиента уровня 1 и компонента. Автомобильные программы могут включать системы качества IATF 16949 вместе с APQP, PPAP, PFMEA, планами управления, MSA, SPC, отслеживаемостью, исследованиями возможностей и тестированием продукции с учетом требований заказчика.
Можно ли переработать лом производства SMC?
SMC представляет собой термореактивный композит, поэтому отвержденный лом нельзя просто расплавить и переформовать, как термопласт. В зависимости от материала и региональной инфраструктуры отходов, варианты могут включать механическое измельчение и повторное использование в качестве наполнителя, восстановление в цементной промышленности, специализированные процессы переработки композитов или другие утвержденные способы управления отходами. Производители должны оценить маршрут в соответствии с местными правилами и требованиями устойчивого развития клиентов.