 English
 中文简体
 Español
 Português
 Deutsch
 русский
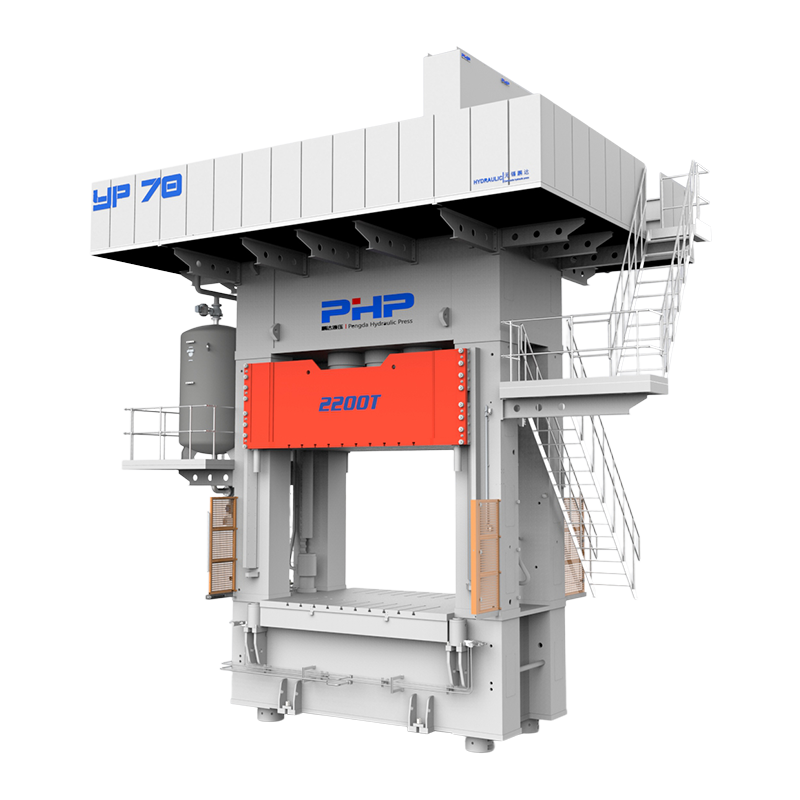
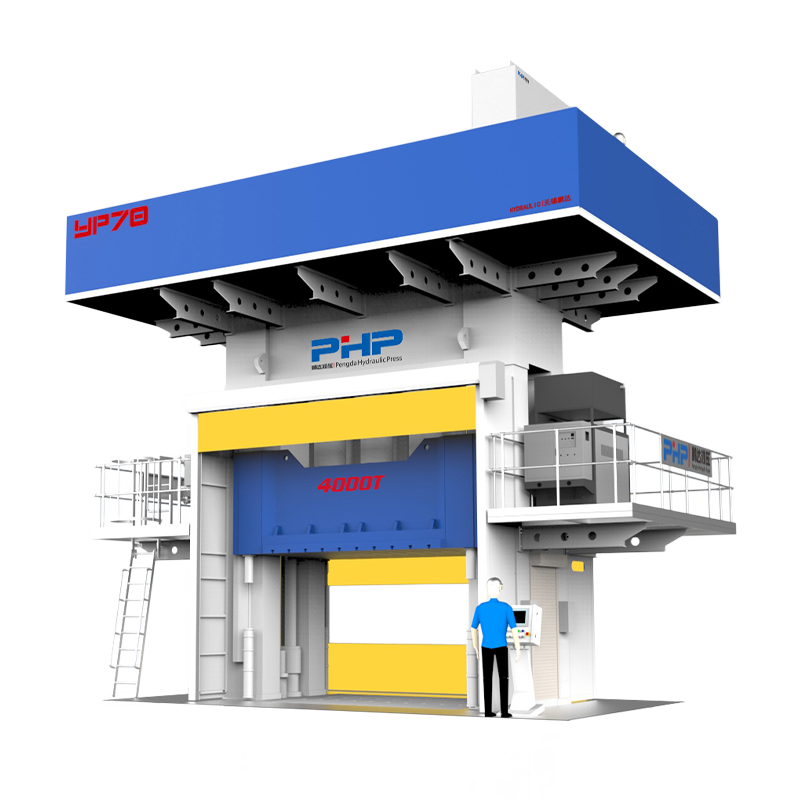
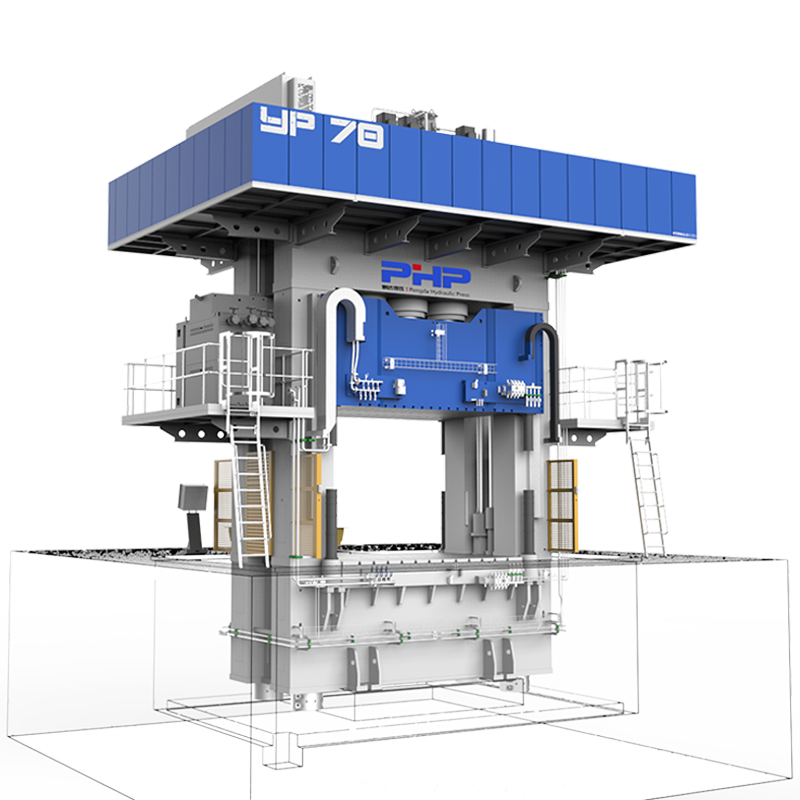
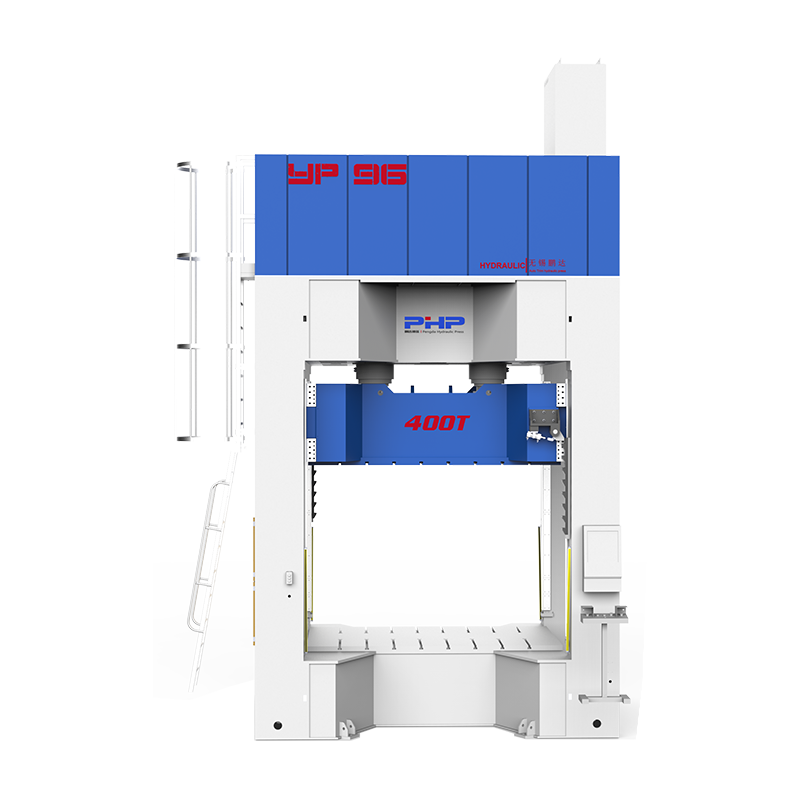
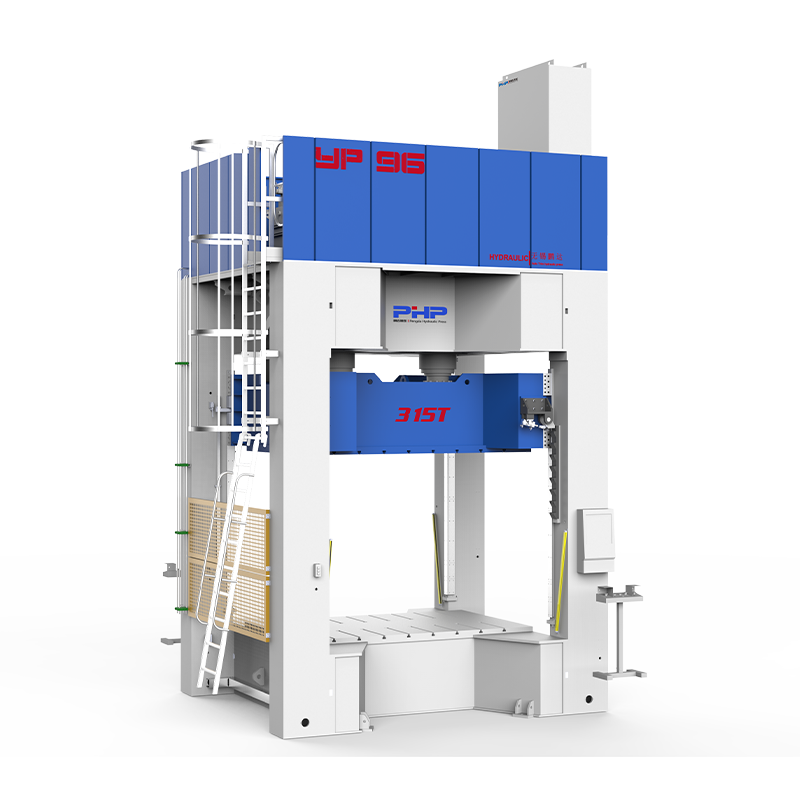
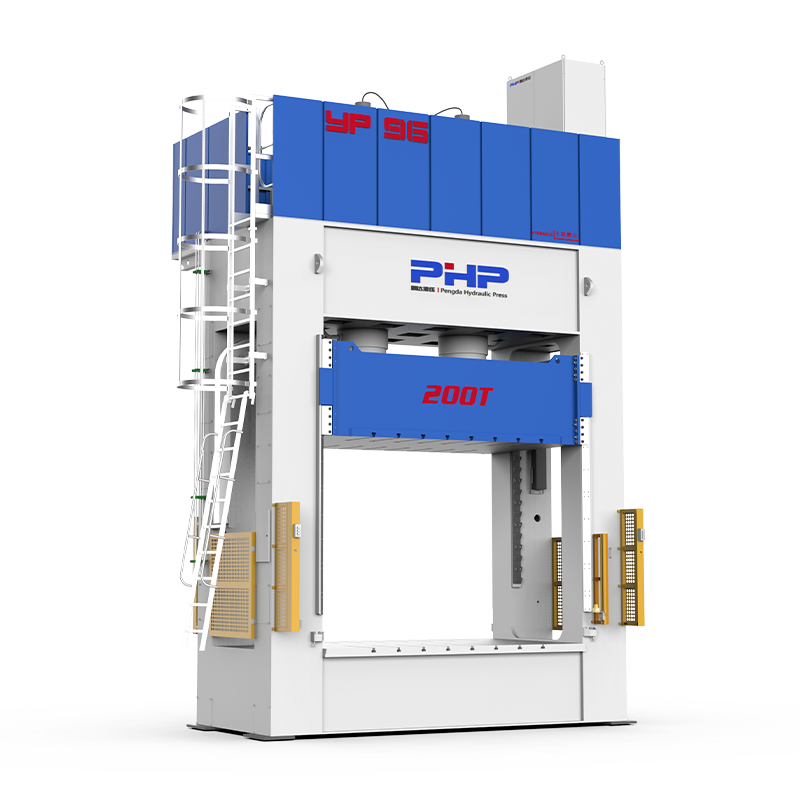

При компрессионном формовании SMC в больших объемах сокращение времени цикла даже на несколько секунд может значительно увеличить годовую производственную мощность. Однако простое сокращение времени отверждения или увеличение скорости прессования может привести к появлению коротких всплесков, вздутий, короблений, неполного отверждения и нестабильных размеров.
Самый эффективный способ сократить цикл формования SMC — это проанализировать весь процесс: подготовка материала, загрузка шихты, закрытие формы, поток материала, повышение давления, отверждение, декомпрессия, открытие формы, выталкивание и обработка деталей.
Сначала сократите время, не добавляющее ценности → Оптимизируйте поток → Оптимизируйте лечение → Автоматизируйте повторяющиеся операции
Контент
- 1 1. Что на самом деле определяет время цикла формования SMC?
- 2 2. Оптимизируйте профиль закрытия пресса вместо простого увеличения скорости.
- 3 3. Улучшите конструкцию загрузки, чтобы сократить время истечения.
- 4 4. Тщательно оптимизируйте температуру формы.
- 5 5. Сократите время отверждения на основе фактического поведения отверждения.
- 6 6. Улучшите нагрев формы и температурную однородность.
- 7 7. Оптимизация создания и удержания давления.
- 8 Используйте реальную кривую пресса, чтобы найти потерянные секунды
- 9 8. Уменьшите время открытия, извлечения и обработки формы.
- 10 9. Подготовьте следующий заряд, пока отверждается текущая деталь.
- 11 10. Используйте автоматизацию там, где повторение создает узкие места
- 12 11. Не жертвуйте временем цикла ради количества дефектов
- 13 12. Практический процесс оптимизации времени цикла
- 14 13. Какие параметры следует контролировать?
- 15 Сократите время цикла за счет улучшения всей системы формования SMC
- 16 Решения для компрессионного пресса SMC от Wuxi PengdaHZ
- 17 Часто задаваемые вопросы
- 17.1 Каков наилучший способ сократить время цикла формования SMC?
- 17.2 Может ли повышение температуры формы сократить время отверждения SMC?
- 17.3 Может ли более быстрое закрытие пресса сократить время цикла?
- 17.4 Почему схема зарядки влияет на время цикла?
- 17.5 Как узнать, не слишком ли велико время отверждения?
- 17.6 Сокращает ли автоматизация время цикла формования SMC?
- 17.7 Какие параметры пресса наиболее важны для быстрого формования SMC?
1. Что на самом деле определяет время цикла формования SMC?
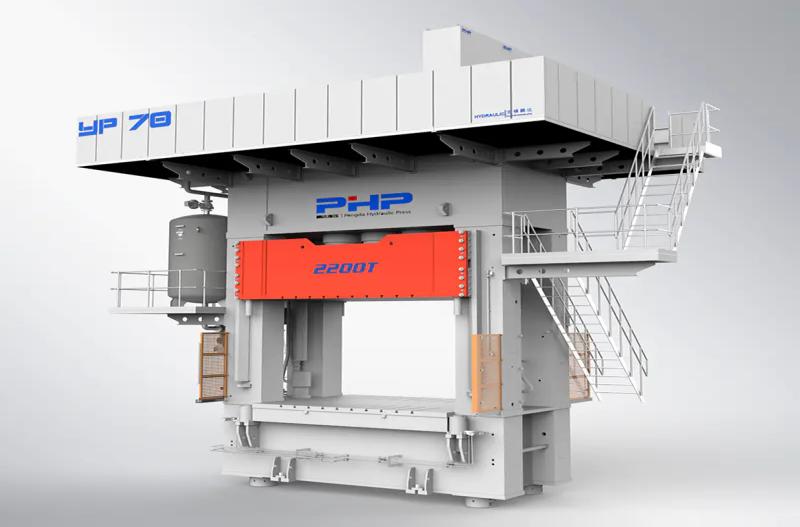
Время цикла формования SMC часто рассматривается так, как если бы это было только время отверждения. В действительности общий производственный цикл состоит из нескольких отдельных этапов.
Общее время цикла = Загрузка Поток при закрытии/Сжатие Отверждение Открытие Выброс Выброс Разгрузка Самая большая возможность улучшения не всегда находится на стадии исправления.
Например, если процесс отверждения длится 120 секунд, но операторы тратят еще 35 секунд вручную на загрузку загрузок, удаление формованных деталей и подготовку следующего цикла, сокращение времени отверждения на 5 секунд может иметь меньший эффект, чем автоматизация этапа обработки.
01
Материал и загрузка
Резка загрузки, взвешивание, укладка, позиционирование и ручная загрузка могут привести к значительному простою печатной машины.
02
Формование и отверждение
Скорость закрытия, поведение текучести, давление формования, температура формы и кинетика отверждения смолы определяют производительный цикл прессования.
03
Открытие и обработка
Декомпрессия, открытие формы, извлечение, роботизированная обработка и проверка могут определить, как быстро начнется следующий цикл.
Лучшая практика: Запишите фактическое время, затраченное на каждом этапе, прежде чем изменять параметры процесса. Самый длинный этап не всегда является самым легким и безопасным для сокращения.
2. Оптимизируйте профиль закрытия пресса вместо простого увеличения скорости.
Одним из первых мест, где следует искать улучшение времени цикла, является движение пресса. Однако пресс SMC не должен просто закрываться с максимальной скоростью из открытого положения до полного давления.
Практический цикл компрессионного формования обычно использует несколько этапов движения:
Быстрый подход
Подвижная плита движется быстро, при этом нет контакта с загрузкой SMC. Этот этап должен свести к минимуму ненужные движения на холостом ходу.
Контролируемое медленное закрытие
Как только форма приближается к загрузке, пресс переходит на контролируемую более низкую скорость. Это позволяет SMC проходить через полость и дает время выйти захваченному воздуху.
Повышение давления
После достаточного заполнения полости машина развивает необходимое давление формования и переходит в стадию выдержки/отверждения.
Если медленное закрытие начинается слишком рано, ценное время цикла теряется. Если он начинается слишком поздно или происходит слишком быстро, могут увеличиться такие дефекты, как захваченный воздух, чрезмерная вспышка и нестабильный поток.
Целью не является максимальная скорость закрытия. Цель – это кратчайший повторяемый профиль закрытия, который при этом обеспечивает стабильное заполнение и вентиляцию.
3. Улучшите конструкцию загрузки, чтобы сократить время истечения.
Характер заряда напрямую влияет на то, насколько далеко должен пройти SMC, прежде чем заполнить полость.
Неэффективная схема загрузки может потребовать чрезмерного перемещения материала, что увеличивает время подачи, а также может привести к:
- изменение ориентации волокон;
- знаки течения;
- регионы, богатые или бедные смолой;
- захват воздуха;
- локальное изменение толщины;
- коробление.
Поэтому оптимизация времени цикла должна включать эксперименты с:
- покрытие сборов;
- размеры листа;
- количество слоев;
- позиция заряда;
- ориентация;
- общий вес заряда.
Схема загрузки, которая сокращает среднее расстояние потока, часто позволяет прессу быстрее достичь стабильного давления без простого увеличения скорости закрытия.
4. Тщательно оптимизируйте температуру формы.
Температура пресс-формы оказывает большое влияние как на текучесть смолы, так и на скорость отверждения.
Повышение температуры может ускорить отверждение и сократить время выдержки, но только в пределах утвержденного окна обработки материала.
Если форма станет слишком горячей, смола может начать отверждаться до того, как SMC полностью заполнит полость. Возможные последствия включают в себя:
- короткие кадры;
- плохое наполнение ребер;
- знаки течения;
- дефекты поверхности;
- чрезмерное внутреннее напряжение.
Если температура слишком низкая, возникает обратная проблема: отверждение занимает больше времени, и пресс остается без надобности занятым.
Не проверяйте только уставку контроллера
Контроллер, отображающий правильную температуру, не гарантирует равномерную температуру инструмента. Измерьте несколько мест пресс-формы и проверьте центр, углы, толстые области, тонкие сечения и места повторяющихся дефектов.
Улучшение термической однородности иногда может сократить время цикла без увеличения номинальной температуры формы, поскольку самые холодные участки формы больше не определяют минимальное время отверждения.
5. Сократите время отверждения на основе фактического поведения отверждения.
Время отверждения часто представляет собой самую большую часть цикла формования SMC, что делает его очевидной целью оптимизации.
Однако время отверждения не следует сокращать только потому, что отлитая деталь выглядит визуально приемлемой сразу после открытия.
Недостаточное лечение может привести к:
- постформенное коробление;
- волдыри;
- размерный дрейф;
- снижение механических характеристик;
- проблемы с поверхностью при покраске или вторичной обработке;
- плохая термическая стабильность.
Лучшим подходом является определение минимально приемлемого времени отверждения с использованием технологических испытаний и, при необходимости, определения характеристик материала, например ДСК.
Не стремитесь к кратчайшему времени отверждения Нацельтесь на кратчайшее время отверждения, которое будет постоянно соответствовать требованиям к размерам, механическим свойствам и поверхности.
Если в настоящее время в процессе используется очень консервативное время выдержки, контролируемые испытания могут постепенно сократить его, проверяя при этом:
- температура детали после выброса;
- стабильность размеров;
- коробление после охлаждения;
- состояние поверхности;
- механические свойства;
- поведение после лечения.
6. Улучшите нагрев формы и температурную однородность.
Неравномерная температура формы может привести к тому, что весь цикл формования будет ждать, пока затвердеет самая холодная область детали.
Общие тепловые проблемы включают в себя:
- плохой баланс зон нагревателя;
- неправильное расположение термопары;
- деградация нагревателя;
- большие различия между толстыми и тонкими секциями формы;
- потери тепла вблизи краев формы;
- плохой тепловой контакт между компонентами формы.
Периодическое термическое картирование помогает выявить эти различия.
Лучшая однородность температуры → Более равномерное отверждение → Меньший запас прочности → Более короткий валидированный цикл
Зачастую это безопаснее, чем просто увеличивать уставку каждого нагревателя.
7. Оптимизация создания и удержания давления.
Давление должно развиваться на правильной стадии потока материала. Слишком раннее нагнетание полного давления может ограничить поток или увеличить вспышку, а слишком медленное нагнетание давления может привести к потере машинного времени и недостаточному уплотнению.
Инженерам следует проверять фактическую кривую пресса, а не полагаться только на запрограммированные значения.
Используйте реальную кривую пресса, чтобы найти потерянные секунды
Полезная запись цикла должна показывать:
- положение плиты;
- скорость подхода;
- медленная скорость формования;
- точка перехода скорости;
- повышение давления;
- пиковое давление;
- удержание давления;
- продолжительность выдержки;
- декомпрессия;
- скорость открытия.
Анализ этих кривых может выявить ненужные задержки, медленные переходы, превышение давления, нестабильность давления и избыточное время выдержки, которые трудно определить только по заданным значениям.
8. Уменьшите время открытия, извлечения и обработки формы.
Многие производители почти полностью сосредотачиваются на времени отверждения, упуская из виду несколько секунд, потерянных после того, как отверждение уже завершено.
Потенциальные возможности включают в себя:
- более быстрая, но контролируемая декомпрессия;
- оптимизированная скорость открытия формы;
- более короткий ненужный ход при полном открытии;
- автоматическая последовательность эжекторов;
- роботизированное удаление деталей;
- автоматическое распыление разделительного состава;
- параллельная подготовка шихты вне пресса;
- автоматическое позиционирование следующей зарядки.
Например, если в каждом цикле пресс открывается на 300 мм дальше, чем необходимо, время открытия и закрытия будет потрачено впустую.
Оптимизируйте необходимое расстояние открытия для конкретной формы и метода обработки. Не используйте автоматически максимальный ход пресса для каждого продукта.
9. Подготовьте следующий заряд, пока отверждается текущая деталь.
Одним из простейших способов повышения производительности является выведение работ по подготовке материала за пределы цикла прессования.
Вместо того, чтобы ждать, пока форма откроется, прежде чем готовить следующую загрузку, операторы или средства автоматизации могут подготовить ее на этапе отверждения.
Это может включать в себя:
- резка листов SMC;
- взвешивание заряда;
- укладка слоев;
- проверка ориентации;
- размещение загрузки на загрузочном лотке.
Пресс должен тратить как можно больше времени на формовку, приносящую прибыль, а не ждать ручной подготовки.
10. Используйте автоматизацию там, где повторение создает узкие места
Автоматизация не сокращает время отверждения автоматически, но может значительно уменьшить колебания и время простоя между циклами формования.
| Область автоматизации | Потенциальная выгода от сокращения времени цикла | Дополнительная выгода |
| Автоматическая загрузка заряда | Сокращает время ожидания печати | Более повторяемое положение заряда |
| Удаление деталей робота | Быстрая и повторяемая разгрузка | Повышенная безопасность оператора |
| Автоматический выброс | Укороченная последовательность разгрузки | Последовательный выпуск деталей |
| Приложение автоматического релиз-агента | Уменьшает ручное вмешательство | Более последовательное применение |
| Контроль рецептов | Сокращает время настройки и настройки | Улучшенная повторяемость |
| Регистрация данных цикла | Помогает выявить скрытые задержки | Поддерживает улучшение процессов и SPC |
11. Не жертвуйте временем цикла ради количества дефектов
Более быстрый цикл бесполезен, если увеличивается количество брака и переделок.
Предположим, что время процесса сокращается со 180 до 160 секунд, но процент брака увеличивается с 1% до 7%. Теоретическое повышение производительности может быть в значительной степени потеряно из-за:
- ломовый материал;
- переделка труда;
- машинное время, использованное для замены деталей;
- проверка качества;
- перебои в производстве.
Оптимизацию времени цикла всегда следует оценивать вместе с выход при первом проходе, процент брака, размерные характеристики и характеристики детали.
12. Практический процесс оптимизации времени цикла
1
Запишите текущий цикл Разбейте полный цикл формования на загрузку, закрытие, подачу, наращивание давления, отверждение, открытие, выброс и разгрузку. 2
Определите крупнейших потребителей времени Отделите продуктивное время отверждения от ожидания или ненужных перемещений машины, которых можно избежать. 3
Прежде всего оптимизируйте время до отверждения Улучшите загрузку, скорость подхода, расстояние открывания, разгрузку и управляемость, прежде чем резко сокращать срок отверждения. 4
Просмотр заряда и потока Оптимизируйте положение загрузки и нажмите закрывающий профиль, чтобы уменьшить ненужный поток материала. 5
Карта температуры пресс-формы Проверьте однородность температуры, а не полагайтесь только на уставки нагревателя. 6
Сократите время отверждения контролируемыми этапами Подтвердите каждое изменение с помощью проверок размеров, поверхности и механических проверок. 7
Стандартизируйте улучшенный рецепт Зафиксируйте проверенные параметры скорости, положения, давления, температуры и времени в производственном рецепте. 13. Какие параметры следует контролировать?
| Параметр | Зачем это контролировать? |
| Общее время цикла | Первичный показатель производительности |
| Время загрузки | Выявляет узкие места обработки |
| Время закрытия | Определяет ненужное медленное движение |
| Повышение давления Time | Демонстрирует гидравлические и технологические переходные характеристики |
| Время лечения/выдержки | Часто самая большая продуктивная часть цикла |
| Температура пресс-формы | Контролирует поток и поведение лечения |
| Время открытия/выброса | Выявляет неформовочные потери |
| Вес детали | Подтверждает стабильную подготовку заряда |
| Скорость лома | Предотвращает ложное повышение производительности |
| Выход с первого прохода | Подтверждает, что более быстрое производство по-прежнему производит приемлемые детали. |
Сократите время цикла за счет улучшения всей системы формования SMC
Самый быстрый процесс SMC не создается путем изменения одного параметра.
Устойчивое сокращение времени цикла достигается за счет координации:
Схема загрузки материала Температура пресс-формы Движение пресса Автоматизация отверждения под давлением
Во многих случаях самый безопасный прирост производительности достигается за счет устранения ненужных перемещений, улучшения размещения загрузки и стабилизации температуры формы перед попытками резкого сокращения времени отверждения.
Хорошо управляемый гидравлический пресс также важен, поскольку для более быстрого производства требуется повторяемый переход между быстрым подходом, контролируемым потоком, наращиванием давления, выдержкой, декомпрессией и открытием.
Решения для компрессионного пресса SMC от Wuxi PengdaHZ
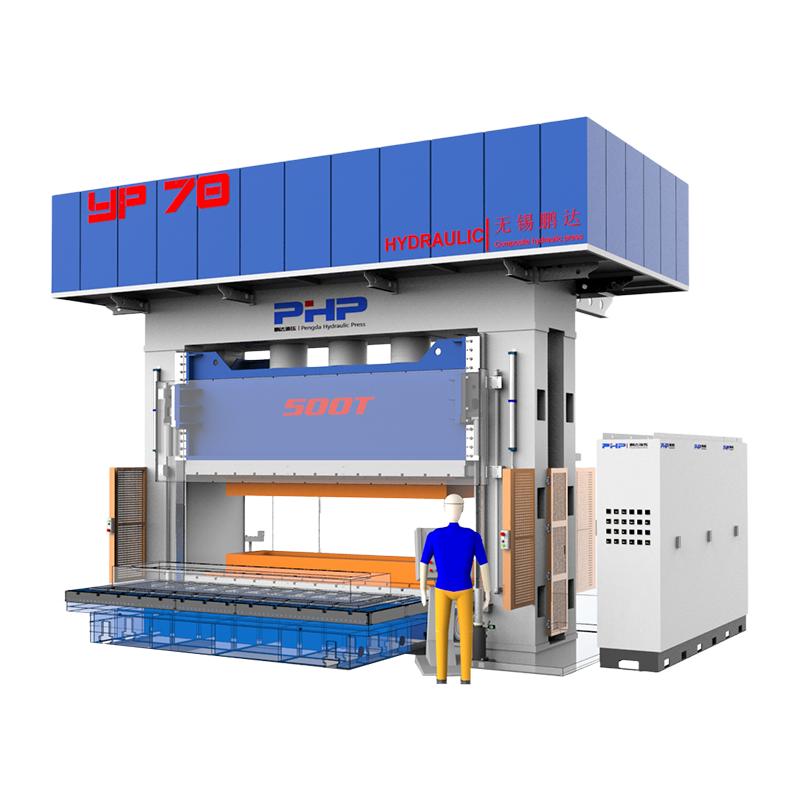
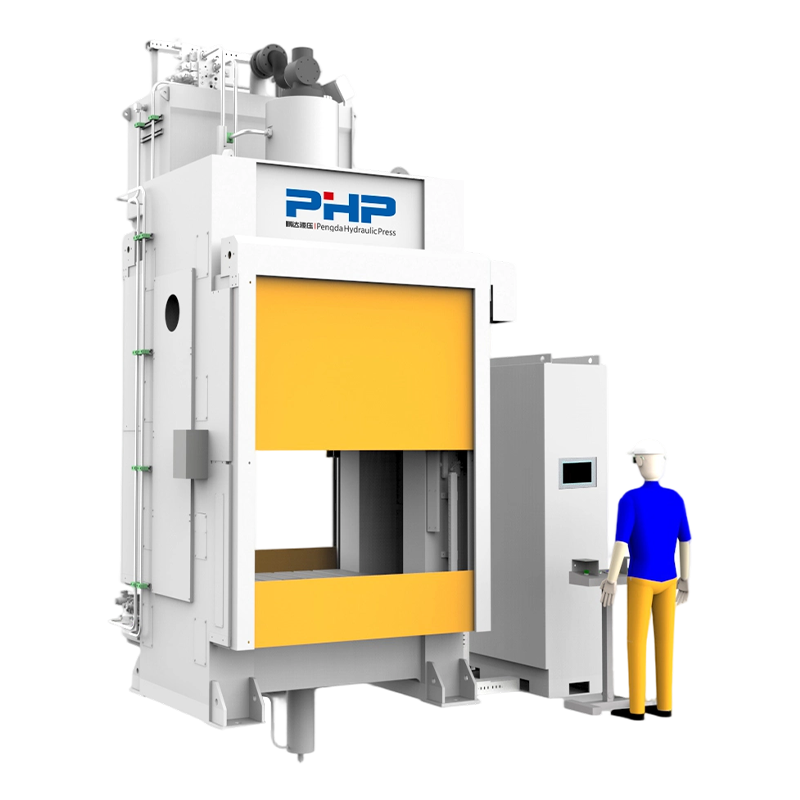
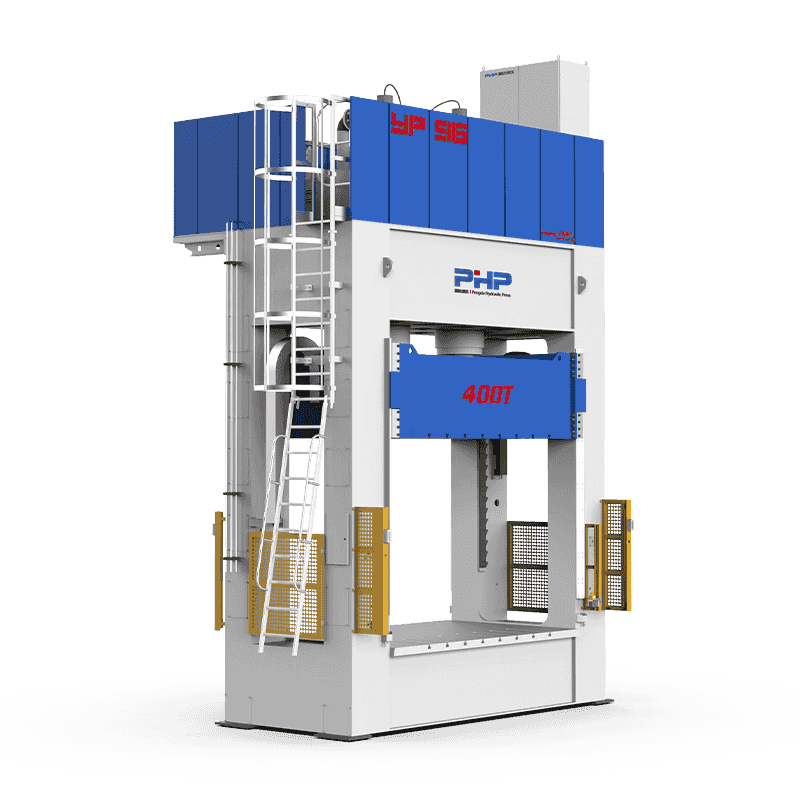
Компания интеллектуального оборудования Уси PengdaHZ, Ltd. разрабатывает системы гидравлических прессов для SMC, BMC и компрессионного формования композитов.
Производителям, стремящимся сократить время цикла, при выборе оборудования следует учитывать более высокий тоннаж пресса, чем номинальный. Скорость закрытия, медленная скорость формования, реакция на давление, повторяемость положения, расстояние открытия формы, гидравлическая мощность и интерфейсы автоматизации — все это может влиять на реальный объем производства.
При оценке пресса или производственной линии SMC полезная информация включает размеры детали, тип материала, размер пресс-формы, необходимое давление, текущее или целевое время цикла, ежедневную производительность, метод загрузки и требования к автоматизации.
Посетите wuxipd.com для получения дополнительной информации об индивидуальных прессах для прессования SMC и решениях для производства композитных форм.
Часто задаваемые вопросы
Каков наилучший способ сократить время цикла формования SMC?
Сначала разделите полный цикл на этапы загрузки, закрытия, формования, отверждения, открытия и разгрузки. Сократите ненужные манипуляции и перемещения машины, прежде чем резко сокращать время отверждения.
Может ли повышение температуры формы сократить время отверждения SMC?
Потенциально, но только в рамках утвержденного окна обработки материала. Чрезмерная температура может вызвать преждевременное гелеобразование, короткие порции, плохую текучесть и дефекты поверхности.
Может ли более быстрое закрытие пресса сократить время цикла?
Да, особенно на этапе захода на посадку без нагрузки. Однако на этапе формования обычно требуется контролируемая более низкая скорость, чтобы SMC мог течь правильно и захваченный воздух мог выйти.
Почему схема зарядки влияет на время цикла?
Местоположение заряда определяет, насколько далеко должен течь SMC. Лучшее покрытие и расположение заряда могут уменьшить расстояние потока и помочь полости быстрее достичь стабильного наполнения и давления.
Как узнать, не слишком ли велико время отверждения?
Проведите контролируемые испытания, постепенно сокращая время выдержки и проверяя стабильность размеров, коробление, качество поверхности, поведение после формования и необходимые механические свойства.
Сокращает ли автоматизация время цикла формования SMC?
Автоматизация может сократить время загрузки, разгрузки, выброса и ожидания. Это также улучшает повторяемость, что может облегчить поддержание оптимизированного цикла формования на производстве.
Какие параметры пресса наиболее важны для быстрого формования SMC?
Важные параметры включают высокую скорость подхода, контролируемую скорость формования, положение перехода, скорость нарастания давления, стабильность удерживающего давления, повторяемость положения плунжера, декомпрессию, расстояние открытия и координацию автоматизации.