 English
 中文简体
 Español
 Português
 Deutsch
 русский

Технология компрессионного формования SMC
Достижение гладкой и однородной поверхности является одним из наиболее важных требований при компрессионном формовании листового формовочного компаунда (SMC). Это особенно важно для автомобильных наружных панелей, электрических шкафов, видимых крышек оборудования, корпусов аккумуляторов и других деталей, где внешний вид имеет такое же значение, как и механические характеристики.
Дефекты поверхности могут включать в себя следы текучести, считывание волокон, волнистость, точечные отверстия, вздутия, вмятины, участки с высоким содержанием смолы или неровный блеск. Некоторые дефекты видны сразу после распалубки, другие становятся очевидными только после шлифовки, нанесения покрытия или покраски.
Контент
- 1 1. Что определяет хорошее качество поверхности SMC?
- 2 2. Качество поверхности начинается с материала SMC.
- 3 3. Оптимизация схемы загрузки и сокращение ненужного потока материала.
- 4 4. Контролируйте температуру пресс-формы и ее однородность.
- 5 5. Оптимизируйте скорость закрытия, развитие давления и вентиляцию.
- 6 6. Поверхность формы и конструкция инструмента напрямую влияют на внешний вид.
- 7 7. Параллельность плит также влияет на однородность поверхности.
- 8 8. Предотвращение пористости перед покраской
- 9 9. Практическая таблица устранения дефектов поверхности SMC.
- 10 10. Создайте план контроля качества поверхности.
- 11 Улучшите качество поверхности за счет управления всей системой формования SMC.
- 12 Решения для компрессионного формования SMC от Wuxi PengdaHZ
- 13 Часто задаваемые вопросы
- 13.1 Что вызывает считывание оптоволокна в деталях SMC?
- 13.2 Что вызывает следы течения при компрессионном формовании SMC?
- 13.3 Как можно уменьшить количество отверстий и пористость в деталях SMC?
- 13.4 Как температура формы влияет на качество поверхности SMC?
- 13.5 Всегда ли более высокое давление формования улучшает качество поверхности SMC?
- 13.6 Как покрытие зарядом влияет на качество поверхности SMC?
- 13.7 Что вызывает вмятины за ребрами в деталях SMC?
- 13.8 Как параллельность плит влияет на качество поверхности SMC?
- 13.9 Что такое качество поверхности класса А в SMC?
- 13.10 Как можно уменьшить дефекты поверхности SMC перед покраской?
1. Что определяет хорошее качество поверхности SMC?
Требования к качеству поверхности во многом зависят от конечного применения.
Для промышленного корпуса или конструктивного элемента приемлемая формованная поверхность может в первую очередь требовать:
- отсутствие открытых волокон;
- нет видимых волдырей;
- знаки ограниченного потока;
- приемлемая точность размеров;
- последовательная текстура.
К внешним деталям автомобилей предъявляются значительно более высокие требования к внешнему виду.
Поверхность класса А
Класс А обычно используется для описания хорошо видимых окрашенных поверхностей, для которых требуется низкая волнистость, ограниченное пропечатывание волокон, минимальная пористость и постоянный внешний вид краски.
| Поверхностная проблема | Типичный внешний вид | Основная проблема |
| Считывание оптоволокна | Рисунок волокон виден сквозь поверхность | Косметический внешний вид |
| Метки потока | Направленные или волнистые линии | Однородность поверхности |
| Пинхолы | Маленькие поверхностные поры | Дефекты покраски |
| Волдыри | Поднятые пузыри или локализованный отек | Внешний вид и качество покрытия |
| Раковины | Местные депрессии | Волнистость и отраженный вид |
| Области, богатые смолой | Глянцевые или неровные зоны | Неровный внешний вид |
| волнистость | Дальнодействующее искажение поверхности | Внешний вид класса А |
2. Качество поверхности начинается с материала SMC.
Оптимизация процесса не может полностью компенсировать неподходящий состав материала.
SMC обычно сочетает в себе термореактивную смолу, рубленую арматуру, минеральные наполнители, инициаторы и другие добавки. Изменения усадки смолы, вязкости, содержания волокон и поведения при отверждении могут повлиять на конечную формованную поверхность.
Система смолы
Химический состав смолы влияет на вязкость, реакцию отверждения, усадку и то, насколько хорошо материал воспроизводит поверхность формы.
Низкопрофильные добавки
Низкопрофильные добавки помогают контролировать усадку при отверждении и уменьшают пропечатывание волокон, образование вмятин и волнистость поверхности.
Содержание волокна
Более высокие уровни армирования могут улучшить характеристики конструкции, но могут повысить чувствительность к считыванию волокон и изменениям поверхности, связанным с потоком.
Минеральные наполнители
Наполнители влияют на реологию, стабильность размеров, усадку и общую реакцию поверхности во время отверждения.
Важно:
Лучшего качества поверхности не всегда можно достичь, просто добавляя больше смолы. Механические характеристики, текучесть, контроль усадки и внешний вид должны быть сбалансированы вместе.
3. Оптимизация схемы загрузки и сокращение ненужного потока материала.
Конструкция загрузки начинает влиять на качество поверхности еще до того, как пресс начнет двигаться.
Размер, положение, количество слоев и ориентация заряда SMC определяют, насколько далеко материал должен пройти, чтобы заполнить полость.
Низкое покрытие заряда → Увеличенное расстояние потока → Больше переориентации волокон → Более высокий риск изменения поверхности
Чрезмерный поток материала может увеличиться:
- переориентация волокон;
- перераспределение смолы/волокна;
- знаки течения;
- местная пористость;
- волнистость поверхности;
- захват воздуха.
Спроектируйте заряд вокруг детали
При размещении заряда следует учитывать:
- ребра и бобышки;
- толстые и тонкие срезы;
- дальние углы;
- места последнего заполнения;
- видимые косметические поверхности;
- ожидаемые точки вентиляции.
Качество поверхности начинается еще до того, как пресс начнет двигаться. Схема заряда определяет, как SMC будет течь через форму.
4. Контролируйте температуру пресс-формы и ее однородность.
Температура пресс-формы сильно влияет на вязкость SMC, текучесть материала, скорость отверждения, усадку и поведение при извлечении из формы.
Если форма слишком холодная
- более медленное отверждение;
- более длительное время цикла;
- нестабильная поверхностная репликация;
- плохое поведение при расформовке;
- возможно недоотверждение.
Если форма слишком горячая
- преждевременное гелеобразование;
- неполный материальный поток;
- видимые границы потока;
- короткие кадры;
- более высокое остаточное напряжение.
Равномерность температуры имеет такое же значение, как и заданное значение
Контроллер, показывающий температуру 145°C, не доказывает, что весь инструмент имеет температуру 145°C.
Температуру следует проверять в следующих местах:
- центр формы;
- края и углы;
- глубокие разрезы;
- толстые области инструментов;
- зоны, прилегающие к обогревателю;
- повторяющиеся места дефектов.
Разница температур → Разная скорость отверждения → Разная усадка → Волнистость / раковина / коробление
5. Оптимизируйте скорость закрытия, развитие давления и вентиляцию.
Гидравлический пресс играет важную роль, поскольку SMC должен проходить через форму, прежде чем материал достигнет достаточного отверждения.
Стабильный цикл формования обычно должен разделять движение на несколько этапов.
01
Быстрый подход
Прежде чем соприкоснуться с шихтой, плита движется быстро, что позволяет уменьшить непроизводительные перемещения.
02
Контролируемое сжатие
Скорость закрытия снижается, когда начинается поток материала, поэтому SMC может более предсказуемо заполнить полость.
03
Повышение давления
Давление развивается после достаточного потока, уплотняя материал без преждевременного ограничения наполнения.
04
Удержание давления
Стабильное давление поддерживается на протяжении всей необходимой стадии отверждения для обеспечения постоянного уплотнения и размеров.
Что произойдет, если скорость закрытия неправильная?
| Состояние | Возможный поверхностный эффект |
| Закрытие слишком быстрое | Захваченный воздух, нестабильный поток, чрезмерное движение волокон и блики. |
| Закрытие слишком медленное | Преждевременное гелеобразование, границы потока и неполное заполнение |
| Давление слишком рано | Ограниченный поток, смещение волокон и чрезмерная засветка. |
| Давление слишком поздно | Недостаточное уплотнение и сохраненная пористость |
Не игнорируйте вентиляцию
Важные места вентиляции часто включают в себя:
- регионы последнего заполнения;
- углы;
- ребра;
- глубокие карманы;
- области, где встречаются два фронта потока.
«Улучшение вентиляции» не является полным корректирующим действием.
Инженеры должны определить, где полость на самом деле заполняется в последнюю очередь и где задерживается воздух или газ.
6. Поверхность формы и конструкция инструмента напрямую влияют на внешний вид.
SMC может точно воспроизвести состояние поверхности формы. Поэтому царапины, отложения, коррозия или поврежденные покрытия могут появиться непосредственно на готовой детали.
Плановый осмотр инструмента должен включать в себя:
- состояние поверхности формы;
- износ линии пробора;
- чистота вентиляции;
- сборка релиз-агента;
- направляющие пальцы и втулки;
- местные повреждения;
- условие вставки.
Используйте релиз-агент осторожно
Слишком мало антиадгезива может привести к прилипанию и повреждению поверхности во время извлечения из формы. Слишком большое количество может оставить следы, создать визуальные различия или помешать покраске и нанесению покрытия.
Обратите внимание на ребра и выступы
Толстые ребра или выступы, расположенные за косметической поверхностью, могут вызвать локальную усадку и вмятины. Геометрию, распределение материала, усадку при отверждении и температуру следует рассматривать вместе.
7. Параллельность плит также влияет на однородность поверхности.
Даже качественная форма не может изготовить полностью однородную деталь, если она неравномерно закрывается под производственной нагрузкой.
Плохая параллельность плит или чрезмерный структурный прогиб могут привести к различиям в:
- локальный разрыв плесени;
- уплотнение;
- распределение давления;
- материальный поток;
- толщина детали.
Плохой параллелизм → Неравномерный зазор в форме → Неравномерное местное давление → Изменение поверхности/толщины
Для больших автомобильных панелей, крышек аккумуляторных батарей или широких корпусов электрооборудования этот эффект становится все более важным, поскольку инструменты занимают большую часть рабочей площади пресса.
8. Предотвращение пористости перед покраской
Особого внимания заслуживает пористость окрашенных деталей из SMC.
Свежеотлитый компонент может выглядеть приемлемым, но при этом содержать небольшие поры под поверхностью или близко к ней. Они могут стать намного более заметными после нанесения покрытия и запекания краски.
Перед покраской проверьте
- поверхностная пористость;
- микропустоты;
- влага;
- загрязнение;
- остатки антиадгезива;
- риск возникновения волдырей.
9. Практическая таблица устранения дефектов поверхности SMC.
Различные поверхностные дефекты могут иметь несколько возможных первопричин. Структурированная матрица устранения неполадок помогает избежать случайных изменений параметров.
| Дефект | Возможная материальная причина | Причина плесени | Пресс/процесс Причина | Первая проверка |
| Считывание оптоволокна | Усадка, распределение волокон | Репликация поверхности | Чрезмерный поток материала | Состав материала и покрытие расходов |
| Метки потока | Изменение реологии | Ограничение потока | Скорость закрытия | Схема заряда и профиль скорости |
| Пинхолы | Воздух или летучий контент | Плохая вентиляция | Недостаточное уплотнение | Расположение вентиляционных отверстий |
| Волдыри | Влага, летучие вещества, недостаточное отверждение | Захваченный газ | Преждевременное открытие | Состояние материала и лечение |
| Раковины | Отверждение или термическая усадка | Геометрия ребра или бобышки | Изменение температуры | Геометрия и температура |
| Вспышка | Дополнительная плата | Изношенная линия разъема | Чрезмерное давление или плохая параллельность | Вес загрузки и состояние формы |
| Области, богатые смолой | Разделение смолы и волокна | Локальная геометрия | Чрезмерный поток | Схема начисления |
| волнистость | Эффекты усадки и волокон | Геометрия инструмента | Неравномерная температура или уплотнение | Материал, тепловая карта и давление |
10. Создайте план контроля качества поверхности.
Самый эффективный способ улучшить качество поверхности — превратить успешные технологические условия в повторяемое производственное окно.
| Параметр | Зачем это контролировать? |
| Партия материала | Обнаружение изменений рецептуры |
| Вес заряда | Поддерживать постоянство наполнения |
| Покрытие расходов | Расстояние управления потоком |
| Температура пресс-формы | Контролируйте поток материала и отверждение |
| Равномерность температуры | Уменьшение различий в местном отверждении и усадке |
| Скорость закрытия | Контроль потока и эвакуации воздуха |
| Повышение давления | Контролируйте время уплотнения |
| Выдерживание давления | Улучшение повторяемости цикла |
| Время лечения | Сохранение стабильности поверхности и размеров. |
| Состояние поверхности пресс-формы | Поддержание последовательной репликации поверхности |
| Пористость/скорость вспышки | Отслеживайте качество поверхности |
Создайте проверенное окно процесса
Вместо того, чтобы полагаться на одно фиксированное число, установите приемлемые диапазоны для:
Температурный диапазон
Закрытие диапазона скоростей
Диапазон давления
Диапазон времени отверждения
Там, где это позволяет контроль прессы, запись положение скорость давление время для каждого цикла может помочь связать дефекты поверхности с реальным поведением машины.
Улучшите качество поверхности за счет управления всей системой формования SMC.
Высококачественные поверхности SMC не создаются с помощью одной настройки давления, одной температуры формы или одного специального материала.
Материал Схема заряда Плесень Температура Вентиляция Пресс-движение Давление Вылечить
Для деталей, внешний вид которых имеет решающее значение, в процессе следует также учитывать, что происходит после формования. Пористость, усадка и нестабильность поверхности могут стать гораздо более очевидными после шлифовки, нанесения покрытия или сушки краски.
Самый продуктивный подход к устранению неполадок — определить, какое измеримое условие изменилось до появления дефекта, затем корректировать одну переменную за раз и проверять результат.
Решения для компрессионного формования SMC от Wuxi PengdaHZ
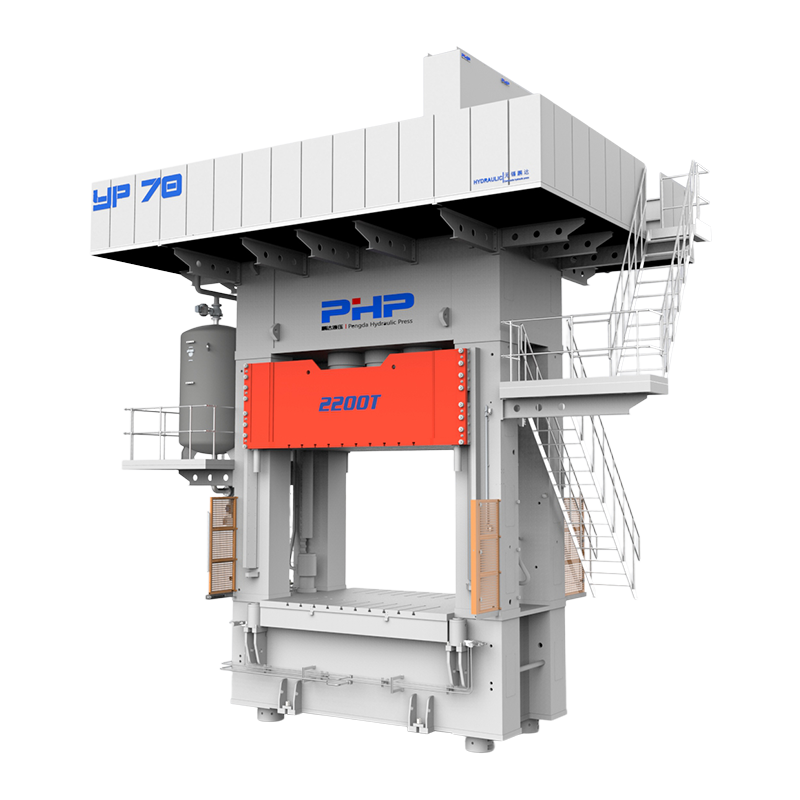
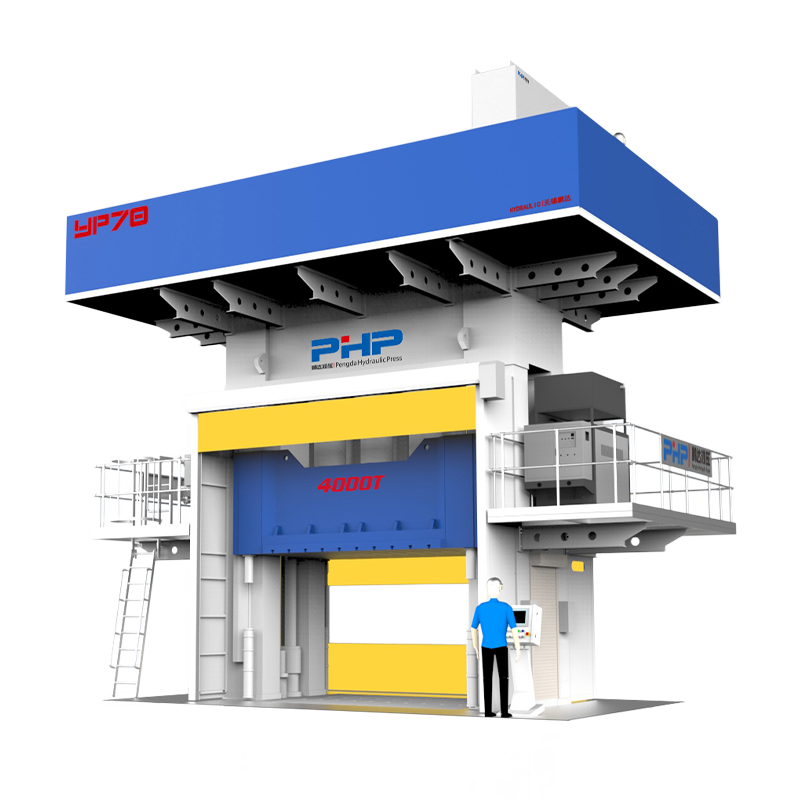
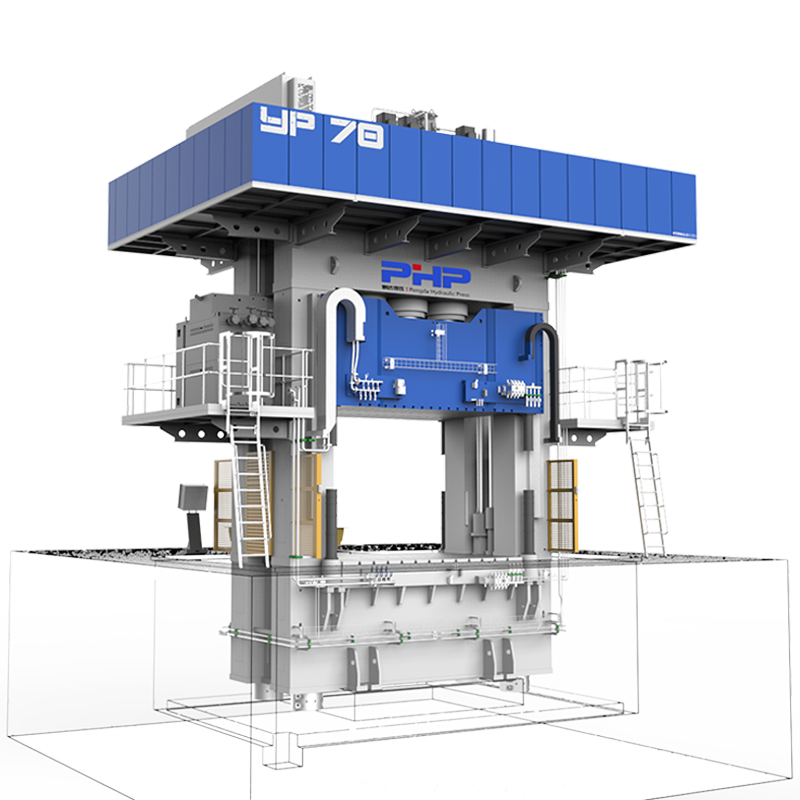
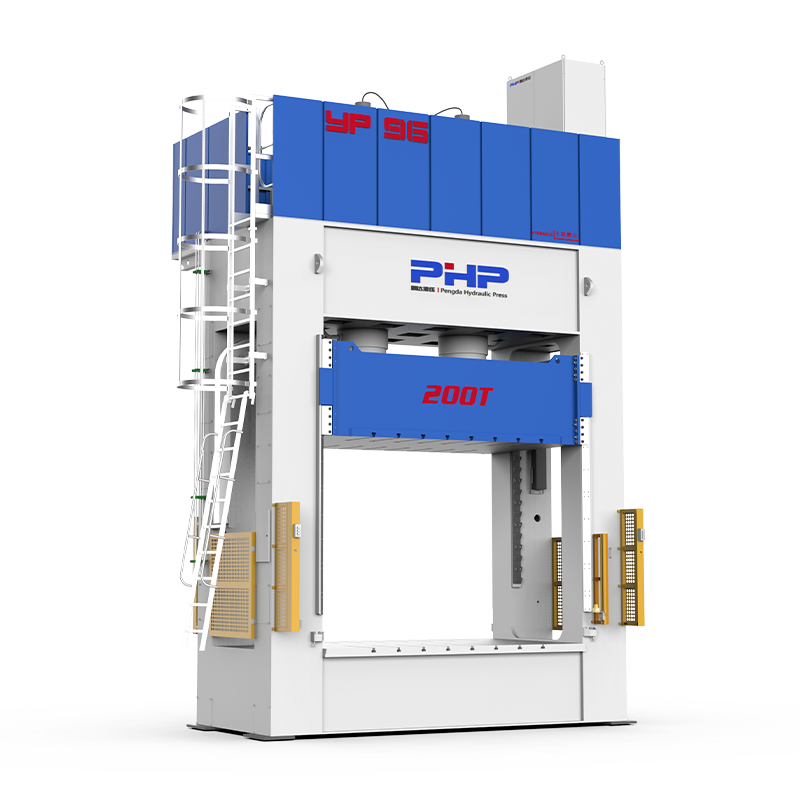
Компания интеллектуального оборудования Уси PengdaHZ, Ltd. разрабатывает системы гидравлических прессов для SMC, BMC и компрессионного формования композитов.
Для производителей, производящих компоненты SMC, чувствительные к внешнему виду, при выборе пресса следует учитывать не только максимальный тоннаж.
Важные факторы включают многоступенчатый контроль скорости закрывания, нарастание давления, стабильность удерживающего давления, повторяемость положения плунжера, жесткость и параллельность плит, мониторинг данных цикла и интерфейсы автоматизации.
При оценке пресса SMC полезная информация включает в себя чертеж изделия, материал SMC, размеры формы, необходимое давление формования, требуемое качество поверхности, толщину детали, целевое время цикла и производственную мощность.
Посетите wuxipd.com для получения дополнительной информации о прессах для прессования SMC по индивидуальному заказу и оборудовании для формования композитов.
Часто задаваемые вопросы
Что вызывает считывание оптоволокна в деталях SMC?
На считывание волокна могут влиять усадка смолы, распределение волокон, поток материала, структура поверхностного слоя и состав, используемый для контроля усадки.
Что вызывает следы течения при компрессионном формовании SMC?
Следы течения могут быть результатом размещения загрузки, реологии материала, чрезмерного расстояния потока, геометрии формы, изменения температуры или неподходящего профиля скорости закрытия.
Как можно уменьшить количество отверстий и пористость в деталях SMC?
Проверьте состояние материала, укладку загрузки, вентиляцию, расстояние потока, температуру формы, развитие давления и уплотнение. Пористость следует контролировать во время формования, а не полагаться на покраску, чтобы скрыть ее.
Как температура формы влияет на качество поверхности SMC?
Плесень temperature affects viscosity, flow time, cure rate, shrinkage and demolding. Temperature uniformity across the entire tool is also important.
Всегда ли более высокое давление формования улучшает качество поверхности SMC?
Нет. Недостаточное давление может привести к плохому уплотнению, а чрезмерное или преждевременное давление может привести к усилению вспышки и нарушению потока материала.
Как покрытие зарядом влияет на качество поверхности SMC?
Покрытие заряда определяет, насколько далеко должен течь материал. Более длинные пути потока могут увеличить переориентацию волокон, движение воздуха и перераспределение смолы.
Что вызывает вмятины за ребрами в деталях SMC?
Следы утопления могут возникать в результате усадки при отверждении, термической усадки, перераспределения материала, локальной геометрии и разницы температур вокруг ребра или бобышки.
Как параллельность плит влияет на качество поверхности SMC?
Неравномерное закрытие плиты может изменить зазор в форме, распределение давления, уплотнение и поток материала по детали, что потенциально способствует образованию заусенцев и локальным изменениям поверхности.
Что такое качество поверхности класса А в SMC?
Класс А обычно относится к очень высокому косметическому качеству поверхности, подходящему для видимых окрашенных компонентов, таких как наружные панели автомобилей. Точные критерии приемки различаются в зависимости от клиента и приложения.
Как можно уменьшить дефекты поверхности SMC перед покраской?
Начните со стабильного состава материала, контролируемого размещения загрузки, равномерной температуры формы, эффективной вентиляции, повторяемости движений пресса и соответствующего отверждения. Перед нанесением покрытия следует проверить пористость поверхности, загрязнение и остатки антиадгезива.