 English
 中文简体
 Español
 Português
 Deutsch
 русский
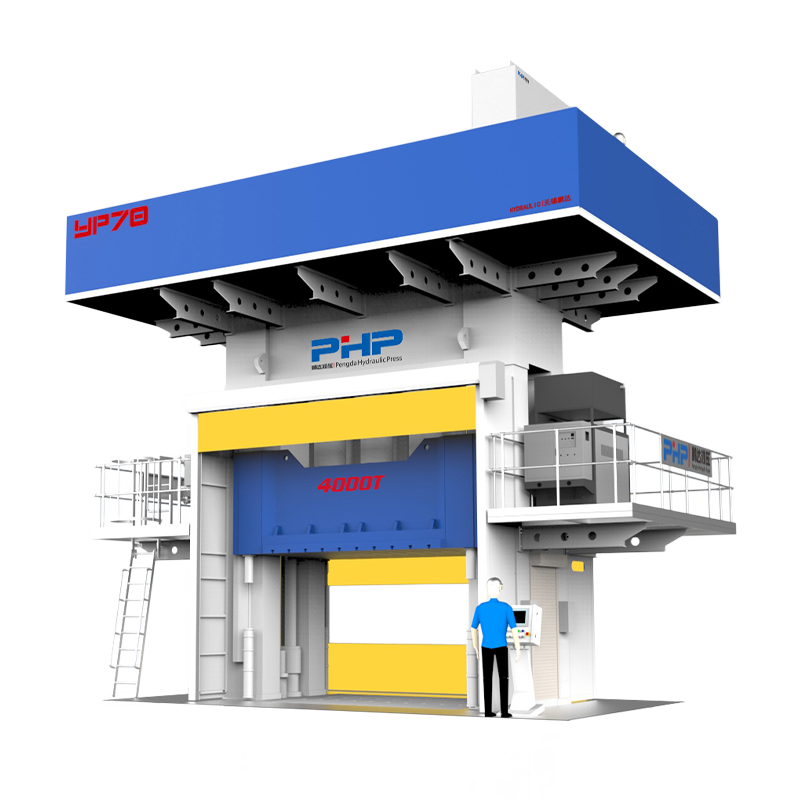
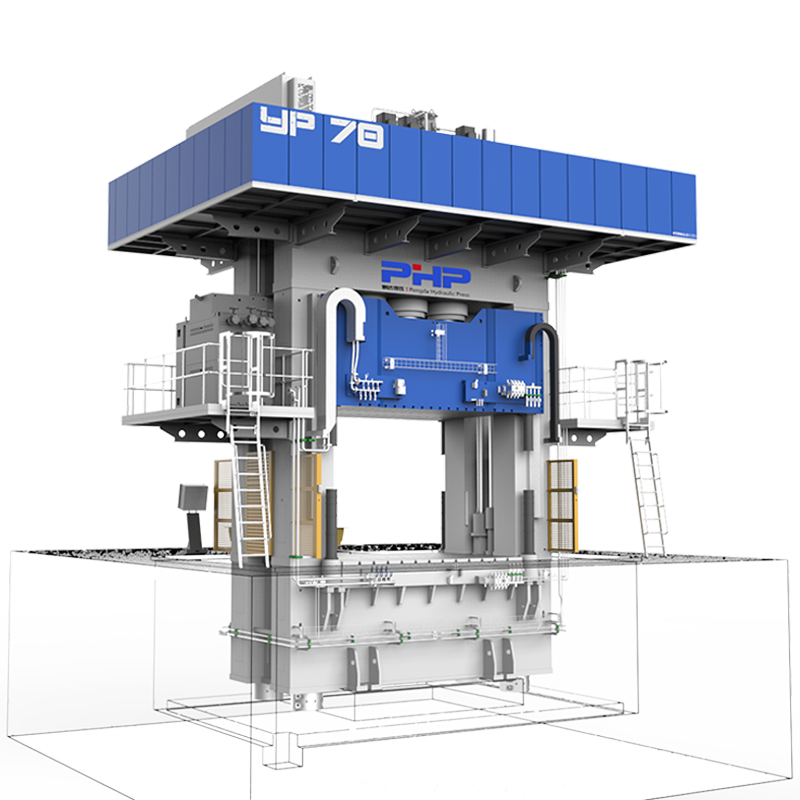
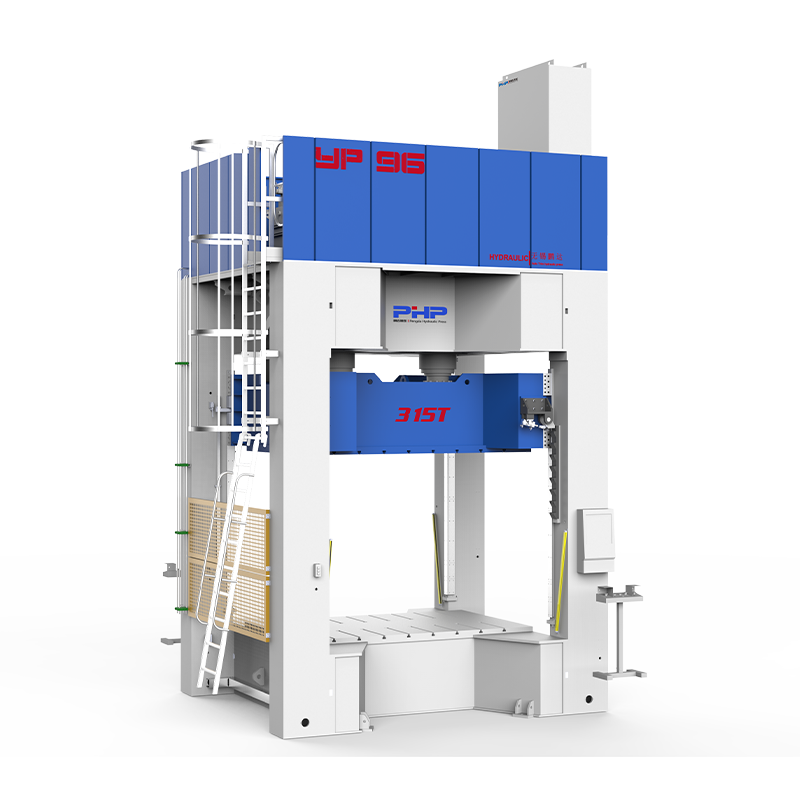
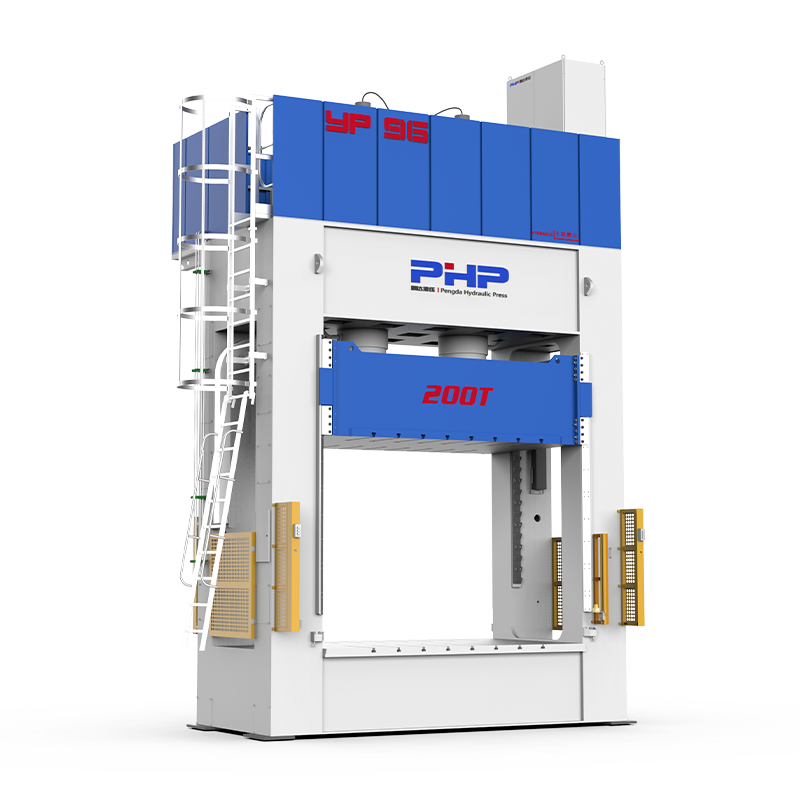

Технология компрессионного формования SMC
При компрессионном формовании SMC большое внимание уделяется тоннажу пресса. Покупатели обычно сравнивают прессы усилием 500, 1000 или 2000 тонн и рассчитывают, достаточно ли имеющегося усилия для проектируемой площади формования.
Но общая сила прессы — это только часть уравнения.
Гидравлический пресс может обеспечить необходимый общий тоннаж и при этом создавать неравномерные условия формования, если верхняя и нижняя плиты не остаются достаточно параллельными под нагрузкой.
Для больших панелей SMC, автомобильных компонентов, электрических корпусов, крышек батарей и других прецизионных композитных деталей параллельность плит может влиять на зазор в форме, локальное распределение давления, поток материала, толщина детали, обломок, коробление и длительный износ инструментов.
Контент
- 1 1. Что такое параллельность плит в печатной машине SMC?
- 2 2. Как плохая параллельность может привести к дефектам формования SMC
- 3 3. Почему большие детали из SMC делают параллельность более важной
- 4 4. Статический параллелизм против параллелизма при полной нагрузке
- 5 5. Особенности конструкции пресса, которые помогают поддерживать параллельность плит
- 6 6. Как диагностировать проблему параллельности плит
- 7 7. Параллельность, износ пресс-форм и долгосрочная стабильность производства
- 8 8. Что следует задать покупателям при выборе печатной машины SMC?
- 9 Параллельность плит следует оценивать как часть всего процесса SMC.
- 10 Решения для компрессионного пресса SMC от Wuxi PengdaHZ
- 11 Часто задаваемые вопросы
- 11.1 Что такое параллельность плит в гидравлическом прессе?
- 11.2 Почему параллельность плит имеет значение при компрессионном формовании SMC?
- 11.3 Может ли плохая параллельность плит вызвать засветку?
- 11.4 Может ли несоосность валика привести к неравномерной толщине детали SMC?
- 11.5 В чем разница между параллельностью и плоскостностью плит?
- 11.6 Следует ли измерять параллельность плит при полной нагрузке?
- 11.7 Как нецентральная загрузка влияет на пресс SMC?
- 11.8 Что такое активное управление параллелизмом?
- 11.9 Как я могу проверить, есть ли у печатной машины SMC проблема с параллельностью?
1. Что такое параллельность плит в печатной машине SMC?
Параллельность плит описывает, насколько близко рабочие поверхности движущихся и неподвижных плит остаются параллельными друг другу.
Его не следует путать с плоскостностью валика.
Плоскостность плиты
Плоскостность описывает геометрию поверхности одной плиты и то, остается ли эта поверхность в пределах требуемой плоскости.
Параллелизм плит
Параллельность описывает соотношение между верхней и нижней рабочими поверхностями плиты.
При производстве SMC следует учитывать несколько различных условий эксплуатации:
- незагруженный или статический параллелизм;
- параллельность при закрытии формы;
- параллельность при частичной нагрузке;
- параллельность при полной формовочной нагрузке;
- параллельность при нецентральной нагрузке;
- тепловые эффекты при установке нагретых форм.
Статический параллелизм — это еще не все.
Пресс, который производит точные измерения в разгруженном состоянии, может упруго деформироваться при приложении сотен или тысяч тонн формовочного усилия.
SMC также создает динамическую нагрузку во время закрытия формы. Материал течет через полость при взаимодействии скорости закрытия, температуры, давления и распределения заряда.
По этой причине, загруженный параллелизм обычно более значим для фактического производства, чем одно лишь статическое выравнивание.
2. Как плохая параллельность может привести к дефектам формования SMC
Если плиты наклоняются или прогибаются под давлением, форма может не иметь равномерного закрытия.
Это может создать различные зазоры в полостях и условия местного давления по всей детали.
01
Неравномерная толщина детали
Если одна сторона формы закрывается дальше, чем другая, локальный зазор в полости может различаться по всему компоненту.
Наклон плиты → Изменение зазора в форме → Неравномерное уплотнение → Изменение толщины
02
Односторонняя вспышка
Постоянная вспышка на одном и том же краю или в углу может указывать не только на чрезмерный вес загрузки или высокое давление формования.
Также следует проверить выравнивание формы, отклонение плиты и параллельность нагрузки.
03
Неполное заполнение
В одной области детали может наблюдаться чрезмерное локальное закрытие, в то время как в другой наблюдается недостаточное уплотнение или плохой поток материала.
04
Деформация и изменение размеров
Неравномерное сжатие может изменить поток материала, ориентацию волокон, усадку и остаточное напряжение в формованной детали.
Полезная подсказка по устранению неполадок:
Если на одной стороне компонента SMC постоянно появляется засвет, а на противоположной стороне наблюдается неполное заполнение или изменение толщины, не регулируйте давление бесконечно. Проверьте выравнивание формы и плиты под нагрузкой.
3. Почему большие детали из SMC делают параллельность более важной
Параллельность становится все более важной по мере того, как размеры пресс-формы и рабочие зоны становятся больше.
Небольшая форма, расположенная рядом с центром жесткого пресса, создает совершенно иное структурное состояние, чем большая форма автомобильной панели, занимающая большую часть плиты.
Увеличенный размах плиты
По мере увеличения размеров плиты жесткость конструкции становится более важной. Рама пресса, плита, балка, расположение цилиндров и путь нагрузки в некоторой степени упруго деформируются под действием силы.
Таким образом, инженерной целью является не нулевая деформация, а деформация, контролируемая в рамках требований процесса формования.
Нецентральная загрузка
Не каждая форма SMC создает идеально центрированную нагрузку. Полость может быть расположена по направлению к одной стороне плиты, несколько полостей могут быть асимметричными, или загрузка может создавать неравномерное сопротивление во время начального потока материала.
Это создает эксцентричную нагрузку, которая может создавать вращающий момент на движущейся плите.
Номинальный тоннаж ≠ Равномерное распределение сил Суммарной силы может быть достаточно, хотя местное давление в форме все еще неравномерно.
Вес и геометрия формы
Большие формы SMC могут быть тяжелыми, нагреваемыми, многополыми и структурно асимметричными. Эти характеристики следует учитывать вместе с тоннажем пресса при выборе архитектуры пресса.
4. Статический параллелизм против параллелизма при полной нагрузке
Такая спецификация, как «Параллельность плит: 0,05 мм» является неполным, если не определены также условия измерения.
Покупатели прессы должны спросить:
- Параллельность измерялась без нагрузки или под давлением?
- В какой пресс-силе?
- На какой площади стола?
- Была ли нагрузка сосредоточена?
- Была ли оценена эксцентричная нагрузка?
- Была ли машина холодной или термостабилизированной?
- Сколько точек измерения было использовано?
| Спецификация | Почему это важно |
| Выгруженный параллелизм | Показывает базовую геометрию машины и начальное выравнивание. |
| Параллельность при частичной нагрузке | Показывает, как рама начинает деформироваться под действием силы. |
| Параллелизм при производственной нагрузке | Более репрезентативно для реальных условий формования SMC. |
| Параллелизм нагрузки со смещением от центра | Важно для асимметричных форм и компоновок полостей. |
| Параллелизм в горячем состоянии | Может иметь значение, когда большие нагретые формы влияют на тепловое расширение |
| Область измерения | Предотвращает ошибочное сравнение между печатными столами разных размеров. |
Не существует полезного универсального значения параллельности для каждой печатной машины SMC.
Требуемая точность зависит от размера машины, размеров плит, компоновки пресс-формы, допусков деталей, распределения нагрузки и метода измерения.
5. Особенности конструкции пресса, которые помогают поддерживать параллельность плит
Хорошая параллельность плит не достигается за счет одного компонента. Это результат комплексного структурного, гидравлического и управляющего проектирования.
Жесткая рамная конструкция
Жесткость рамы, жесткость траверсы, толщина плиты и общий путь нагрузки влияют на деформацию пресса под действием формовочной силы.
- жесткость рамы;
- конструкция крейцкопфа;
- толщина валика;
- расположение цилиндров;
- допустимый прогиб.
Управляемая движущаяся плита
Стабильная система управления помогает контролировать боковое движение и вращение плиты во время подхода, формования и возврата.
- направляющие колонны;
- направляющие втулки;
- направляющие рельсы;
- прецизионные раздвижные конструкции.
Синхронизация нескольких цилиндров
На больших печатных машинах неравномерное движение цилиндра может привести к наклону валика. Обратная связь по положению и гидравлическая синхронизация помогают поддерживать стабильное движение.
Активный контроль параллелизма
Несколько датчиков положения могут контролировать смещение плиты и позволяют гидравлической системе компенсировать наклон во время погрузки.
Пример логики активного выравнивания
Угол 1
0,00 мм
0,00 мм
Угол 2
0,03 мм
0,03 мм
Угол 3
-0,02 мм
-0,02 мм
Угол 4
0,01 мм
0,01 мм
Обратная связь по положению может использоваться для обнаружения отклонений между различными участками движущейся плиты. Затем система управления может регулировать отдельные гидравлические приводы или контуры выравнивания для уменьшения наклона.
Не каждый пресс SMC требует активного выравнивания. Его ценность возрастает, когда используются большие плиты, асимметричные формы, высокая точность или значительная эксцентричная нагрузка.
6. Как диагностировать проблему параллельности плит
При появлении проблем с размерами или постоянном заусенце увеличение или уменьшение давления формования не должно автоматически быть первым корректирующим действием.
1
Ищите повторяющиеся шаблоны дефектов Проверьте, не возникает ли повторное заусенство, изменение толщины, неполное заполнение или проблемы с размерами в одной и той же физической области формы.
2
Сначала осмотрите форму Прежде чем приписывать проблему прессу, проверьте плоскостность пресс-формы, ее крепление, разделяющие поверхности, направляющие штифты, втулки, вставки, наличие загрязнений и местных повреждений.
3
Измерьте статическую геометрию пресса В зависимости от требуемой точности при контроле могут использоваться циферблатные индикаторы, прецизионные уровни, линейки, лазерные системы или электронные датчики смещения.
4
Измерение под нагрузкой Если статическая геометрия приемлема, но производственные проблемы остаются, сравните смещение плиты по мере увеличения усилия формования.
0% нагрузки → 25% → 50% → 75% → Производственная нагрузка
При измерении только на ненагруженном прессе можно не заметить структурную деформацию, которая появляется только после приложения значительной силы формования.
7. Параллельность, износ пресс-форм и долгосрочная стабильность производства
Плохое распределение нагрузки затрагивает не только одну формованную деталь. Повторяющаяся неравномерная загрузка может создать локальное механическое напряжение в течение тысяч производственных циклов.
Возможные долгосрочные последствия включают в себя:
- неравномерный износ линии разъема формы;
- износ направляющего пальца и втулки;
- локальное повреждение инструмента;
- повышенные требования к обрезке вспышки;
- более частая регулировка формы;
- больший брак и доработка;
- нестабильная размерная способность.
Хорошая параллельность плит не должна пропагандироваться как гарантия определенного увеличения срока службы пресс-формы. Срок службы инструмента также зависит от стали формы, давления формования, смазки, температуры, выравнивания и технического обслуживания.
Однако поддержание более равномерной нагрузки может помочь уменьшить ненужное локальное напряжение и неравномерный износ инструмента.
8. Что следует задать покупателям при выборе печатной машины SMC?
Одних лишь размеров тоннажа и плит недостаточно при сравнении предложений по печатным машинам SMC.
| Вопрос | Зачем спрашивать? |
| Что такое параллельность ненагруженной плиты? | Устанавливает базовую геометрию машины |
| Что такое параллельность при номинальной или производственной нагрузке? | Более соответствует реальным условиям формования |
| Какая область измерения используется? | Позволяет значимое сравнение между машинами |
| Насколько сильно прогибается плита при полной нагрузке? | Указывает на структурную жесткость |
| Разрешена ли нецентральная загрузка? | Важно для асимметричных форм. |
| Как направляется движущаяся плита? | Влияет на движение и стабильность выравнивания |
| Как синхронизированы несколько цилиндров? | Важно для больших многоцилиндровых прессов. |
| Доступна ли активная прокачка? | Полезно для больших или прецизионных деталей SMC. |
| Как проверяется параллелизм? | Помогает оценить, сопоставимы ли характеристики |
| Можно ли записать данные о положении плиты? | Полезно для устранения неполадок в производстве. |
Параллельность плит следует оценивать как часть всего процесса SMC.
Качество формования SMC зависит от нескольких взаимодействующих переменных, а не от одной спецификации машины.
Материал Схема заряда Плесень Температура Пресс-движение Давление Выравнивание стола
Параллельность плит влияет на то, как закрывается форма, как распределяется давление и насколько равномерно течет и уплотняется загрузка SMC.
Ключевой инженерный принцип
Правильной суммарной силы недостаточно. Для требовательных применений SMC эта сила также должна передаваться через достаточно жесткую, стабильную и хорошо выровненную конструкцию пресса.
Решения для компрессионного пресса SMC от Wuxi PengdaHZ
Компания интеллектуального оборудования Уси PengdaHZ, Ltd. разрабатывает решения для гидравлических прессов для прессования SMC, BMC и композитных материалов.
При оценке пресса SMC одного тоннажа недостаточно. Также следует учитывать размер плиты, структурную жесткость, точность направляющих, размеры пресс-формы, нецентральную нагрузку, контроль давления и требуемые допуски деталей.
Для первоначальной оценки оборудования полезная информация включает размеры детали, прогнозируемую площадь формования, размеры и вес формы, необходимое давление, допуск на толщину детали, расположение полостей, ход, световой день и целевое время цикла.
Посетите wuxipd.com для получения дополнительной информации о прессах SMC для прессования и системах гидравлических прессов, изготовленных по индивидуальному заказу.
Часто задаваемые вопросы
Что такое параллельность плит в гидравлическом прессе?
Параллельность плит описывает, насколько близко верхняя и нижняя рабочие поверхности остаются параллельными друг другу. Для компрессионного формования состояние под нагрузкой часто более важно, чем измерения без нагрузки.
Почему параллельность плит имеет значение при компрессионном формовании SMC?
Плохая параллельность может изменить локальный зазор в форме и распределение давления, потенциально способствуя изменению толщины, заусенцам, неполному заполнению, нестабильности размеров и неравномерному износу инструментов.
Может ли плохая параллельность плит вызвать засветку?
Это может способствовать локализованному вспышке, если форма закрывается неравномерно. Также следует проверить вес загрузки, давление формования, состояние формы и износ линии разъема.
Может ли несоосность валика привести к неравномерной толщине детали SMC?
Да. Неравномерное закрытие формы может создавать различные зазоры в полостях и условия уплотнения по всей формованной детали.
В чем разница между параллельностью и плоскостностью плит?
Плоскостность описывает одну поверхность плиты, а параллельность описывает соотношение между верхней и нижней поверхностями плиты.
Следует ли измерять параллельность плит при полной нагрузке?
В требовательных приложениях SMC измерения под нагрузкой могут выявить структурную деформацию, которая может быть не видна во время проверки без нагрузки.
Как нецентральная загрузка влияет на пресс SMC?
Эксцентричная нагрузка создает вращающий момент на движущейся плите и может увеличить тенденцию к наклону плиты, неравномерной нагрузке на цилиндр и неравномерному прогибу конструкции.
Что такое активное управление параллелизмом?
Активный контроль параллельности использует обратную связь по положению в нескольких точках и регулирует гидравлические приводы или контуры выравнивания, чтобы уменьшить наклон плиты во время движения и загрузки.
Как я могу проверить, есть ли у печатной машины SMC проблема с параллельностью?
Постоянные односторонние заусенцы, повторяющиеся различия в толщине, асимметричные проблемы с заполнением или неравномерный износ пресс-формы могут служить основанием для проверки параллельности статической и нагруженной плит, а также выравнивания пресс-формы.