 English
 中文简体
 Español
 Português
 Deutsch
 русский
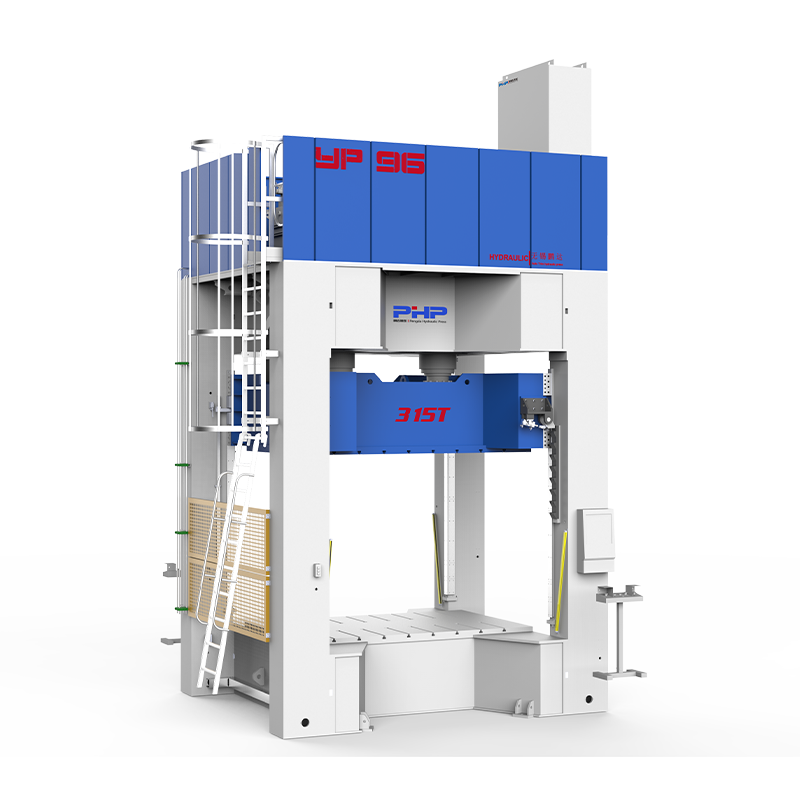
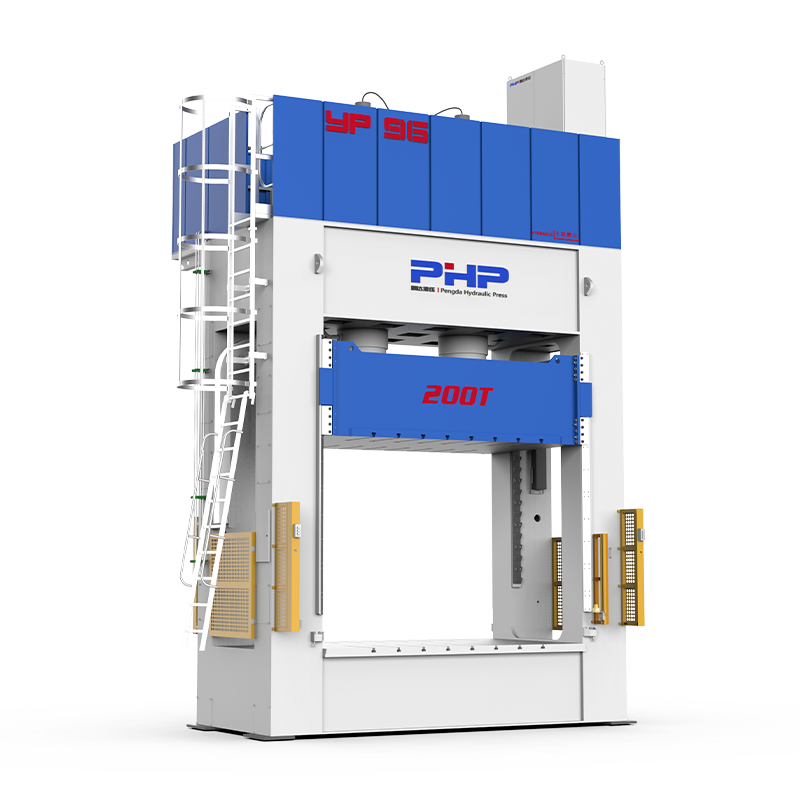

Подгонку пресс-формы SMC к гидравлическому прессу следует начинать с требования к пресс-форме — не с каталогом прессы.
Пресс может иметь достаточный номинальный тоннаж, но при этом быть непригодным, поскольку его плита слишком мала, дневного света недостаточно, система нагрева не может поддерживать равномерную температуру формы или его закрывающий профиль не соответствует характеристикам текучести и отверждения материала SMC.
Основной принцип соответствия:
Начните с требований к пресс-форме, а затем вернитесь к спецификациям гидравлического пресса, а не наоборот.
Начните с требований к пресс-форме, а затем вернитесь к спецификациям гидравлического пресса, а не наоборот.
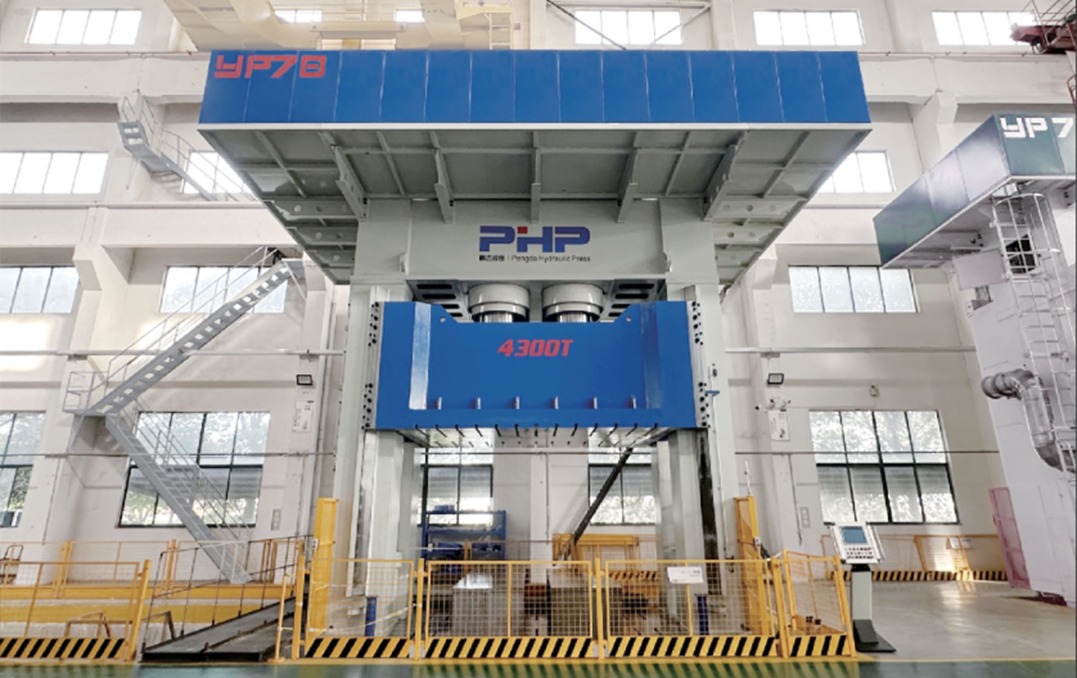
Для нового проекта SMC наиболее надежным подходом является поэтапное преобразование требований к пресс-форме в спецификацию пресса.
Контент
- 1 1. Рассчитайте требуемый тоннаж пресса SMC, исходя из расчетной площади и давления формования.
- 2 2. Проверьте размер плиты, дневной свет, крепление формы, параллельность и прогиб.
- 3 3. Подберите зоны нагрева пресс-формы, однородность температуры, вакуум и вентиляцию.
- 4 4. Измерьте силу выталкивания и сопоставьте скорость пресса с циклом SMC.
- 5 5. Проверьте элементы управления, интерфейсы автоматизации и будущие требования к пресс-форме.
- 6 Создайте спецификацию пресса вокруг пресс-формы
- 7 Часто задаваемые вопросы
- 7.1 Как рассчитать необходимый тоннаж гидравлического пресса для формы SMC?
- 7.2 Какой размер плиты и размеры дневного света следует проверить перед установкой формы SMC?
- 7.3 Почему параллельность плит важна для формования SMC?
- 7.4 Как я могу обеспечить однородность температуры нагревательной плиты в соответствии с требованиями моей пресс-формы SMC?
- 7.5 Какую силу выталкивания следует указать для формы SMC?
- 7.6 Как мне сопоставить скорость закрытия пресса с потоком материала SMC и поведением отверждения?
- 7.7 Должен ли я модернизировать существующий гидравлический пресс или выбрать новый сервогидравлический пресс для формования SMC?
1. Рассчитайте требуемый тоннаж пресса SMC, исходя из расчетной площади и давления формования.
Тоннаж пресса – первый параметр для расчета поскольку он определяет, можно ли приложить достаточную силу ко всей полости формы.
Практическая стартовая формула:
Требуемая сила прессования = Общая проекционная площадь × Требуемое давление формования
При работе в подразделениях США:
Усилие прессования (короткие тонны) = Проектируемая площадь (дюйм²) × Давление формования (фунт на квадратный дюйм) ÷ 2000
Пример расчета тоннажа
Предположим, что общая проектируемая площадь формования компонента SMC составляет 1500 кв. дюймов и этот процесс требует 1000 фунтов на квадратный дюйм давления формования:
1500 × 1000 ÷ 2000 = 750 коротких тонн
Поэтому следует выбирать пресс, превышающий этот теоретический минимум, с соответствующим техническим запасом.
Не рассматривайте давление формования как фиксированное число.
Трудность заключается в определении правильного давления формования. Давление компрессионного формования SMC может значительно меняться в зависимости от состава материала и геометрии формованного компонента.
Факторы, которые могут увеличить сопротивление наполнению, включают:
- Глубокие ребра и выступы
- Длинные пути потока материала
- Тонкостенные секции
- Высокое содержание стекловолокна
- Сложные особенности полости
- Вставки и местное армирование
- Низкое первоначальное покрытие
Важно: Давление формования, успешно используемое для плоской панели SMC, не должно автоматически применяться к конструктивному элементу с глубокими ребрами и большими расстояниями потока.
Для многоместная пресс-форма , рассчитайте общую проекционную площадь всех полостей, а не площадь одного компонента. Также следует учитывать баланс потока и неодинаковое сопротивление наполнению.
Проверьте положение груза, а не только общий тоннаж
Распределение силы имеет такое же значение, как и общая сила. Если зона формования значительно смещена от центра пресса, машина может испытывать проблемы. эксцентриковая загрузка .
Это может способствовать:
- Неравномерное распределение давления
- Чрезмерная вспышка с одной стороны
- Неполное заполнение с другой стороны
- Дополнительная нагрузка на направляющие и плиты
- Ускоренный износ пресс-формы
Цель состоит не в том, чтобы просто купить больше тонн. Пресс должен обеспечивать достаточное усилие, равномерно распределяя это усилие по фактической площади поверхности пресс-формы.
2. Проверьте размер плиты, дневной свет, крепление формы, параллельность и прогиб.
После тоннажа сравните физические размеры формы с полезное рабочее пространство гидравлического пресса.
Размер стола должен включать пространство для установки
Длина и ширина формы должны вписываться в полезную площадь верхней и нижней плиты. Однако не сравнивайте только площадь основания пресс-формы с опубликованными размерами плиты.
Дополнительное пространство может потребоваться для:
- Зажимы для пресс-форм и Т-образные пазы
- Изоляционные плиты
- Подключения отопления
- Проводка термопары
- Гидравлические или пневматические линии
- Вакуумные соединения
- Оборудование для обработки пресс-форм
Форма, которая технически помещается между краями валика, все еще может быть сложная или небезопасная установка если недостаточно места для зажимов, проводки, шлангов и доступа для обслуживания.
Проверьте высоту закрытой формы, дневной свет и ход вместе
Дневной свет — максимальное доступное расстояние между плитами, когда пресс полностью открыт.
Он должен соответствовать как форме, так и зазору, необходимому для удаления и извлечения детали.
Требуемый дневной свет > Высота закрытой формы, отверстие/зазор для выброса
Для глубоких компонентов SMC или форм с длинным движением выталкивателя может потребоваться значительно больше открытого пространства, чем для неглубоких панельных форм.
Ход пресса также должен быть достаточным для перемещения из закрытого положения формования в требуемое положение разгрузки.
Подтвердите интерфейсы крепления пресс-формы
Прежде чем заказывать станок, сравните:
- Расположение Т-образных пазов
- Схема крепления болтов
- Эжекторные отверстия
- Функции центрирования пресс-формы
- Гидравлические соединения эжектора
Почему параллелизм плит имеет значение
Инструменты SMC требуют одинаковых условий закрытия. Если верхняя и нижняя плиты недостаточно параллельны, одна сторона формы может закрыться раньше, чем другая.
В результате проблемы могут включать в себя:
- Неравномерная толщина детали
- Непоследовательная вспышка
- Ускоренный износ кромки сдвига
- Неравномерное давление в полости
Поэтому параллелизм следует оценивать по всему полезная площадь стола и, где это возможно, под рабочей нагрузкой, а не полагаться только на измерения без нагрузки.
Отклонение плиты под нагрузкой не менее важно
Статическая параллельность не обязательно означает, что плита останется плоской при полной силе формования.
Недостаточная жесткость плиты может привести к прогибу конструкции во время сжатия. Это особенно важно для:
- SMC-панели большой площади
- Тонкостенные компоненты
- Многоместные формы
- Формы, выходящие близко к краям плиты
Поэтому жесткость плиты, жесткость рамы пресса и номинальный тоннаж следует оценивать как одну систему.
3. Подберите зоны нагрева пресс-формы, однородность температуры, вакуум и вентиляцию.
Пресс SMC не следует выбирать просто потому, что его система нагрева может достигать необходимой максимальной температуры.
Более важный вопрос заключается в том, сможет ли система поддерживать необходимое распределение температуры по всей форме.
Однородность температуры имеет большее значение, чем максимальная температура
Пресс-формы SMC обычно работают при повышенных температурах, чтобы начать и завершить отверждение термореактивного материала. В зависимости от рецептуры материала и технологических требований температура формы часто составляет приблизительно 130–165°С .
Однако окончательная уставка всегда должна соответствовать рекомендациям поставщика материала и фактическим технологическим испытаниям.
Если одна область формы становится значительно горячее другой, SMC может начать гелеобразовать в более горячей области, в то время как материал все еще течет в другую часть.
Это может способствовать:
- Неполное заполнение
- Дефекты поверхности
- Неравномерное излечение
- Внутреннее напряжение
- Несогласованность между циклами
Параметры системы отопления, подлежащие проверке
- Общая мощность нагрева
- Количество независимо управляемых зон нагрева
- Размещение обогревателя
- Количество и расположение термопар
- Требования к верхней и нижней температуре формы
- Время прогрева
- Восстановление температуры между циклами
Инженерный фокус: Не спрашивайте только, может ли пресс достигать температуры 150°C. Спросите, может ли система нагрева поддерживать необходимый температурный профиль по всей эффективной формовочной поверхности.
Сопоставьте вакуум и вентиляцию с последовательностью закрытия.
Воздух, попавший внутрь полости во время закрытия, может привести к образованию пустот, следов подгорания, повреждению поверхностей или неполному заполнению.
Если в форме используется вакуумное формование, убедитесь, что система управления прессом может координировать:
- Положение закрытия формы
- Вакуумная активация
- Последовательность вентиляции
- Повышение давления
Срезанные края создают еще одно взаимодействие между формой и машиной. Положение загрузки, зацепление кромки среза, вентиляция и скорость закрытия определяют, когда полость становится герметичной и когда должно начаться полное давление формования.
По этой причине дизайнер пресс-форм, поставщик материалов SMC и инженер по прессам следует согласовать требуемый закрывающий профиль.
4. Измерьте силу выталкивания и сопоставьте скорость пресса с циклом SMC.
Требования к выбросу сильно зависят от геометрии и состояния поверхности готового компонента.
Большая неглубокая панель с достаточной тягой может легко отсоединиться. Глубокий компонент, обернутый вокруг сердечников и вертикальных стенок, может потребовать значительно большей силы выталкивания.
Факторы, влияющие на требуемую силу выталкивания
- Вертикальная зона контакта с пресс-формой
- Усадка пресс-формы
- Угол уклона
- Текстура поверхности
- Температура формы
- Система разделительного агента
- Расположение выталкивающего штифта или выталкивающей пластины
- Жесткость компонента
- Вес эжектора в сборе
Поскольку эти переменные взаимодействуют, не существует универсальной формулы силы выталкивания, подходящей для каждой формы SMC.
Существующие данные об инструментах, расчеты пресс-форм и результаты испытаний обычно более надежны. Пресс-эжектор должен затем обеспечивать достаточную силу, ход, контролируемую скорость и запас инженерной безопасности.
Соответствие всему профилю скорости пресса
При производстве SMC сама по себе максимальная скорость плунжера мало что говорит о пригодности процесса.
Типичная последовательность движений пресса SMC:
Быстрый подход → Контролируемое медленное закрытие → Поток материала → Наращивание давления → Затвердевание/Удержание → Декомпрессия → Открытие → Выброс
Быстрый подход → Контролируемое медленное закрытие → Поток материала → Наращивание давления → Затвердевание/Удержание → Декомпрессия → Открытие → Выброс
Быстрый подход сокращает непроизводительное время цикла, пока форма еще находится вдали от загрузки SMC.
Однако когда форма достигает загрузки, машина должна перейти на контролируемую скорость формования. Материалу требуется достаточно времени, чтобы пройти через полость, пока воздух выйдет через вентиляционную или вакуумную систему.
Закрытие слишком медленно
``` SMC может начать превращаться в гель и затвердевать до того, как полость будет полностью заполнена.
Закрытие слишком быстро
``` Этот процесс может задерживать воздух, создавать чрезмерную вспышку, нарушать поток материала или влиять на распределение волокон.
Поэтому гидравлической системе требуется нечто большее, чем просто высокая максимальная скорость. Это требует повторяемые переходы между быстрым подходом, скоростью формования, нарастанием давления, удержанием давления и декомпрессией.
Аккумуляторные схемы или сервогидравлические системы с высоким откликом могут быть полезны там, где требуется быстрое движение и точные технологические переходы.
5. Проверьте элементы управления, интерфейсы автоматизации и будущие требования к пресс-форме.
После подтверждения основных механических требований оцените, сможет ли пресс поддерживать форму в течение ожидаемого производственного срока.
Обычная гидравлика и сервогидравлическая система
Обычный гидравлический пресс может подойти для стабильного производства SMC с высокой нагрузкой. Сервогидравлическая система может обеспечить более гибкое управление давлением и скоростью, потенциально снижая энергопотребление в условиях частичной нагрузки, удержания и ожидания.
Выбор должен основываться на фактическом цикле формования, производственных часах, уровне автоматизации и стоимости энергии, а не только на сервотехнологии.
Когда целесообразна модернизация существующей печатной машины?
Прежде чем рассматривать возможность модернизации системы управления или гидравлики, убедитесь, что существующая машина уже обеспечивает достаточное количество:
- Тоннаж
- Площадь стола
- Структурная жесткость
- Дневной свет
- Баран инсульт
- Возможность выброса
Ограничение по модернизации: Если плита слишком мала, рама недостаточно жесткая или имеющийся тоннаж недостаточен, модернизация ПЛК или гидравлического управления не исправит основное механическое несоответствие.
Рассмотрите возможность автоматизации и будущих инструментов
Автоматическая загрузка SMC, роботизированная разгрузка, световые завесы, двуручное управление, вакуумные системы, эжекторы и периферийное оборудование — все это требует соответствующих интерфейсов управления и защитных блокировок.
Также следует учитывать будущие формы. Для более крупных форм или форм с несколькими полостями могут потребоваться дополнительные:
- Площадь стола
- Тоннаж
- Жесткость рамы
- Мощность зоны нагрева
- Контроль параллельности
Пресс, который удовлетворяет только сегодняшним минимальным требованиям, может стать производственным ограничением, когда появится следующая пресс-форма.
Создайте спецификацию пресса вокруг пресс-формы
Самый безопасный способ выбрать гидравлический пресс SMC — подготовить лист соответствия пресс-формы прежде чем запрашивать расценки на оборудование.
| Параметр | Что подтвердить |
|---|---|
| Прогнозируемая площадь | Общая площадь формования, включая все полости |
| Пресс Тоннаж | Требуемое давление формования плюс инженерный запас |
| Размер стола | Площадь, занимаемая пресс-формой, а также место для монтажа и обслуживания |
| Высота закрытой формы | Совместимость с прессом минимальной/максимальной рабочей высоты |
| Дневной свет & Stroke | Достаточный зазор для открытия, снятия и выброса. |
| Отопление | Температура, зоны нагрева, мощность и однородность |
| выброс | Сила, ход, скорость и интерфейс эжектора |
| Профиль скорости | Быстрый подход, molding speed, holding, and opening |
| Вспомогательные системы | Вакуум, автоматизация, безопасность и интерфейсы роботов |
Эти параметры позволяют производителю печатной машины оценить полный процесс формования вместо того, чтобы рекомендовать машину только по тоннажу.
Вам нужно подобрать форму SMC к гидравлическому прессу?
```В Компания интеллектуального оборудования Уси PengdaHZ, Ltd. Выбор гидравлического пресса SMC можно оценить в зависимости от размеров формы, проектируемой площади, требуемого давления формования, конфигурации нагрева, рабочего хода, требований к эжектору и производственного цикла.
Предоставление этих параметров пресс-формы до проектирования оборудования помогает сократить количество последующих модификаций оснастки и упрощает создание стабильного процесса формования SMC во время ввода в эксплуатацию.
```Часто задаваемые вопросы
Как рассчитать необходимый тоннаж гидравлического пресса для формы SMC?
Умножьте общую проектируемую площадь формования на необходимое давление формования SMC. В единицах США:
Тоннаж пресса = Проектируемая площадь (²²) × Давление (psi) ÷ 2000.
Затем следует добавить соответствующий инженерный запас, а также проверить эксцентрическую нагрузку и распределение давления в нескольких полостях.
Какой размер плиты и размеры дневного света следует проверить перед установкой формы SMC?
Используемая плита должна вмещать площадь формы, а также зажимы, изоляцию, нагреватели, проводку и сервисные соединения. Дневной свет должен превышать высоту закрытой формы, оставляя при этом достаточно места для открытия формы, удаления деталей и выброса.
Почему параллельность плит важна для формования SMC?
Плохая параллельность плит может привести к неравномерному закрытию формы, переменной толщине детали, нестабильному заусенцу, износу кромок и неравномерному давлению в полости. Требуемый допуск следует устанавливать в соответствии с размером плиты, конструкцией пресс-формы, требованиями к деталям и поведением пресса под нагрузкой, а не полагаться на одно универсальное значение.
Как я могу обеспечить однородность температуры нагревательной плиты в соответствии с требованиями моей пресс-формы SMC?
Начните с диапазона температур и допустимых отклонений, необходимых для материала SMC и формы. Затем оцените мощность нагревателя, расположение зон нагрева, расположение термопар, размеры формы и теплопотери. Распределение температуры по формовочной поверхности обычно более важно, чем просто максимальная температура.
Какую силу выталкивания следует указать для формы SMC?
Сила выталкивания зависит от геометрии детали, площади вертикального контакта, угла уклона, усадки формы, состояния поверхности, температуры формы, конструкции выталкивателя и трения. Его лучше всего установить с помощью расчетов пресс-форм, сопоставимых данных об инструментах или производственных испытаний, а затем соответствующего инженерного запаса.
Как мне сопоставить скорость закрытия пресса с потоком материала SMC и поведением отверждения?
Используйте быстрое перемещение до того, как форма достигнет загрузки, а затем перейдите к контролируемой скорости формования, которая дает SMC достаточно времени для растекания и позволяет захваченному воздуху выйти до того, как произойдет значительное гелеобразование. Повышение давления, отверждение, декомпрессия, открытие и выброс также должны контролироваться как отдельные этапы процесса.
Должен ли я модернизировать существующий гидравлический пресс или выбрать новый сервогидравлический пресс для формования SMC?
Модернизация может иметь смысл, если существующая печатная машина уже имеет достаточный тоннаж, площадь плит, жесткость, дневной свет, ход и интерфейсы пресс-формы. Если этих фундаментальных механических характеристик недостаточно, новый пресс, как правило, более практичен. Сервогидравлическая технология особенно полезна, когда важны точный контроль давления и скорости, автоматизация, гибкость рецептов или снижение энергопотребления.