 English
 中文简体
 Español
 Português
 Deutsch
 русский
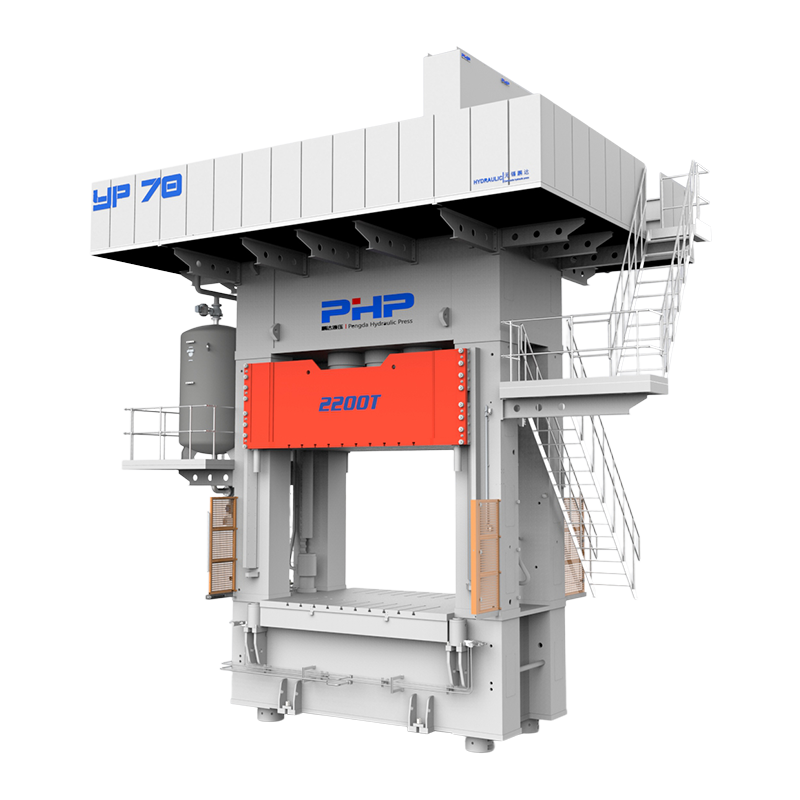
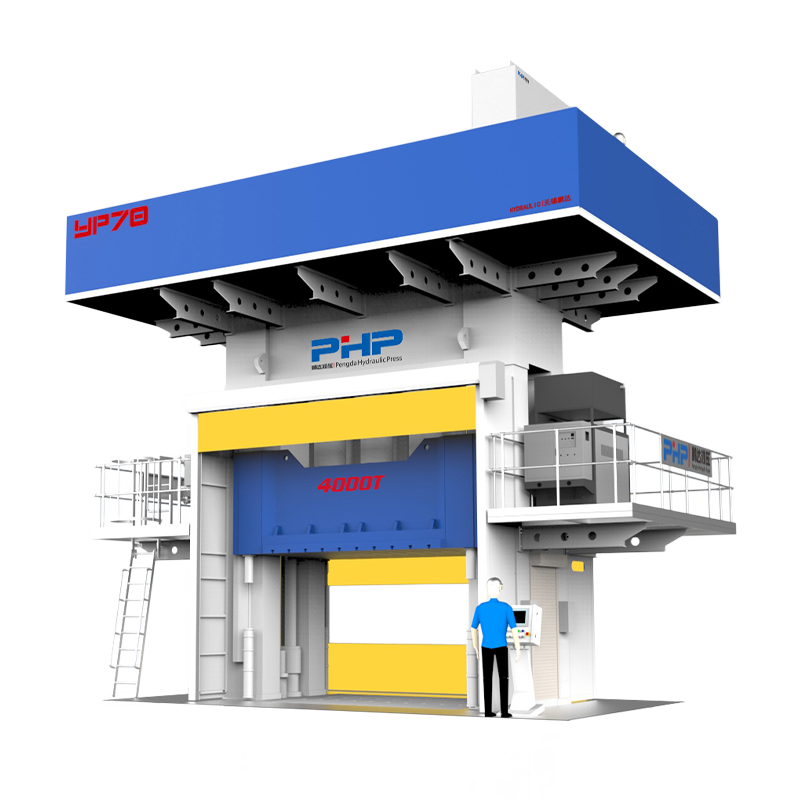
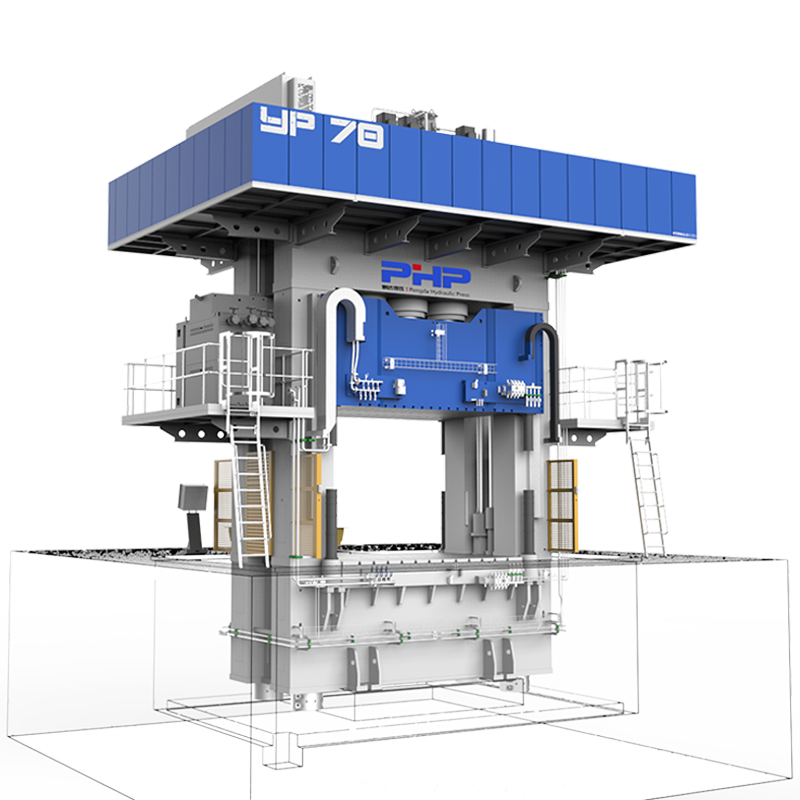
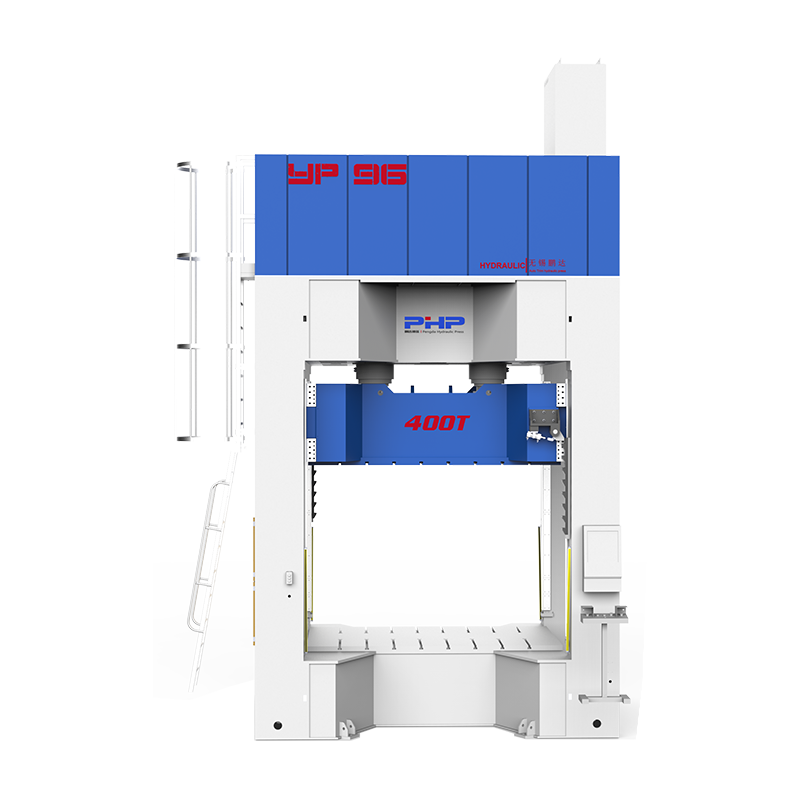
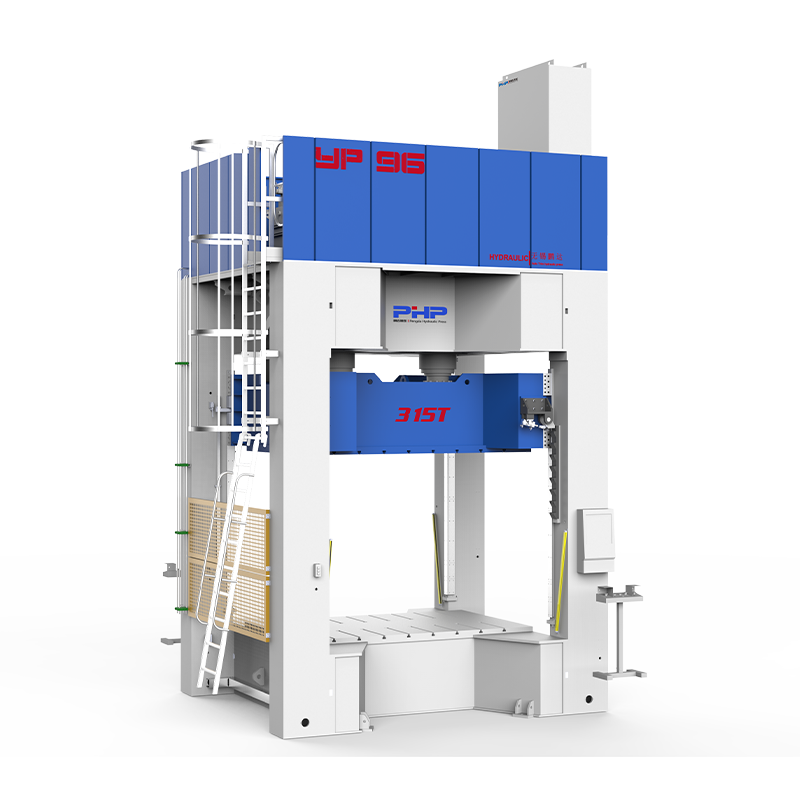
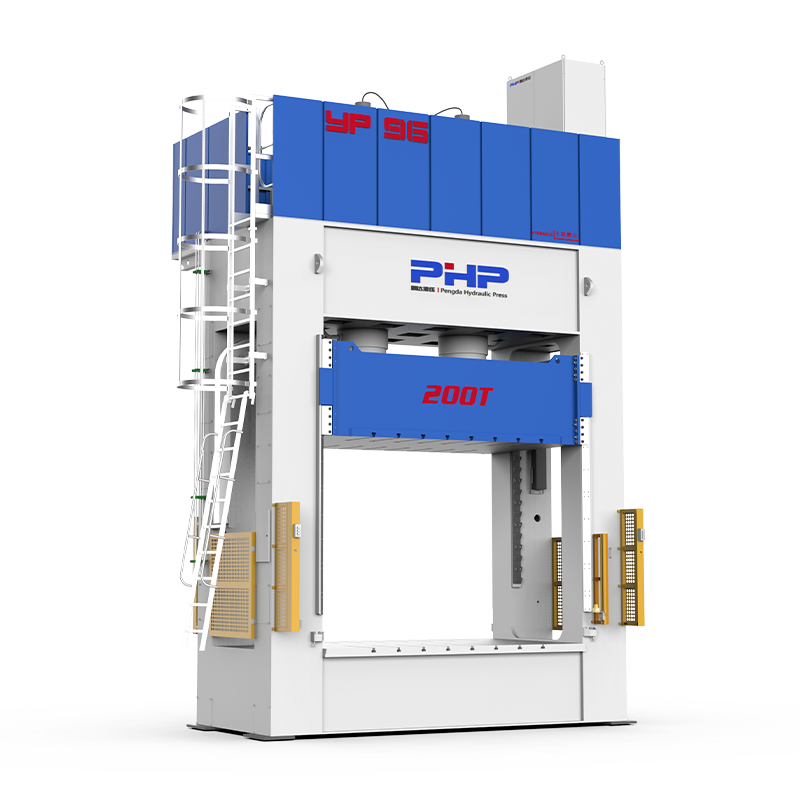

A неметаллический гидравлический пресс не определяется совершенно другим гидравлическим принципом. Вместо этого это гидравлический пресс, предназначенный для обработки таких материалов, как пластмассы, резина, композиты, ламинаты на основе древесины, изоляционные материалы, а также отдельные керамические или специальные порошки. .
По сравнению с прессом для обработки металлов общего назначения, при обработке неметаллических материалов часто большее внимание уделяется большие площади плит, контроль температуры, длительные циклы поддержания давления, параллельность плит, однородность давления, вентиляция и программируемые технологические рецепты .
Ключевой принцип выбора:
Не выбирайте неметаллический гидравлический пресс только по тоннажу. Материал, площадь детали, давление формования, температура, профиль цикла и требования к плите должны оцениваться вместе.
Не выбирайте неметаллический гидравлический пресс только по тоннажу. Материал, площадь детали, давление формования, температура, профиль цикла и требования к плите должны оцениваться вместе.
Контент
- 1 1. Конфигурации неметаллических гидравлических прессов и сравнение типов рам
- 2 2. Материалы и варианты применения для неметаллической формовки
- 3 3. Тоннаж, размер плиты, однородность давления и контроль температуры.
- 4 4. Автоматизация, многоступенчатый контроль давления, мониторинг силы и энергоэффективность.
- 5 5. Требования безопасности, контроля загрязнения и технического обслуживания.
- 6 Как выбрать неметаллический гидравлический пресс
- 7 Часто задаваемые вопросы
- 7.1 Какие материалы можно обрабатывать на неметаллическом гидравлическом прессе?
- 7.2 Какой тоннаж мне нужен для прессования пластика или вулканизации резины?
- 7.3 Какой размер стола мне следует выбрать для прессования шпона или подготовки лабораторных образцов?
- 7.4 Как сравниваются гидравлические прессы с H-образной, C-образной рамой и четырехстоечные?
- 7.5 Чем отличается горячий пресс от холодного?
- 7.6 Какие варианты нагрева и охлаждения доступны для прессования пластика, резины и композитов?
- 7.7 Какие стандарты безопасности применяются к неметаллическим гидравлическим прессам в США?
- 7.8 Отличается ли неметаллический гидравлический пресс от стандартного гидравлического пресса?
1. Конфигурации неметаллических гидравлических прессов и сравнение типов рам
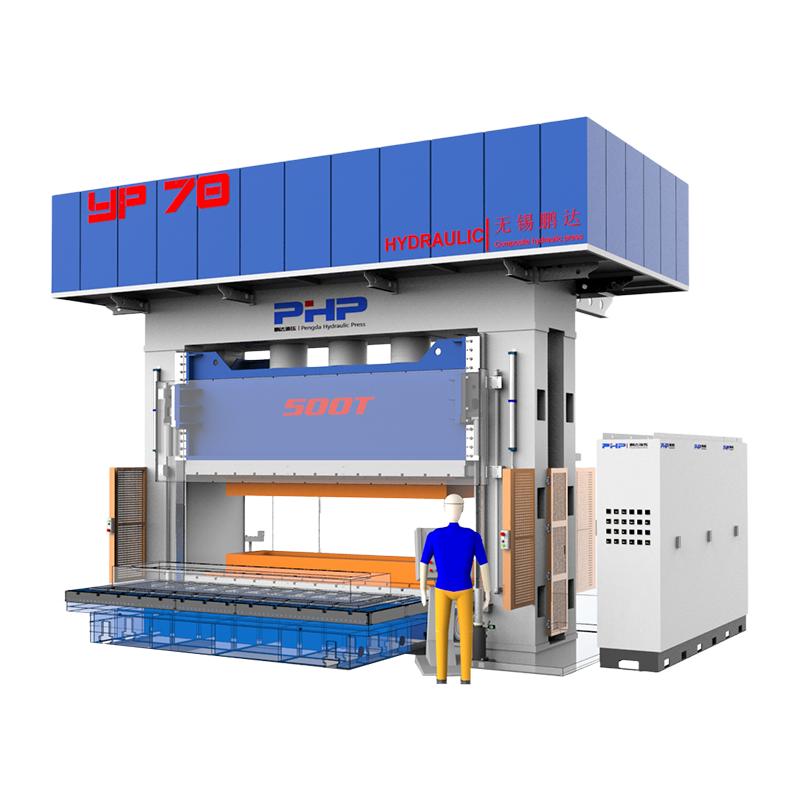
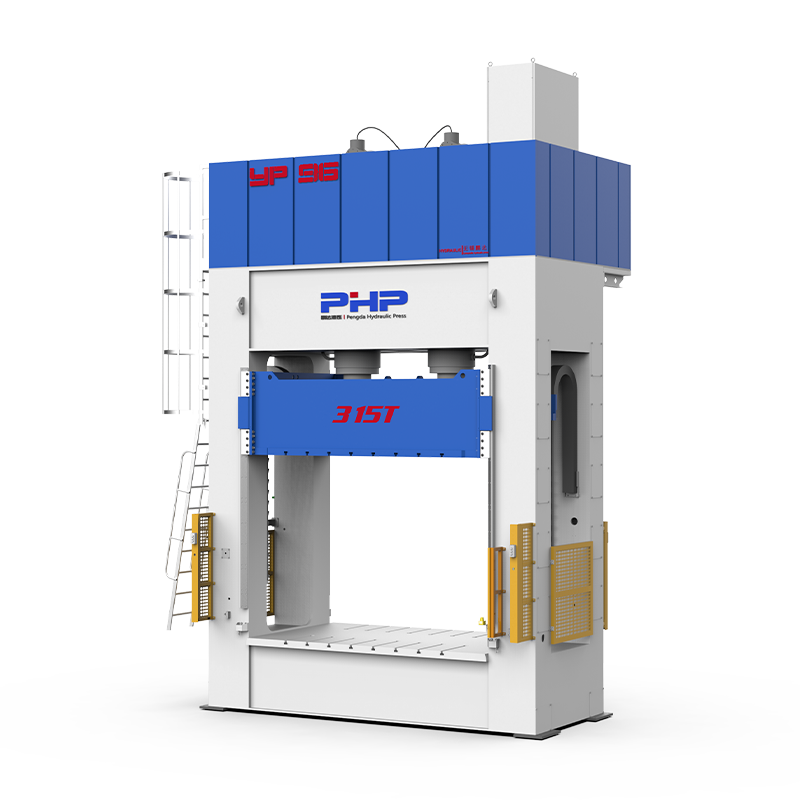
Конструкция каркаса напрямую влияет доступность, жесткость плиты, полезная рабочая площадь и распределение давления . Тремя распространенными конфигурациями являются прессы с четырьмя стойками, H-образной и C-образной рамой.
Четырехстоечный гидравлический пресс
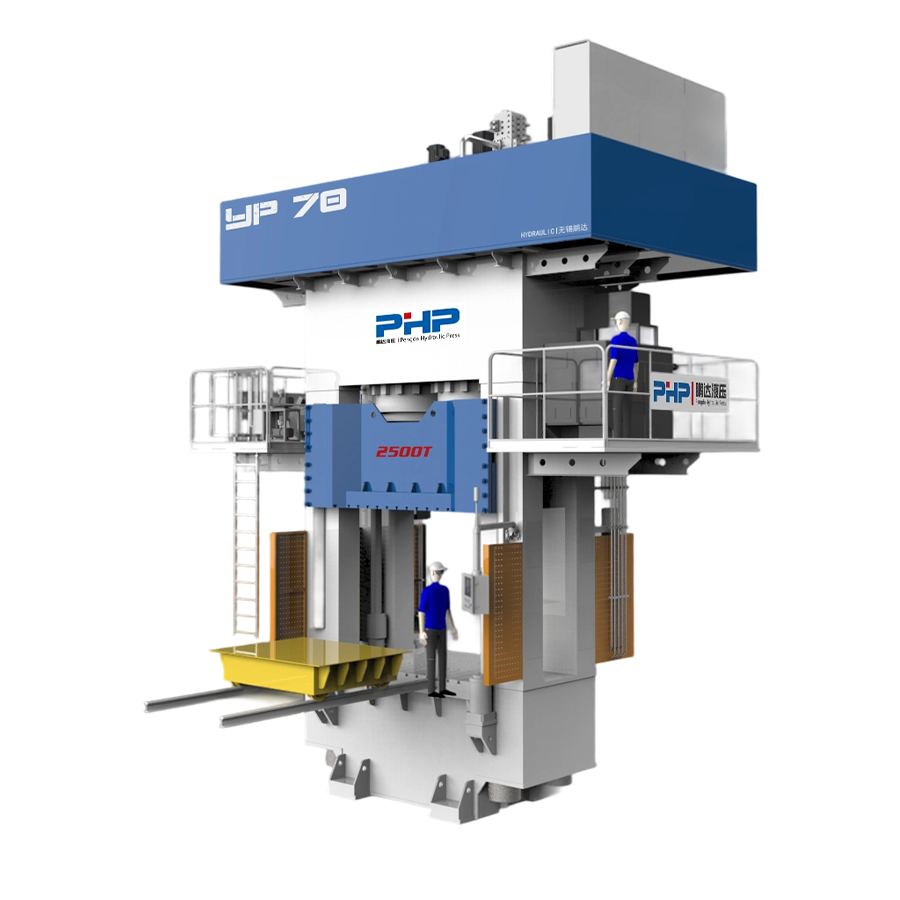
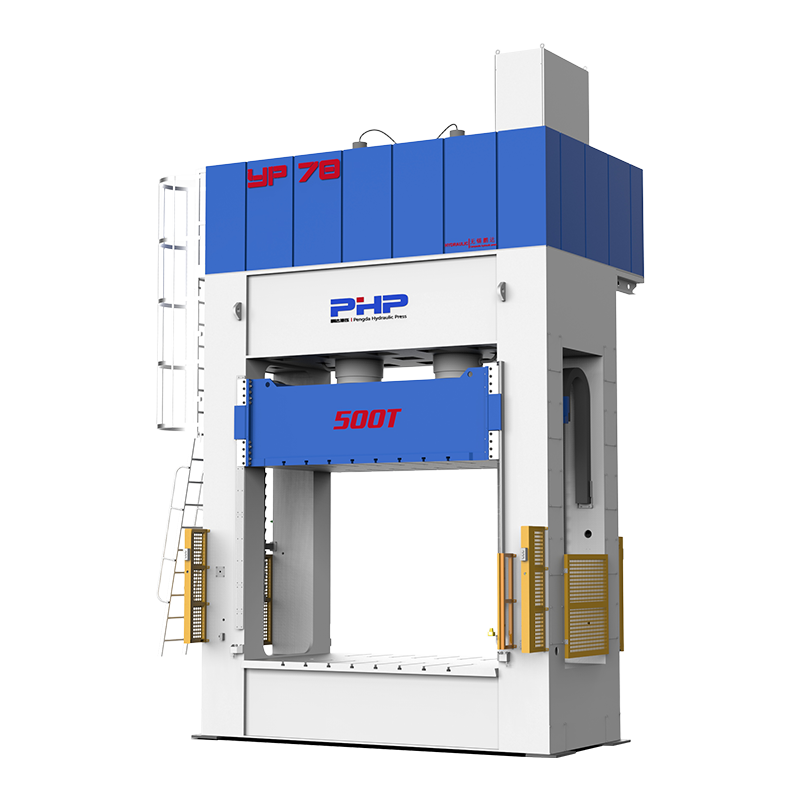
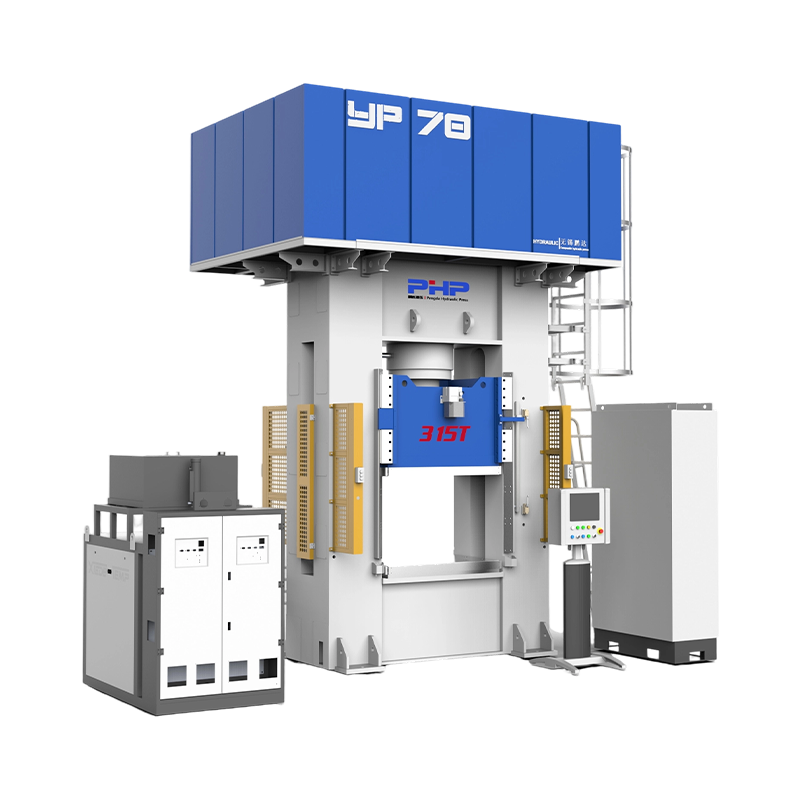
В четырехстоечной печатной машине для направления движущегося валика используются четыре колонны. Он обеспечивает хороший доступ к форме и поддерживает относительно большую площадь плиты.
Эта конфигурация обычно подходит для:
- Прессование пластмасс и термореактивных материалов
- Формование резины и вулканизация
- Композитный молдинг
- Применение больших плит с подогревом
Поскольку для неметаллических форм могут потребоваться линии нагрева, вакуумные соединения, эжекторы, а также ручной или роботизированный доступ к загрузке, открытые стороны четырехстоечной конструкции могут быть особенно полезны.
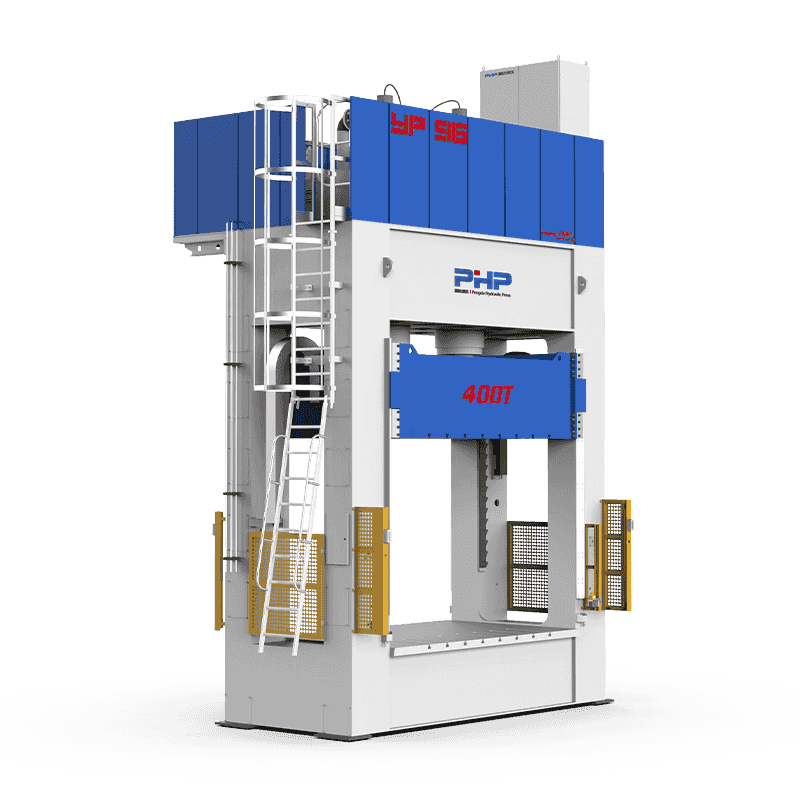
Гидравлический пресс с H-образной рамой
Пресс с Н-образной рамой использует жесткую сварную или сборную раму вокруг рабочей зоны. Для больших форм или применений, требующих большого усилия на большой площади, его основным преимуществом является структурная жесткость .
Это может быть хорошим выбором для крупных композитных компонентов, изделий из толстой резины, ламинатов и других операций, где необходимо свести к минимуму отклонение плиты.
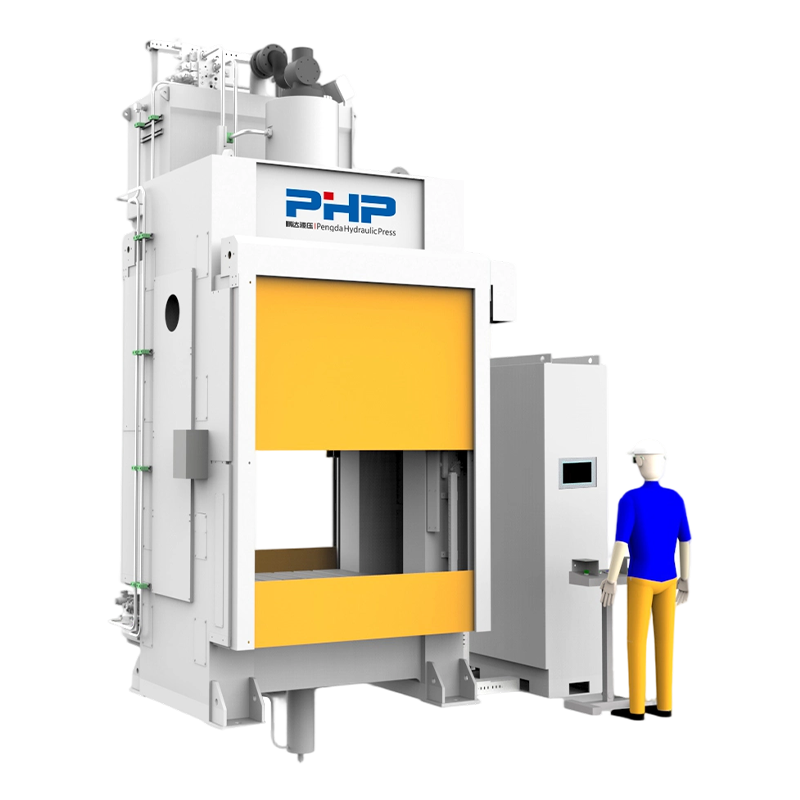
Гидравлический пресс с C-образной рамой
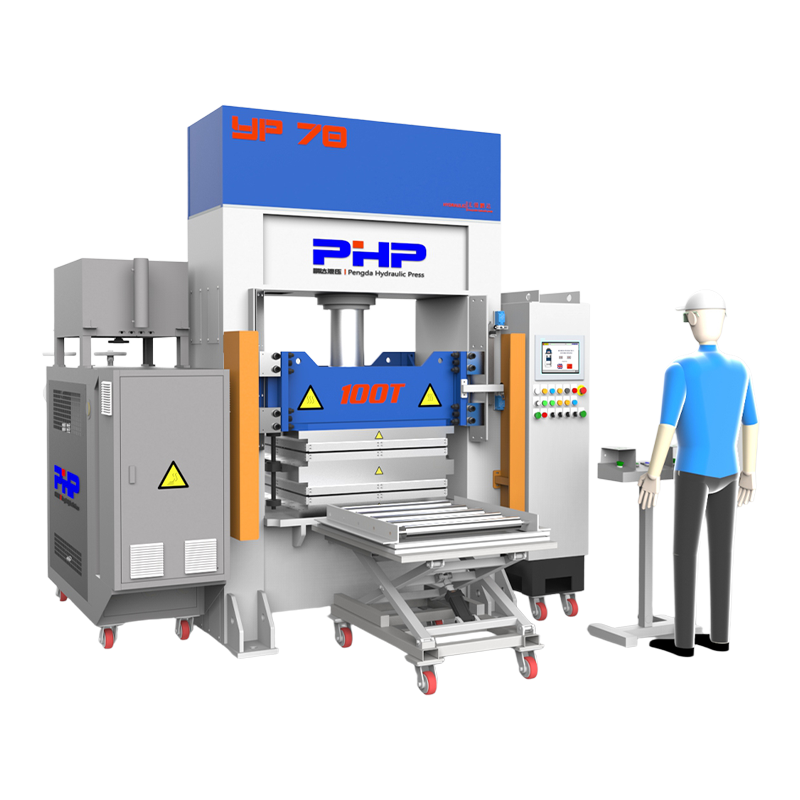
Пресс с C-образной рамой обеспечивает удобный доступ спереди и сбоку, что упрощает замену оснастки и ручную загрузку.
Однако геометрия открытой рамы может привести к большему прогибу рамы при высоких или эксцентрических нагрузках. Поэтому, как правило, он лучше подходит для более мелкие детали, приложения с меньшими усилиями, обрезка, лабораторные работы и операции вторичной формовки. чем очень большие пресс-формы.
| Тип рамы | Основное преимущество | Типичное неметаллическое использование |
|---|---|---|
| Четырехстоечный | Большая рабочая зона и хороший доступ | Пластик, резина, композиты |
| H-образная рама | Высокая жесткость и устойчивость к нагрузкам | Крупногабаритные формы, панели, прессование высокой силы |
| C-образная рама | Удобный доступ оператора и инструментов | Мелкие детали, лабораторные и вторичные операции |
2. Материалы и варианты применения для неметаллической формовки
Правильная конфигурация пресса во многом зависит от как материал ведет себя под давлением и температурой .
Пластиковое компрессионное формование
Термореактивные пластмассы и подходящие термопластические материалы можно формовать с использованием нагретой оснастки и контролируемого давления. Пресс должен обеспечивать достаточную силу закрытия формы, сохраняя при этом повторяемую скорость закрытия и температуру.
Область применения может включать электрические компоненты, конструкционные корпуса, изоляционные детали и формованные промышленные компоненты.
Литье резины и вулканизация
Применения резины часто требуют сочетания тепло, давление, вентиляция и относительно длительное время пребывания .
Управление прессом может быть запрограммировано на поэтапное движение, например:
Закрыть → Предварительная прессовка → Вентиляция/Удар → Полное давление → Удержание вулканизации → Открыть
Точная повторяемость температуры и давления плиты важна для стабильного качества отверждения от одного цикла к другому.
Композитное компрессионное формование
Гидравлические прессы широко применимы для таких процессов, как SMC, BMC, GMT и других подходящих методов формования термореактивных или термопластичных композитов.
При использовании композитных материалов может потребоваться контролируемая скорость закрытия, поскольку чрезмерная скорость может привести к задержке воздуха или нарушению распределения волокон, а слишком медленное закрытие может повлиять на поток материала и поведение при отверждении.
Прессование деревянного шпона и ламината
Процессы обработки деревянного шпона, декоративного ламината, фанеры и инженерных панелей обычно требуют большие, плоские рабочие зоны и очень равномерное распределение давления .
При горячем прессовании однородность температуры по всей широкой плите становится особенно важной, поскольку неравномерность температуры может привести к неравномерному отверждению клея и качеству склеивания.
Уплотнение керамических и специальных порошков
Отдельные керамические или технические порошки также можно уплотнять гидравлически. В этих приложениях дополнительный упор делается на контролируемое наращивание силы, выравнивание инструмента, постоянство плотности и контролируемый выброс.
Однако для узкоспециализированного высокоскоростного производства порошка специальный пресс для уплотнения порошка может оказаться более подходящим, чем гидравлическая машина общего назначения.
Лаборатория и подготовка проб
Небольшие гидравлические прессы также используются для разработки материалов, подготовки образцов, НИОКР и мелкосерийного формования. В этих приложениях точный контроль силы и гибкое программирование процессов может быть более важным, чем максимальная скорость производства.
3. Тоннаж, размер плиты, однородность давления и контроль температуры.
Выбор тоннажа следует начинать с необходимое единичное давление и эффективная площадь прессования .
Требуемая сила = Эффективная площадь прессования × Требуемое давление единицы
Использование единиц измерения США:
Тоннаж пресса (короткие тонны) = Площадь (дюйм²) × Давление (psi) ÷ 2000
Однако определение эффективная площадь изменения в процессе.
- Прессование: обычно основан на площади проекции формы или полости.
- Резиновое литье: в зависимости от площади формы и требуемого давления формования или вулканизации.
- Ламинирование древесины: обычно рассчитывается исходя из площади панели, умноженной на необходимое удельное давление прессования.
- Уплотнение порошка: определяется площадью матрицы и давлением, необходимым для достижения целевой плотности прессования.
Предупреждение о выборе: Увеличение тоннажа не приводит к автоматическому улучшению качества продукции. Пресс, который имеет большие размеры, но имеет плохую жесткость плиты или плохое распределение давления, все равно может производить детали нестабильного качества.
Выбирайте стол по размеру продукта
Рабочая плита должна вмещать форму, панель или инструмент, а также место, необходимое для зажимов, нагревателей, изоляционных пластин, соединений и погрузочно-разгрузочного оборудования.
Когда в будущем размеры продукции могут увеличиться, дополнительная площадь печатного стола может обеспечить полезную гибкость. Однако размещение небольших инструментов далеко от центра плиты увеличенного размера может привести к эксцентричной нагрузке, поэтому необходимо также учитывать положение нагрузки.
Равномерность давления и отклонение плиты
Для крупных неметаллических изделий, равномерное давление может быть важнее максимальной силы .
Чрезмерное отклонение плиты или плохая параллельность могут привести к:
- Неравномерное приклеивание ламината
- Переменная толщина продукта
- Избыточный выступ на одной стороне формы
- Неравномерное распределение композитной смолы
- Локальные повреждения хрупких материалов
Поэтому прессы большой площади следует оценивать по жесткости рамы, толщине плиты, точности направляющих и распределению давления при рабочей нагрузке.
Горячий пресс против холодного пресса
A горячий пресс обеспечивает контролируемую тепловую энергию во время прессования и обычно используется для вулканизации резины, формования пластмасс, отверждения композитов и ламинирования на основе клея.
A холодный пресс обычно выполняет процесс прессования при температуре окружающей среды или близкой к ней температуре. Он может подойти для некоторых процессов склеивания, сборки, прессования панелей или консолидации, не требующих активного нагрева.
Варианты отопления и охлаждения
В зависимости от размера плиты и технологических требований системы нагрева могут включать:
- Электрическое сопротивление или нагрев картриджа
- Циркуляция термомасла
- Паровое отопление
- Циркуляция воды
- Комбинированные контуры отопления и охлаждения
Электрическое отопление обеспечивает относительно простое управление независимыми зонами, в то время как термомасло может быть выгодно для больших площадей, требующих распределенной теплопередачи.
Независимо от метода нагрева, оцените зонирование нагревателя, расположение термопары, ПИД-регулирование температуры, время прогрева и однородность температуры поверхности. .
4. Автоматизация, многоступенчатый контроль давления, мониторинг силы и энергоэффективность.
В современных прессах для неметаллической обработки все чаще используется программируемое управление, поскольку для многих материалов требуется нечто большее, чем простое движение вниз и вверх.
Программируемые профили давления и положения
ПЛК или промышленный контроллер может управлять:
- Позиция быстрого подхода
- Медленная скорость нажатия
- Предварительное давление
- Циклы вентиляции
- Полное наращивание сил
- Время пребывания или лечения
- Контролируемая декомпрессия
- Выброс и разгрузка
Это особенно полезно для процессов производства резины и композитов, где давление, положение, температура и время взаимодействуют на протяжении всего цикла .
Мониторинг силы и давления
В процесс можно интегрировать датчики гидравлического давления, датчики перемещения и, где требуется более высокая точность измерений, тензодатчики.
Мониторинг дает больше, чем просто отображение тоннажа. Это может помочь выявить ненормальное нарастание силы, неправильное закрытие формы, изменение материала, отклонения в процессе или неравномерную загрузку.
Для хрупких материалов контролируемое изменение силы также может снизить риск резкой нагрузки.
Сервогидравлические и энергосберегающие системы
Обычные гидравлические системы могут работать с насосами непрерывно, даже если не требуется полный поток. Насосные системы с сервоприводом могут регулировать мощность двигателя в соответствии с фактическим давлением и расходом.
Это может снизить потребление энергии во время удержание давления, работа при частичной нагрузке и периоды ожидания , а также улучшает реакцию на давление и скорость.
Преимущество процесса: Для неметаллического формования энергоэффективность следует оценивать вместе со стабильностью цикла. Точное низкоскоростное движение и повторяемое удержание давления могут быть столь же ценными, как и экономия энергии.
5. Требования безопасности, контроля загрязнения и технического обслуживания.
Безопасность машины
Гидравлические прессы создают значительные опасности на месте эксплуатации, поэтому меры безопасности необходимо учитывать с самого начала проектирования машины.
В зависимости от применения и уровня автоматизации меры безопасности могут включать:
- Физические барьерные охранники
- Световые завесы безопасности
- Двуручное управление
- Устройства аварийной остановки
- Заблокированные двери и охранники
- Защищенные ножные переключатели, где они используются
- Цепи сброса давления и гидравлической защиты
При установке в США защита оборудования должна оцениваться на соответствие применимым требованиям OSHA и соответствующим отраслевым стандартам безопасности во время проектирования и интеграции системы.
Приложения для контроля загрязнений
Для медицинских, электронных, лабораторных или других применений, требующих соблюдения чистоты, машине могут потребоваться дополнительные конструктивные особенности, такие как рабочие поверхности из нержавеющей стали, закрытые гидравлические компоненты, легко очищаемая защита, герметичная прокладка кабелей и уменьшенное количество поверхностей, улавливающих частицы. .
Эти функции следует указывать при необходимости, а не считать стандартными для каждого неметаллического пресса.
Профилактическое обслуживание
Практическая программа технического обслуживания должна включать:
- Контроль чистоты и состояния гидравлического масла
- Проверка цилиндров, шлангов, фитингов и уплотнений на предмет утечек.
- Проверка систем направляющих и параллельности плит.
- Очистка нагретых поверхностей плит.
- Проверка работоспособности термопары и нагревателя
- Проверка устройств безопасности и блокировок
- Проверка калибровки датчика давления, где точность процесса имеет решающее значение
Замена уплотнений должна осуществляться в зависимости от состояния и обслуживания, а не выполняться в соответствии с одним универсальным интервалом. Рабочая температура, частота циклов, давление, состояние масла и материал уплотнения могут влиять на срок службы.
Как выбрать неметаллический гидравлический пресс
Прежде чем запросить ценовое предложение, подготовьте краткую спецификацию процесса, включающую следующие параметры:
| Параметр | Информация для предоставления |
|---|---|
| Материал | Пластик, резина, композит, ламинат, порошок и т. д. |
| Размер продукта/формы | Длина, ширина, высота и выступающая площадь прессования. |
| Давление | Требуемое единичное давление или расчетный тоннаж |
| Температура | Температура нагрева, зоны и требования к охлаждению |
| Инсульт и дневной свет | Высота закрытой формы и необходимый зазор для открытия |
| Цикл | Скорость закрытия, время выдержки, вентиляция и производительность. |
| Автоматизация | Ручная, роботизированная загрузка, автоматическая подача или разгрузка |
Нужен гидравлический пресс для неметаллического материала?
```Компания интеллектуального оборудования Уси PengdaHZ, Ltd. может настроить системы гидравлического пресса в соответствии с типом материала, требуемым тоннажем, размерами плит, методом нагрева, рабочим ходом, требованиями к регулированию давления и производственным циклом.
Предоставление вашего материал, размеры изделия или формы, требуемая температура, заданное давление и время цикла. дает команде инженеров более четкую основу для рекомендации подходящей конфигурации пресса.
```Часто задаваемые вопросы
Какие материалы можно обрабатывать на неметаллическом гидравлическом прессе?
Типичные материалы включают термореактивные и отдельные термопластичные пластмассы, резину, композиты SMC и BMC, ламинаты, панели на древесной основе, изоляционные материалы, а также отдельные керамические или специальные порошки. Требуемая конфигурация пресса зависит от давления, температуры, текучести, отверждения и требований к выталкиванию материала.
Какой тоннаж мне нужен для прессования пластика или вулканизации резины?
Базовый расчет – это эффективная площадь прессования × необходимое единичное давление . В американских единицах измерения площадь в квадратных дюймах, умноженная на давление в фунтах на квадратный дюйм и разделенная на 2000, дает короткие тонны. Окончательный тоннаж также должен учитывать конструкцию пресс-формы, распределение давления и соответствующий инженерный запас.
Какой размер стола мне следует выбрать для прессования шпона или подготовки лабораторных образцов?
Для деревянного шпона или панелей валик должен покрывать всю площадь прессования, сохраняя при этом одинаковое давление и температуру. Лабораторные прессы могут использовать плиты гораздо меньшего размера, но при этом должно быть предусмотрено достаточно места для инструментов, приспособлений для образцов, нагревателей и безопасной загрузки.
Как сравниваются гидравлические прессы с H-образной, C-образной рамой и четырехстоечные?
Четырехстоечные прессы обеспечивают хороший доступ к пресс-форме и большие рабочие площади. Прессы с Н-образной рамой подчеркивают жесткость и устойчивость к прогибам. Прессы с C-образной рамой обеспечивают отличный доступ, но, как правило, лучше подходят для небольших применений или применений с меньшим усилием, где можно контролировать эксцентриковое отклонение рамы.
Чем отличается горячий пресс от холодного?
Горячий пресс активно нагревает форму, плиту или заготовку и обычно используется для отверждения, вулканизации, формования и термического склеивания. Холодный пресс оказывает давление без активного высокотемпературного нагрева и подходит для процессов отверждения или консолидации при температуре окружающей среды или близкой к ней.
Какие варианты нагрева и охлаждения доступны для прессования пластика, резины и композитов?
Общие решения включают электрическое отопление, циркуляцию термомасла, циркуляцию пара, воды и комбинированные контуры отопления/охлаждения. Выбор зависит от размера плиты, требуемой температуры, однородности температуры, скорости прогрева, потребности в охлаждении и технологического цикла.
Какие стандарты безопасности применяются к неметаллическим гидравлическим прессам в США?
OSHA 29 CFR 1910.212 устанавливает общие требования к защите опасного оборудования, включая защиту в месте его эксплуатации. Гидравлические прессы также могут использовать стандарты безопасности машин ANSI B11.2 и связанные с ним B11 в качестве отраслевых рекомендаций. Применимая система защиты в конечном итоге должна определяться на основе конфигурации машины, метода работы, автоматизации и оценки рисков на площадке.
Отличается ли неметаллический гидравлический пресс от стандартного гидравлического пресса?
Основной гидравлический принцип может быть одинаковым, но конфигурация машины может существенно отличаться. Неметаллические процессы часто требуют больших нагреваемых плит, более длительного времени выдержки давления, лучшей однородности температуры, программируемых профилей давления, вентиляционных или вакуумных интерфейсов, а также более жесткого контроля параллельности плит и распределения давления.